Industrielle Bildverarbeitung in der Sichtprüfung
Bildverarbeitung für die industrielle Sichtprüfung: warum die Beleuchtung über alles andere entscheidet, wieso die Teileaufnahme zur Anlage gehört, wie sich ein Fehler definieren lässt und warum Anlagen scheitern, die in der Vorführung funktioniert haben.
Kurz gefasst
- Die Beleuchtung entscheidet mehr als alles andere. Sie wird zuerst festgelegt, nicht zuletzt.
- Die Teileaufnahme ist Teil der Anlage. Ein Teil, das wackelt, macht jede Prüfung unsicher.
- Den Fehler zu definieren ist schwieriger als ihn zu finden — und häufig der eigentliche Aufwand.
- Fehlalarm oder übersehener Fehler: Diese Abwägung ist betrieblich, nicht technisch.
- Ohne Prüfteil je Schicht driftet jede Anlage, und niemand bemerkt es rechtzeitig.
Worin Bildverarbeitung tatsächlich gut ist
Bevor über Technik gesprochen wird, lohnt sich eine nüchterne Einordnung dessen, was eine Kamera zuverlässig kann und was nicht. Die Trennlinie verläuft nicht dort, wo man sie vermutet.
Zuverlässig gut ist Bildverarbeitung bei Aufgaben, die sich geometrisch oder über Helligkeit beschreiben lassen und bei denen die Bedingungen beherrscht werden können:
- Anwesenheit und Lage. Ist das Bauteil da, ist es richtig herum, sitzt es an der richtigen Stelle? Die häufigste und dankbarste Aufgabe überhaupt.
- Maße. Ein Abstand, ein Durchmesser, eine Kantenlänge — mit Durchlicht und einer ordentlichen Kalibrierung genauer, als viele erwarten.
- Zählen. Wie viele Teile, wie viele Bohrungen, wie viele Stück in einer Verpackung.
- Vollständigkeit. Sind alle Bauteile einer Baugruppe vorhanden — die klassische Montagekontrolle.
- Schrift und Codes lesen, einschließlich der Prüfung, ob der gelesene Code zum Auftrag passt.
- Farbe vergleichen, wo die Beleuchtung konstant gehalten werden kann.
Schwierig wird es dort, wo die Beurteilung einen Menschen mit Erfahrung braucht: Kosmetikfehler auf wechselnden Oberflächen, Fehlerbilder, die sich nicht beschreiben lassen, Teile, die von Charge zu Charge unterschiedlich aussehen, und alles, was bei wechselndem Fremdlicht beurteilt werden soll.
Der praktische Schluss daraus: Wenn sich der zu findende Fehler in einem Satz beschreiben lässt, der eine Geometrie oder einen Helligkeitsunterschied enthält, ist die Aufgabe lösbar. Wenn die Beschreibung lautet „das sieht ein erfahrener Prüfer eben“, wird es aufwendig — und dann ist die erste Arbeit nicht technischer, sondern begrifflicher Natur.
Beleuchtung, die über alles andere entscheidet
Von allen Bestandteilen einer Bildverarbeitungsanlage hat die Beleuchtung den größten Einfluss auf das Ergebnis und bekommt die geringste Aufmerksamkeit. Das ist die wichtigste Einzelaussage dieses Beitrags.
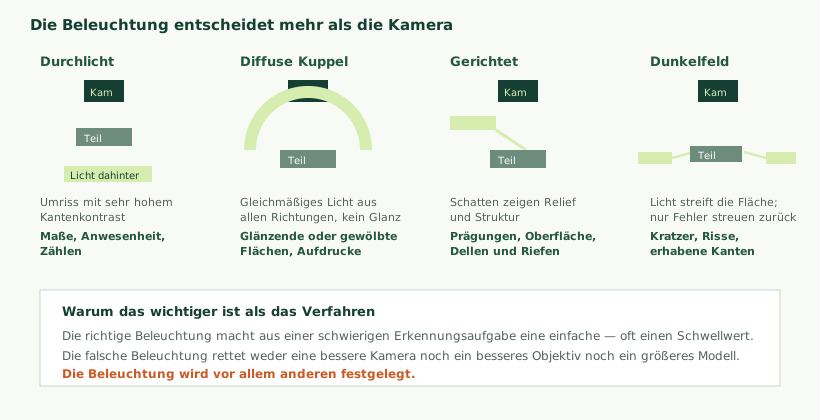
Der Grund für diese Bedeutung ist einfach: Eine Kamera sieht Helligkeitsunterschiede. Wenn die Beleuchtung den gesuchten Unterschied nicht erzeugt, ist er im Bild nicht vorhanden — und dann hilft kein Verfahren der Welt, weil die Information gar nicht erst aufgenommen wurde.
Umgekehrt gilt: Eine Beleuchtung, die den Unterschied kräftig erzeugt, macht die Auswertung trivial. Wir haben mehrfach erlebt, dass eine Aufgabe, für die ein aufwendiges Verfahren vorgesehen war, nach einem Wechsel der Beleuchtungsart mit zwei Schwellwerten lösbar wurde.
Neben der Bauart sind drei weitere Punkte entscheidend:
- Fremdlicht ausschließen. Tageslicht durch ein Hallenfenster ändert sich über den Tag, über die Jahreszeit und mit dem Wetter. Eine Einhausung ist kein Luxus, sondern die Voraussetzung für Reproduzierbarkeit.
- Die Farbe des Lichts nutzen. Mit farbigem Licht lassen sich Kontraste erzeugen, die im weißen Licht verschwinden — ein roter Aufdruck auf grauem Grund hebt sich unter grünem Licht deutlich ab.
- Die Alterung einplanen. Leuchtdioden werden über Jahre dunkler, und zwar langsam genug, dass es niemandem auffällt. Eine Anlage, die nach zwei Jahren mehr Fehlalarme erzeugt, hat häufig genau diese Ursache.
Die Reihenfolge, die sich daraus ergibt, ist bindend: erst die Beleuchtung festlegen, dann Objektiv und Kamera, dann das Verfahren. Jede andere Reihenfolge führt dazu, dass spätere Entscheidungen Mängel früherer ausgleichen müssen — und das gelingt selten.
Optik, kurz, aber folgenreich
Das Objektiv bestimmt, welcher Bereich abgebildet wird, wie scharf er ist und wie stark er verzeichnet. Drei Größen genügen für die Auswahl.
- Der Bildausschnitt muss das Teil mit etwas Reserve enthalten — Reserve, weil Teile nicht immer exakt gleich liegen.
- Der Arbeitsabstand ergibt sich aus dem Platz in der Anlage und bestimmt zusammen mit dem Ausschnitt die Brennweite.
- Die Schärfentiefe ist der Bereich, in dem das Bild scharf bleibt. Bei Teilen mit Höhenunterschieden oder schwankender Lage ist sie die kritische Größe — und sie wird kleiner, je weiter die Blende geöffnet ist.
Für Maßprüfungen kommt eine Bauart ins Spiel, die den Aufwand erheblich senkt: das telezentrische Objektiv. Es bildet so ab, dass die Größe eines Teils nicht davon abhängt, wie weit es entfernt ist — bei gewöhnlichen Objektiven erscheint ein Teil, das zwei Millimeter höher liegt, größer, und das ist bei einer Maßprüfung ein unmittelbarer Fehler. Telezentrische Objektive sind deutlich teurer und lösen dieses Problem vollständig.
Ein praktischer Hinweis, der regelmäßig übersehen wird: Die Blende und der Fokus müssen nach der Einstellung mechanisch gesichert werden. Ein Objektiv, dessen Einstellring durch Vibration wandert, erzeugt eine Anlage, die über Monate schleichend schlechter wird — und die Ursache wird überall sonst gesucht.
Die Kamera auswählen
Die Kamera ist der Bestandteil, der in Angeboten am prominentesten auftaucht und am wenigsten über den Erfolg entscheidet. Trotzdem gibt es einige Punkte, die zu klären sind.
| Eigenschaft | Wonach sie sich richtet |
|---|---|
| Auflösung | Kleinstes zu erkennendes Merkmal, drei bis fünf Bildpunkte darüber; bei Maßen mehr |
| Aufnahmeart | Gesamtbild gleichzeitig bei bewegten Teilen; zeilenweise nur bei stehenden |
| Bildrate | Muss zur Taktzeit passen, mit Reserve für Verarbeitung |
| Farbe oder Graustufen | Graustufen sind empfindlicher und schneller; Farbe nur, wenn die Aufgabe sie braucht |
| Schnittstelle | Bestimmt Kabellänge, Datenrate und ob eine Einsteckkarte nötig ist |
| Bauform | Kompaktkamera mit eingebauter Auswertung oder getrennte Kamera mit Rechner |
Die zweite Zeile verdient eine Erläuterung, weil der Fehler folgenreich ist. Ein Bildsensor, der zeilenweise ausliest, nimmt die obere Bildzeile zu einem anderen Zeitpunkt auf als die untere. Bei einem stehenden Teil ist das gleichgültig; bei einem bewegten erscheint es verzerrt — ein senkrechter Rand wird schräg. Für Maßprüfungen an bewegten Teilen ist eine solche Kamera unbrauchbar, und der Fehler ist im Einzelbild nicht als Fehler erkennbar.
Zur letzten Zeile: Eine Kompaktkamera mit eingebauter Auswertung ist einfacher zu installieren, braucht keinen zusätzlichen Rechner und ist bei klar umrissenen Aufgaben die wirtschaftlichere Wahl. Eine getrennte Anordnung mit eigenem Rechner ist flexibler, erlaubt aufwendigere Verfahren und mehrere Kameras gemeinsam. Die Entscheidung folgt der Komplexität der Aufgabe, nicht dem Preis.
Kalibrierung, und wozu sie dient
Solange nur „vorhanden oder fehlend“ geprüft wird, ist keine Kalibrierung nötig. Sobald ein Maß in Millimetern ausgegeben werden soll, wird sie zur Voraussetzung.
Sie leistet zweierlei. Erstens stellt sie die Beziehung zwischen Bildpunkten und Längeneinheiten her — wie viele Millimeter entspricht ein Bildpunkt. Zweitens rechnet sie die Verzeichnung des Objektivs heraus, die zum Bildrand hin zunimmt und ohne Korrektur einen systematischen Fehler erzeugt, der am Rand am größten ist.
Praktisch geschieht das mit einem Kalibriernormal — einer Platte mit einem genau bekannten Muster —, das in der Arbeitsebene aufgenommen wird. Wichtig dabei:
- In der tatsächlichen Arbeitsebene kalibrieren, nicht daneben. Eine Abweichung in der Höhe geht bei nicht telezentrischen Objektiven unmittelbar in das Ergebnis ein.
- Nach jedem Eingriff neu kalibrieren, der die Optik berührt — Objektivwechsel, Nachfokussieren, Verschieben der Kamera.
- Die Kalibrierwerte aufzeichnen, mit Datum. Ohne sie lässt sich später nicht beurteilen, ob eine Abweichung neu ist.
- Gegen ein Referenzteil prüfen, dessen Maß unabhängig bestimmt wurde. Die Kalibrierung selbst sagt nicht, ob die Messung stimmt.
Wo die Maßprüfung einen Nachweis tragen soll, kommt die Frage der Rückführbarkeit hinzu: Das Kalibriernormal braucht eine nachweisbare Verbindung zu einem anerkannten Normal, und das Intervall gehört festgelegt. Das ist kein technischer Mehraufwand, aber ein organisatorischer.
Die Teileaufnahme ist Teil der Anlage
Ein Bestandteil, der in Angeboten für Bildverarbeitung selten auftaucht und einen erheblichen Teil des Erfolgs bestimmt: wie das Teil vor die Kamera kommt und wie genau es dabei liegt.
Die Zusammenhänge sind unmittelbar. Ein Teil, das um wenige Millimeter versetzt liegt, verschiebt sich im Bild; ein Teil, das sich um wenige Grad verdreht, verändert sein Aussehen; ein Teil, das in der Höhe schwankt, wird bei nicht telezentrischer Optik größer oder kleiner abgebildet und verlässt möglicherweise die Schärfentiefe.
Zwei Wege führen aus diesem Problem, und sie schließen einander nicht aus:
Mechanisch führen. Eine Aufnahme, die das Teil in eine bestimmte Lage zwingt, beseitigt die Schwankung an der Quelle. Das ist die billigere und zuverlässigere Lösung, wo sie möglich ist — und sie ist häufiger möglich, als bei der Planung angenommen wird.
Rechnerisch ausgleichen. Das Verfahren sucht das Teil im Bild und richtet die Prüfbereiche daran aus. Das funktioniert gut bei Verschiebung und Drehung in der Bildebene und schlechter bei Verkippung oder Höhenunterschieden.
Unser Rat ist, zuerst in die Mechanik zu investieren. Eine Aufnahme, die hundert Euro kostet und die Lageschwankung von fünf Millimetern auf einen halben reduziert, erspart einen erheblichen Teil der späteren Softwarearbeit — und sie verbessert die Zuverlässigkeit dauerhaft und ohne Pflege.
Die Aufgaben, die immer wiederkehren
In der Praxis wiederholen sich einige wenige Aufgabenstellungen, und es lohnt sich, sie mit ihrem jeweils passenden Aufbau zu benennen.
| Aufgabe | Beleuchtung | Verfahren | Schwierigkeit |
|---|---|---|---|
| Anwesenheit eines Bauteils | Diffus oder gerichtet | Helligkeit in einem Bereich | gering |
| Lage und Orientierung | Diffus | Mustervergleich | gering bis mittel |
| Maßprüfung | Durchlicht | Kantenfindung mit Kalibrierung | mittel |
| Vollständigkeit einer Baugruppe | Diffus | Mehrere Prüfbereiche | mittel |
| Code und Schrift lesen | Diffus oder gerichtet | Fertige Lesebausteine | gering |
| Kratzer und Risse | Dunkelfeld | Schwellwert auf dem Streulicht | mittel |
| Kosmetikfehler auf wechselnder Oberfläche | Aufgabenabhängig | Häufig gelernte Verfahren | hoch |
| Farbabgleich | Konstant, kalibriert | Farbabstandsmaß | mittel |
Die vorletzte Zeile ist diejenige, die in Anfragen am häufigsten vorkommt und am schwierigsten ist. Sie ist nicht unmöglich, aber sie verlangt deutlich mehr Vorarbeit — und vor allem eine Festlegung, was überhaupt als Fehler gilt.
Klassische Verfahren oder maschinelles Lernen
Die Frage wird häufig als Grundsatzentscheidung behandelt und ist in der Praxis eine nach Aufgabe.
Klassische Verfahren — Schwellwerte, Kantenfindung, Mustervergleich, Maßbestimmung — haben Eigenschaften, die im Betrieb erheblich wiegen: Sie sind nachvollziehbar, sie brauchen keine Trainingsdaten, sie laufen schnell und mit geringem Speicherbedarf, sie verhalten sich vorhersagbar, und man kann sie einem Einrichter erklären. Wo sich eine Aufgabe mit ihnen lösen lässt, sind sie die bessere Wahl.
Gelernte Verfahren lohnen sich, wo sich der Fehler nicht beschreiben lässt, wo die Oberfläche von Teil zu Teil stark schwankt, wo viele Fehlerarten gleichzeitig zu erkennen sind — und wo genügend Beispiele beider Fälle vorliegen. Sie kosten Trainingsdaten, mehr Rechenleistung und die Bereitschaft, ein Verfahren einzusetzen, dessen Entscheidung sich nicht vollständig begründen lässt.
In der Praxis verbreitet und sinnvoll ist die Mischung: Klassische Verfahren finden das Teil im Bild, richten die Prüfbereiche aus und führen die Maßprüfungen durch; ein gelerntes Verfahren beurteilt anschließend die Oberfläche innerhalb eines Bereichs, den die klassische Vorstufe bestimmt hat. Das reduziert den Datenbedarf des gelernten Teils erheblich, weil er nur noch einen kleinen, stets gleich ausgerichteten Ausschnitt sehen muss.
Eine Zwischenform, die häufig übersehen wird und wenig Daten braucht: die Abweichungserkennung. Sie lernt nur, wie ein gutes Teil aussieht, und meldet, was davon abweicht — ohne dass Beispiele für Fehler vorliegen müssen. Das passt gut zu der Lage in vielen Betrieben, in denen gute Teile im Überfluss und Fehlerbilder kaum vorhanden sind. Wie solche Verfahren auf kleiner Hardware laufen, behandeln wir unter Edge-KI auf Mikrocontrollern.
Wenn eine Kamera nicht die Antwort ist
Es lohnt sich, die Fälle zu benennen, in denen ein anderes Verfahren besser passt — und sie kommen häufiger vor, als Anbieter nahelegen.
- Für Maße mit engen Toleranzen an wenigen Punkten ist ein Taster oder ein Messmittel häufig genauer, billiger und unempfindlicher.
- Für die Anwesenheit eines metallischen Teils genügt ein Näherungsschalter, der einen Bruchteil kostet und keine Beleuchtung braucht.
- Für die Prüfung auf Vollständigkeit über Gewicht ist eine Waage oft aussagekräftiger als ein Bild, weil sie auch verdeckte Teile erfasst.
- Für innenliegende Fehler sind Ultraschall oder Röntgen die einzigen Verfahren, die etwas sehen — eine Kamera sieht die Oberfläche.
- Für Aufgaben, bei denen die Bedingungen nicht beherrschbar sind — wechselndes Fremdlicht, stark schwankende Teile, keine feste Aufnahme —, ist die ehrliche Auskunft, zuerst die Bedingungen zu verändern.
Die vorletzte Zeile ist wichtig, weil sie ein wiederkehrendes Missverständnis auflöst: Eine Kamera prüft, was sichtbar ist. Eine Lötstelle unter einem Bauteil, ein Riss im Werkstoffinneren, eine fehlende Schmierung — all das bleibt unsichtbar, unabhängig von Auflösung und Verfahren.
Warum Vorführungen täuschen
Ein wiederkehrendes Erlebnis: Eine Anlage arbeitet bei der Vorführung tadellos und versagt in der Produktion. Das ist kein Zufall und keine Unredlichkeit des Anbieters — es liegt daran, dass eine Vorführung systematisch unter günstigeren Bedingungen stattfindet.
Die Unterschiede lassen sich benennen, und wer sie kennt, kann eine Vorführung so anlegen, dass sie etwas aussagt:
- Die Teile sind ausgewählt. Für eine Vorführung werden eindeutige Beispiele mitgenommen. In der Produktion überwiegen die Grenzfälle — und genau an ihnen entscheidet sich die Brauchbarkeit.
- Das Licht ist beherrscht. Im Labor gibt es kein Hallenfenster, keine Deckenleuchte, die halbtags brennt, und keinen Gabelstapler, der Schatten wirft.
- Die Teile liegen ruhig. Bei der Vorführung legt sie jemand von Hand hin; in der Linie kommen sie, wie sie kommen.
- Die Optik ist sauber. Nach drei Wochen in einer Halle mit Kühlschmierstoff ist sie es nicht mehr.
- Es ist eine Charge. Die Streuung zwischen Chargen und Lieferanten ist häufig größer als die zwischen gut und schlecht, und sie zeigt sich erst über Monate.
- Die Taktzeit ist entspannt. Bei der Vorführung wartet niemand; in der Linie muss das Ergebnis vorliegen, bevor das Teil an der Ausschleusung ankommt.
Eine Vorführung, die etwas aussagt, sieht deshalb anders aus: Sie verwendet Teile aus der laufenden Produktion, aus mehreren Chargen, einschließlich der Grenzmuster, und sie findet möglichst am Aufstellungsort statt oder zumindest unter nachgebildeten Lichtverhältnissen. Ein Anbieter, der das anbietet, weiß, was er tut.
Ergänzend lohnt sich eine Vereinbarung über die Abnahme, die vor dem Kauf getroffen wird: Wie viele Teile, aus wie vielen Chargen, mit welcher zulässigen Zahl von Fehlalarmen und übersehenen Fehlern? Diese Zahlen im Voraus festzulegen ist unbequem und erspart später eine Auseinandersetzung darüber, ob die Anlage die vereinbarte Leistung erbringt.
Den Fehler definieren, was schwieriger ist, als es klingt
Der aufwendigste Teil vieler Bildverarbeitungsprojekte ist keine technische Arbeit, sondern eine begriffliche: festzulegen, was überhaupt ein Fehler ist.
Die Frage klingt trivial und ist es nicht. Ein Kratzer von zwei Millimetern Länge auf einer Sichtfläche ist ein Fehler; derselbe Kratzer auf einer verdeckten Fläche vielleicht nicht. Eine Verfärbung, die bei Tageslicht auffällt, fällt unter Hallenbeleuchtung nicht auf. Und zwei erfahrene Prüfer beurteilen dieselbe Fläche regelmäßig unterschiedlich.
Die Vorgehensweise, die sich bewährt hat:
- Grenzmuster sammeln. Teile, die gerade noch gut und gerade nicht mehr gut sind — sie sind wertvoller als eindeutige Beispiele.
- Mehrere Prüfer unabhängig beurteilen lassen und die Übereinstimmung messen. Liegt sie bei achtzig Prozent, ist das die Obergrenze für jede Anlage.
- Die Festlegung schriftlich fassen, mit Größenangaben und Bereichen: welcher Fehler, in welcher Größe, an welcher Stelle, ab wann nicht mehr hinnehmbar.
- Nach Bereichen unterscheiden. Sichtflächen anders beurteilen als verdeckte, und das im Prüfprogramm abbilden.
- Die Festlegung mit dem Kunden abstimmen, wo geliefert wird — sonst wird sie später von außen bestimmt.
Der zweite Punkt ist derjenige, der Projekte vor unerfüllbaren Erwartungen bewahrt. Wenn zwei erfahrene Prüfer nur in vier von fünf Fällen übereinstimmen, kann keine Anlage besser sein — und das vorher zu wissen verändert die Zielsetzung erheblich.
Die Abwägung richtig treffen
Jede Prüfanlage macht zwei Arten von Fehlern, und sie lassen sich nicht gleichzeitig beseitigen.
Ein Fehlalarm schleust ein gutes Teil aus. Das kostet Material, Nacharbeit und Vertrauen der Bedienung — und wenn es zu häufig geschieht, wird die Anlage abgeschaltet oder überbrückt.
Ein übersehener Fehler lässt ein schlechtes Teil durch. Das kostet je nach Anwendung eine Reklamation, einen Rückruf oder mehr.
Zwischen beiden vermittelt eine Schwelle, und sie zu verschieben verbessert das eine auf Kosten des anderen. Wo sie liegt, ist eine betriebliche Entscheidung und keine technische — und sie gehört ausdrücklich getroffen, schriftlich festgehalten und begründet.
Zwei Hinweise dazu aus der Praxis. Erstens lohnt sich häufig eine dritte Kategorie: Teile, bei denen die Entscheidung knapp ausfiel, werden nicht ausgeschleust, sondern zur menschlichen Nachprüfung geleitet. Das verbindet eine strenge Einstellung mit einer erträglichen Zahl von Fehlalarmen. Zweitens sollte die Verteilung der Ergebnisse mitlaufen: Wenn der Anteil der knappen Fälle über Wochen steigt, hat sich etwas verändert — am Prozess, an den Teilen oder an der Anlage.
Einbindung in die Linie
Eine Prüfanlage steht nicht für sich, und ihre Einbindung ist ein eigener Arbeitsumfang, der regelmäßig unterschätzt wird.
- Die Auslösung. Woher weiß die Kamera, wann das Teil da ist? Meist ein Sensor an der Linie — dessen Position bestimmt, ob das Teil im Bildausschnitt ist.
- Die Taktzeit. Aufnahme, Verarbeitung und Ausgabe müssen zusammen in die verfügbare Zeit passen, mit Reserve.
- Die Ausgabe. Ein Schaltsignal zur Steuerung, ein Signal an die Ausschleusung, und die Frage, wie viele Takte später das Teil an der Ausschleusung ankommt.
- Der Umgang mit Ausfall. Was geschieht, wenn die Anlage nicht antwortet? Alles durchlassen oder alles ausschleusen — beides ist vertretbar, und die Entscheidung gehört festgelegt.
- Die Rückverfolgbarkeit. Welches Ergebnis gehörte zu welchem Teil? Bei Nachweispflichten der aufwendigste Teil.
- Die Bedienung. Wie wird auf eine andere Variante umgestellt, und wer darf das? Eine Anlage, deren Umstellung nur der Lieferant beherrscht, blockiert die Linie.
Der letzte Punkt entscheidet über die Akzeptanz in der Produktion. Eine Prüfanlage, die bei jedem Produktwechsel auf einen Techniker wartet, wird als Hindernis empfunden — und Hindernisse werden umgangen. Die Umstellung auf eine bekannte Variante sollte eine Auswahl aus einer Liste sein, mehr nicht.
Mehrere Varianten auf einer Anlage
Die wenigsten Linien fertigen nur ein Teil. Sobald mehrere Varianten über dieselbe Prüfstation laufen, kommen Fragen hinzu, die den Entwurf berühren und gern erst beim Einfahren auffallen.
- Woher weiß die Anlage, welche Variante kommt? Aus der Auftragsverwaltung, von der Steuerung, über einen gelesenen Code oder durch eine Erkennung im Bild selbst. Die ersten drei sind zuverlässiger; die vierte ist bequemer und eine zusätzliche Fehlerquelle.
- Passt die Beleuchtung für alle Varianten? Ein dunkles und ein glänzendes Teil brauchen unter Umständen verschiedene Beleuchtung — lösbar mit umschaltbaren Leuchten, aber nur, wenn es vorher bedacht wurde.
- Passt der Bildausschnitt? Varianten unterschiedlicher Größe müssen alle hineinpassen, und das begrenzt die erreichbare Auflösung für die kleinste.
- Wie wird eine neue Variante angelegt? Das ist der Punkt, an dem eine Anlage entweder im Betrieb trägt oder zum Hindernis wird.
- Was geschieht bei einer falschen Zuordnung? Eine Anlage, die ein Teil gegen das Prüfprogramm einer anderen Variante prüft, meldet zuverlässig Fehler — und die Ursache wird überall sonst gesucht.
Der letzte Punkt verdient eine Vorkehrung: eine Plausibilitätsprüfung, die erkennt, wenn das gesehene Teil offensichtlich nicht zur erwarteten Variante gehört, und in diesem Fall eine eigene Meldung erzeugt statt eines Fehlerbefunds. Das kostet wenig und erspart eine Klasse von Fehlersuchen, die sonst Stunden dauert.
Zum vierten Punkt eine Empfehlung, die sich bewährt hat: Das Anlegen einer neuen Variante sollte für den Regelfall — ein ähnliches Teil mit anderen Maßen — durch Ihre eigene Fertigung möglich sein, ohne den Lieferanten. Das setzt voraus, dass das Prüfprogramm entsprechend aufgebaut und die Vorgehensweise übergeben wurde. Wo das fehlt, wartet die Linie bei jedem neuen Teil auf einen Termin.
Wo die Verarbeitung läuft
Bilddaten sind groß, und das bestimmt den Ort der Verarbeitung weitgehend.
An der Linie gehört alles hin, was innerhalb der Taktzeit entschieden werden muss — also die eigentliche Prüfung. Die Bilder dorthin zu übertragen, wo gerechnet wird, ist bei den anfallenden Mengen weder wirtschaftlich noch schnell genug.
Außerhalb gehört hin, was nicht eilt: das Trainieren neuer Modelle, Auswertungen über längere Zeiträume, die Ablage von Bildern für Nachweise und die Betrachtung von Fällen, bei denen die Entscheidung knapp ausfiel.
Bildablage, die sich schnell summiert
Die Frage, welche Bilder aufbewahrt werden, verdient eine frühe Entscheidung, weil die Mengen überraschen. Ein Bild mit fünf Megabyte, bei einem Takt von zwei Sekunden, ergibt in einer Schicht über dreißig Gigabyte — und in einem Jahr eine Menge, für die niemand geplant hat.
Brauchbare Regeln:
- Alle ausgeschleusten Teile aufbewahren, weil sie die interessanten Fälle sind.
- Die knappen Fälle aufbewahren, weil sie die Grundlage für Verbesserungen sind.
- Von den guten Teilen eine Stichprobe, etwa jedes hundertste, damit der Normalzustand dokumentiert bleibt.
- Bei Nachweispflicht alles, für die vorgeschriebene Frist, und in einem Format, das in zehn Jahren noch lesbar ist.
- Die Ergebnisdaten immer — sie sind winzig gegenüber den Bildern und tragen die Auswertung.
Die letzte Zeile ist der praktische Rat: Die Messwerte und Entscheidungen zu jedem Teil zu speichern kostet fast nichts und erlaubt später alle Auswertungen, die man sich wünscht. Die Bilder braucht man nur für die Fälle, die man sich ansehen will.
Daten und Training für gelernte Verfahren
Wo ein gelerntes Verfahren eingesetzt wird, verschiebt sich der Aufwand von der Entwicklung zur Datenbeschaffung — und die hat bei Sichtprüfungen eine Eigenart, die alles andere bestimmt: Fehlerhafte Teile sind selten.
Ein Betrieb mit einer Ausschussquote von einem Prozent produziert auf hundert gute Teile ein schlechtes. Um hundert Beispiele je Fehlerart zu sammeln, müssen entsprechend viele Teile durchlaufen — und das dauert, wenn die Fehlerart selten ist, Monate.
Was dagegen hilft:
- Frühzeitig anfangen zu sammeln, lange bevor entschieden ist, welches Verfahren eingesetzt wird. Ein Jahr Bildaufzeichnung ist die beste Ausgangslage, die ein solches Vorhaben haben kann.
- Fehlerteile aus der Vergangenheit auftreiben. In vielen Betrieben liegen reklamierte oder aussortierte Teile in einer Kiste — sie sind wertvoll.
- Fehler absichtlich erzeugen, wo es möglich ist: ein Bauteil weglassen, ein Teil verdreht einlegen, eine Oberfläche zerkratzen. Das ersetzt keine echten Fehler, füllt aber die eindeutigen Fälle.
- Abweichungserkennung erwägen, die nur gute Teile braucht und meldet, was anders aussieht.
- Über Chargen und Lieferanten hinweg sammeln, weil die Streuung zwischen Chargen häufig größer ist als die zwischen gut und schlecht.
Der letzte Punkt ist der folgenreichste. Ein Modell, das an Teilen einer einzigen Charge gelernt hat, erkennt bei der nächsten Charge mit leicht anderer Oberfläche plötzlich überall Fehler. Das ist die häufigste Ursache dafür, dass eine funktionierende Anlage nach einigen Wochen unbrauchbar wird — und es lässt sich nur durch Vielfalt in den Trainingsdaten verhindern.
Was es kostet und wohin der Aufwand geht
| Posten | Anteil in der Erwartung | Anteil in der Erfahrung |
|---|---|---|
| Kamera und Objektiv | groß | klein |
| Beleuchtung und Einhausung | klein | mittel |
| Mechanik und Teileaufnahme | vernachlässigt | groß |
| Prüfprogramm erstellen | groß | mittel |
| Fehlerdefinition und Abstimmung | vernachlässigt | groß |
| Einbindung in die Linie | klein | mittel bis groß |
| Einfahren und Nachstellen | klein | mittel |
| Laufender Betrieb | vernachlässigt | fortlaufend |
Die Verschiebung ist so beständig, dass sie sich einplanen lässt. Wer das Budget von vornherein zugunsten von Mechanik, Fehlerdefinition und Einfahren verschiebt, kommt schneller zu einer Anlage, die im Betrieb trägt.
Zum letzten Posten: Eine Prüfanlage ist kein Gerät, das man aufstellt, sondern eines, das betreut wird. Reinigung der Optik, Prüfteil je Schicht, gelegentliches Nachstellen bei Produktänderungen — das summiert sich auf einen kleinen, aber dauerhaften Aufwand, der einer Person zugeordnet gehört.
Die Anlage am Laufen halten
Bildverarbeitungsanlagen verschlechtern sich schleichend, und zwar so langsam, dass es niemandem auffällt, bis die Zahl der Fehlalarme unerträglich wird. Drei Vorkehrungen fangen das ab.
Ein Prüfteil je Schicht. Ein Teil mit bekanntem Zustand läuft regelmäßig durch die Anlage, und seine Messwerte werden aufgezeichnet. Eine Verschiebung dieser Werte über Wochen zeigt Drift an, bevor sie Ausschuss erzeugt — und sie zeigt sie unabhängig davon, ob sich die Teile oder die Anlage verändert haben. Das ist die wirksamste Einzelmaßnahme überhaupt.
Eine Reinigungsroutine. Staub, Ölnebel und Kühlschmierstoff setzen sich auf Optik und Beleuchtung ab. Ein festes Intervall mit benannter Zuständigkeit verhindert die häufigste Ursache schleichender Verschlechterung.
Die Ergebnisverteilung überwachen. Der Anteil der ausgeschleusten Teile und der Verlauf der Messwerte über die Zeit sagen mehr über den Zustand der Anlage aus als jede Einzelprüfung. Eine Verschiebung ist ein Hinweis — auf die Anlage, auf die Teile oder auf den Prozess, und alle drei sind wissenswert.
Hinzu kommt ein organisatorischer Punkt: Wenn die Bedienung die Anlage überbrücken kann, wird sie es irgendwann tun — und zwar dann, wenn die Linie steht und der Druck hoch ist. Eine Überbrückung sollte deshalb möglich, aber protokolliert sein. Sie ganz zu verhindern führt dazu, dass Wege gefunden werden, die niemand mitbekommt.
Ein Vorhaben so führen, dass es gelingt
- Die Aufgabe genau beschreiben: welches Teil, welcher Fehler, welche Größe, welche Stelle, welche Taktzeit, welche Varianten.
- Teile sammeln — gute, schlechte und vor allem Grenzmuster. Ohne sie beginnt kein Versuch.
- Einen Machbarkeitsversuch mit den tatsächlichen Teilen durchführen, nicht mit Mustern des Lieferanten. Ergebnis ist ein Bild, das den gesuchten Unterschied kräftig zeigt — oder die Erkenntnis, dass es ihn nicht gibt.
- Erst danach Kamera, Objektiv und Verfahren festlegen.
- Die Fehlerdefinition schriftlich abstimmen, mit Fertigung und Qualitätswesen.
- Aufbauen und einfahren, mit einer Zeit, in der die Anlage mitläuft, ohne auszuschleusen, und ihre Ergebnisse mit der menschlichen Prüfung verglichen werden.
- Die Schwelle gemeinsam festlegen, auf Grundlage dieser Vergleichsdaten.
- Übergeben, einschließlich Umstellung auf Varianten, Prüfteilroutine und Reinigungsplan.
Der dritte Schritt ist der wichtigste und wird am häufigsten übersprungen. Ein Machbarkeitsversuch, der ein Bild liefert, in dem der Unterschied für das menschliche Auge unübersehbar ist, sagt mehr über die Erfolgsaussichten als jede Berechnung. Umgekehrt gilt: Wenn ein Fachmann den Unterschied im Bild nicht sieht, wird ihn auch das Verfahren schwer finden.
Was sich an einen Anbieter zu fragen lohnt
- Welche Beleuchtungsart ist vorgesehen, und warum diese?
- Können wir einen Machbarkeitsversuch mit unseren eigenen Teilen sehen, einschließlich der Grenzmuster?
- Wie viele Teile haben Sie gesehen, und über wie viele Chargen?
- Wie stellen wir auf eine andere Variante um, und wer darf das?
- Was geschieht bei einem Ausfall der Anlage?
- Wie merken wir, dass die Anlage abdriftet?
- Was gehört uns am Ende — das Prüfprogramm, die Bilder, das trainierte Modell?
Die zweite Frage ist die aussagekräftigste. Ein Anbieter, der mit Ihren eigenen Teilen einen Versuch macht und dabei auch die Fälle zeigt, die nicht funktionieren, ist der richtige.
Drei durchgerechnete Fälle
Ein Bauteil auf Anwesenheit und Lage prüfen
Aufgabe: An einer Montagestation soll geprüft werden, ob eine Dichtung eingelegt ist und richtig herum liegt.
Diffuse Beleuchtung, eine Kompaktkamera mit eingebauter Auswertung, zwei Prüfbereiche für die Helligkeit und ein Mustervergleich für die Orientierung. Taktzeit unkritisch, kein gelerntes Verfahren nötig, Umsetzung in wenigen Tagen.
Der Aufwand lag bei der Aufnahme: Die Dichtung konnte bis zu vier Millimeter versetzt liegen, was die Prüfbereiche unsicher machte. Eine einfache mechanische Führung reduzierte die Schwankung auf unter einen Millimeter und machte die Auswertung unmittelbar zuverlässig — für deutlich weniger Geld, als eine aufwendigere Bildauswertung gekostet hätte.
Ein Maß mit enger Toleranz prüfen
Aufgabe: Ein Außendurchmesser soll auf wenige Hundertstel Millimeter geprüft werden.
Durchlicht für einen scharfen Umriss, ein telezentrisches Objektiv, damit Höhenunterschiede das Maß nicht verfälschen, eine sorgfältige Kalibrierung gegen ein rückführbares Normal, und eine Kantenfindung mit Zwischenwertbestimmung, die eine Genauigkeit unterhalb eines Bildpunkts erreicht.
Die kritische Frage war hier nicht die Bildverarbeitung, sondern die Temperatur: Teil und Messaufbau dehnen sich, und bei den geforderten Hundertsteln ist das messbar. Gelöst wurde es durch eine Temperaturmessung am Aufbau und eine rechnerische Korrektur — und durch die Festlegung, dass das Prüfteil täglich bei stabiler Temperatur gemessen wird.
Kosmetikfehler auf einer wechselnden Oberfläche
Aufgabe: Auf einer gebürsteten Metalloberfläche sollen Kratzer gefunden werden, wobei die Bürstung selbst wie feine Kratzer aussieht.
Dieser Fall ist der schwierigste der drei und wurde in zwei Schritten gelöst. Erstens durch die Beleuchtung: Dunkelfeld aus einer Richtung quer zur Bürstrichtung macht echte Kratzer hell und die Bürstung dunkel — ein Unterschied, den weißes Auflicht nicht erzeugt. Zweitens durch eine Abweichungserkennung, die nur an guten Teilen gelernt hat, weil Kratzerbeispiele in ausreichender Zahl nicht zu beschaffen waren.
Der Aufwand lag hier vollständig in der Fehlerdefinition: Ab welcher Länge und Tiefe ist ein Kratzer ein Fehler, und gilt das auf allen Flächen gleichermaßen? Diese Abstimmung mit dem Kunden dauerte länger als die gesamte technische Umsetzung.
Über die Prüfung hinaus
Eine Kamera, die ohnehin an der Linie steht, kann mehr als Gut und Schlecht unterscheiden — und dieser Zusatznutzen wird selten geplant.
- Führen und Greifen. Die Lage eines Teils bestimmen, damit ein Handhabungsgerät es aufnehmen kann.
- Rückverfolgbarkeit. Codes lesen und damit jedes Teil über den Prozess verfolgen.
- Prozessbeobachtung. Die gemessenen Maße über die Zeit auswerten, um eine Abdrift zu erkennen, bevor Teile außerhalb der Toleranz entstehen.
- Zählen und Takten, als Nebenprodukt der ohnehin stattfindenden Auslösung.
- Dokumentation. Bilder zu jedem Teil als Nachweis, wo das verlangt ist.
Der dritte Punkt ist der wirtschaftlich interessanteste. Eine Prüfanlage, die nur ausschleust, verhindert Ausschuss beim Kunden. Eine, deren Messwerte über die Zeit ausgewertet werden, verhindert, dass der Ausschuss überhaupt entsteht — und das ist ein anderer Nutzen in einer anderen Größenordnung. Wie sich solche Werte weiterverarbeiten lassen, beschreiben wir unter Maschinendaten erfassen und auswerten.
Kleines Glossar
| Begriff | Was gemeint ist |
|---|---|
| Durchlicht | Beleuchtung hinter dem Teil; erzeugt einen kontrastreichen Umriss |
| Dunkelfeld | Streifende Beleuchtung; nur Fehler streuen Licht zur Kamera zurück |
| Telezentrisch | Objektivbauart, bei der die Abbildungsgröße nicht vom Abstand abhängt |
| Schärfentiefe | Der Bereich, in dem das Bild scharf bleibt |
| Gesamtbildaufnahme | Alle Bildpunkte gleichzeitig; nötig bei bewegten Teilen |
| Grenzmuster | Teile, die gerade noch gut oder gerade nicht mehr gut sind |
| Fehlalarm | Ein gutes Teil wird ausgeschleust |
| Übersehener Fehler | Ein schlechtes Teil geht durch |
| Prüfteil | Teil mit bekanntem Zustand, das regelmäßig zur Kontrolle durchläuft |
Was typischerweise schiefgeht
- Die Kamera vor der Beleuchtung festlegen. Der folgenreichste Fehler überhaupt.
- Fremdlicht nicht ausschließen. Erzeugt eine Anlage, die morgens anders entscheidet als nachmittags.
- Die Teileaufnahme nicht einplanen. Ein wackelndes Teil macht jede Prüfung unsicher.
- Den Fehler nicht definieren. Führt zu einer Anlage, die etwas anderes prüft als gemeint.
- Nur mit guten Teilen vorführen. Der Versuch sagt dann nichts über den Ernstfall.
- An Teilen einer Charge trainieren. Die nächste Charge sieht anders aus.
- Kein Prüfteil je Schicht. Drift bleibt unbemerkt, bis sie teuer wird.
- Die Umstellung auf Varianten nicht übergeben. Die Anlage wird dann zum Hindernis.
Wenn Sie eines mitnehmen
Bildverarbeitung gelingt oder scheitert an drei Dingen, und keines davon ist das Verfahren: an der Beleuchtung, an der Art, wie das Teil vor die Kamera kommt, und an der Frage, was überhaupt als Fehler gilt.
Wer diese drei klärt, bevor Hardware bestellt wird, hat den größeren Teil der Arbeit getan — und braucht anschließend häufig ein einfacheres Verfahren, als zunächst angenommen wurde. Wo tatsächlich ein gelerntes Verfahren nötig ist, ordnen wir die Voraussetzungen unter Edge-KI auf Mikrocontrollern ein.
Wie wir dabei unterstützen
Wir beginnen mit einem Machbarkeitsversuch an Ihren eigenen Teilen, einschließlich der Grenzmuster, und zeigen das Bild, bevor über Hardware gesprochen wird. Wir legen Beleuchtung, Optik und Kamera aus, entwerfen die Teileaufnahme mit, erstellen das Prüfprogramm, binden die Anlage in die Linie ein und fahren sie gemeinsam mit Ihrer Fertigung ein.
Zur Übergabe gehören die Umstellung auf Varianten, die Prüfteilroutine und der Reinigungsplan — die drei Dinge, ohne die eine Anlage nach einem Jahr nicht mehr das tut, was sie soll. Und wir sagen es, wenn ein anderes Verfahren als eine Kamera die bessere Antwort ist.
Weiterführend: Edge-KI auf Mikrocontrollern, Maschinendaten erfassen und auswerten, Sensorauswahl und Signalaufbereitung und OEE und Energiemonitoring. Die englischsprachige Fassung finden Sie unter Machine vision for industrial inspection.
Häufige Fragen
Was Auftraggeber vorab fragen
Worauf kommt es bei einer Bildverarbeitungsanlage am meisten an?
Auf die Beleuchtung, und zwar mit deutlichem Abstand. Die richtige Beleuchtung verwandelt eine schwierige Erkennungsaufgabe in eine einfache — häufig in einen Schwellwert. Die falsche lässt sich weder durch eine bessere Kamera noch durch ein besseres Objektiv noch durch ein größeres Modell retten. Wer bei einem Angebot nur eine Frage stellen kann, sollte fragen, welche Beleuchtungsart vorgesehen ist und warum — und wer darauf keine überzeugende Antwort hat, hat die Aufgabe nicht durchdacht.
Brauchen wir maschinelles Lernen für eine Sichtprüfung?
Seltener, als angenommen wird. Klassische Verfahren — Schwellwerte, Kantenfindung, Mustervergleich, Maßbestimmung — sind nachvollziehbar, brauchen keine Trainingsdaten, laufen schnell und lassen sich vor Ort erklären. Sie eignen sich für alles, was sich geometrisch oder über Helligkeit beschreiben lässt. Maschinelles Lernen lohnt sich dort, wo sich der Fehler nicht beschreiben lässt, wo die Oberfläche von Teil zu Teil stark schwankt und wo genügend Beispiele beider Fälle vorliegen. Beides zu mischen ist verbreitet und sinnvoll.
Wie viel Auflösung brauchen wir?
Das ergibt sich aus der kleinsten Einzelheit, die erkannt werden muss. Als Faustregel sollte das kleinste zu erkennende Merkmal mindestens drei bis fünf Bildpunkte überdecken, bei Maßprüfungen deutlich mehr. Aus der Größe des Bildausschnitts und dieser Forderung ergibt sich die Auflösung unmittelbar. Mehr Auflösung als nötig kostet Rechenzeit, Speicher und Übertragungsbandbreite und bringt nichts — und sie verlängert vor allem die Taktzeit, was in einer Linie der teuerste Nebeneffekt ist.
Warum scheitern Anlagen, die in der Vorführung funktioniert haben?
Weil in der Vorführung die Bedingungen günstig sind und in der Produktion nicht. Die wiederkehrenden Ursachen sind immer dieselben: Fremdlicht, das sich über den Tag ändert; Teile, die nicht immer gleich liegen; Oberflächen, die zwischen Chargen schwanken; Verschmutzung von Optik und Beleuchtung; und Fehlerbilder, die in der Vorführung gar nicht vorkamen. Der brauchbare Umgang damit ist, die Vorführung mit tatsächlichen Teilen aus der laufenden Produktion durchzuführen, einschließlich der schlechten — und zwar über mehrere Chargen hinweg.
Was ist der Unterschied zwischen Schlechtteil-Fehlalarm und übersehenem Fehler?
Ein Fehlalarm bedeutet, dass ein gutes Teil ausgeschleust wird; ein übersehener Fehler bedeutet, dass ein schlechtes Teil durchgeht. Beide lassen sich nicht gleichzeitig auf null bringen, weil die Schwelle zwischen ihnen verschiebt. Welcher der beiden Fehler schlimmer ist, ist keine technische, sondern eine betriebliche Entscheidung: Bei einem Sicherheitsbauteil ist ein durchgelassener Fehler nicht hinnehmbar, bei einem Kosmetikmerkmal sind zu viele Fehlalarme teurer. Diese Festlegung gehört schriftlich und vor die Inbetriebnahme.
Können wir bewegte Teile prüfen?
Ja, und die Aufgabe ist eine der Belichtungszeit. Ein Teil, das sich bewegt, verwischt im Bild, und die Verwischung darf die kleinste zu erkennende Einzelheit nicht überdecken. Gelöst wird das mit sehr kurzer Belichtung und entsprechend kräftiger, meist geblitzter Beleuchtung — und mit einem Bildsensor, der das gesamte Bild gleichzeitig aufnimmt statt zeilenweise, weil zeilenweise Aufnahme bewegte Teile verzerrt. Eine Auslösung durch einen Sensor an der Linie sorgt dafür, dass das Teil im Bildausschnitt ist.
Wie verhindern wir, dass die Anlage mit der Zeit abdriftet?
Durch drei Vorkehrungen. Erstens ein Prüfteil mit bekanntem Zustand, das regelmäßig — etwa je Schicht — durch die Anlage läuft und dessen Messwerte aufgezeichnet werden; eine Verschiebung dieser Werte zeigt Drift, bevor sie Ausschuss erzeugt. Zweitens eine Reinigungsroutine für Optik und Beleuchtung mit festem Intervall, denn Staub und Ölnebel sind die häufigste Ursache. Drittens eine Überwachung der Ergebnisverteilung: Wenn der Anteil der ausgeschleusten Teile über Wochen wandert, hat sich etwas verändert.
Wo sollte die Verarbeitung laufen?
In den meisten Fällen unmittelbar an der Linie, weil die Bilddatenmenge zu groß ist, um sie fortlaufend zu übertragen, und weil die Entscheidung innerhalb der Taktzeit vorliegen muss. Außerhalb lohnt sich die Verarbeitung für das, was nicht eilt: das Trainieren neuer Modelle, die Auswertung über längere Zeiträume und die Ablage von Bildern zu Nachweiszwecken. Eine verbreitete Aufteilung ist, vor Ort zu entscheiden und nur die Bilder hochzuladen, bei denen die Entscheidung knapp ausfiel.
Welches Merkmal soll geprüft werden?
Beschreiben Sie kurz das Teil, das gesuchte Merkmal und die Taktzeit. Am hilfreichsten ist, wenn Sie einige Teile haben — gute, schlechte und vor allem Grenzmuster.