Maschinendaten erfassen und auswerten
Was aus einer Steuerung herauszuholen ist, wie aus einem Rohwert eine verwendbare Größe wird, warum die Definitionen wichtiger sind als die Messtechnik und woran solche Vorhaben scheitern.
Kurz gefasst
- Die Daten liegen meist schon vor. Der Aufwand liegt darin, herauszufinden, was sie bedeuten.
- Definitionen sind wichtiger als Messtechnik. Sensorik lässt sich tauschen, eine falsch berechnete Historie nicht.
- Der Stillstandsgrund ist das wertvollste Feld — und das einzige, das von Menschen abhängt.
- Lesend zugreifen, nach oben ausleiten. Das Steuerungsnetz bleibt unberührt.
- Abweichungen zur bisherigen Auswertung sind normal. Erklären, nicht angleichen.
Worum es geht
In den meisten Fertigungen weiß niemand belastbar, wo die Produktionszeit bleibt. Es gibt Einschätzungen, es gibt handschriftliche Aufzeichnungen, und es gibt einen Bericht, dessen Zahlen im Morgengespräch angezweifelt werden. Gleichzeitig wissen die Steuerungen der Anlagen sehr genau, was geschieht — nur liest es niemand aus.
Dieser Beitrag beschreibt den Weg von dort zu Zahlen, auf die sich handeln lässt: was aus einer Steuerung herauszuholen ist, wie aus einem Rohwert eine verwendbare Größe wird, wo der Aufwand tatsächlich liegt und woran solche Vorhaben scheitern.
Wie Daten aus Maschinen ohne nutzbare Schnittstelle gewonnen werden, steht in Bestandsmaschinen nachrüsten. Hier geht es um den Schritt danach.
Ein gemischter Maschinenpark ist der Normalfall
Kaum ein Betrieb hat einheitliche Steuerungstechnik. Üblich sind Anlagen aus drei Jahrzehnten mit Steuerungen mehrerer Hersteller, und das wirkt als Hindernis größer, als es ist.
Der Grund: Welches Feldbussystem eine Maschine intern verwendet — ob PROFINET, EtherNet/IP, PROFIBUS oder etwas anderes — spielt für die Datenerfassung meist keine Rolle, weil nicht der Feldbus ausgelesen wird, sondern die Steuerung. Die Werte liegen bereits in deren Speicher, und wie sie dorthin gelangt sind, ist für das Auslesen ohne Belang.
Praktisch ergibt sich damit für einen gemischten Park:
- Neuere Steuerungen besitzen häufig einen OPC-UA-Server. Ist er vorhanden, ist die Arbeit Konfiguration und keine Integration.
- Ältere Steuerungen sprechen meist Modbus oder ein Herstellerprotokoll, für das ein Gateway einen passenden Treiber mitbringt.
- Anlagen ohne nutzbare Schnittstelle werden extern erfasst, wie in Bestandsmaschinen nachrüsten beschrieben.
- Ein Gateway mit mehreren Treibern bedient in der Regel alle drei Fälle gleichzeitig.
Die eigentliche Schwierigkeit eines gemischten Parks ist daher nicht technischer Natur. Sie besteht darin, zu vereinbaren, was eine gleichwertige Größe über vier Maschinengenerationen hinweg bedeutet — sodass eine Verfügbarkeit von einer Anlage aus den neunziger Jahren mit der einer im letzten Jahr beschafften vergleichbar ist. Das ist Abstimmungsarbeit, und sie für ein Protokollproblem zu halten ist der Grund, warum solche Vorhaben ihr Budget an der falschen Stelle verbrauchen.
Was aus einer Steuerung herauszuholen ist
Der erste Blick gilt dem, was bereits vorhanden ist. Steuerungen führen intern weit mehr Informationen, als üblicherweise abgefragt werden.
| Größe | Beantwortet | Anmerkung |
|---|---|---|
| Betriebszustand | Läuft, steht, gestört, im Rüstvorgang | Grundlage jeder Verfügbarkeitsrechnung |
| Stückzähler | Produzierte Menge | Klären, ob Prüf- und Ausschussteile mitzählen |
| Taktzeit | Leistung gegenüber dem Sollwert | Zeigt Verlangsamung, die in keiner Störungsliste steht |
| Störmeldungen mit Kennung | Was die Steuerung selbst als Fehler sieht | Die Kennungsliste steht im Programm, selten in einer Unterlage |
| Prozesswerte | Temperatur, Druck, Position, Drehzahl | Häufig in feiner Auflösung vorhanden |
| Betriebsstundenzähler | Grundlage für Wartungsintervalle | Muss ein Zurücksetzen überstehen |
| Rezept- oder Programmnummer | Welches Teil gefertigt wurde | Der Kontext, ohne den Abweichungen nicht deutbar sind |
Die letzte Zeile wird am häufigsten übersehen und ist eine der wichtigsten. Eine Taktzeitabweichung ohne die Information, welches Teil gefertigt wurde, lässt sich nicht beurteilen — Produktwechsel erklären einen erheblichen Teil der Schwankung, die sonst als Leistungsproblem erscheint.
Die Registerzuordnung
Das Dokument, das angibt, welches Register welchen Wert enthält, ist in einem Datenprojekt regelmäßig das wertvollste — und existiert regelmäßig nicht. Es lebt im Kopf des Instandhalters, in einer Tabelle unklaren Alters oder implizit im Steuerungsprogramm.
Zwei Punkte sind hier wichtig. Die Zuordnung als versionierte Unterlage festhalten, mit Einheit, Skalierung, gültigem Bereich und Bedeutung, und zwar bei der Inbetriebnahme, solange sich noch jemand erinnert. Und einen Änderungsprozess mit demjenigen vereinbaren, der das Steuerungsprogramm pflegt: Wird bei einer Wartung ein Register neu belegt, ändert sich still die Bedeutung Ihrer Daten, und die Erfassung meldet weiterhin zuversichtlich falsche Werte.
Fallstricke beim Auslesen
- Byte- und Wortreihenfolge. Ein 32-Bit-Wert über zwei Register lässt sich auf mehrere Arten zusammensetzen, und die meisten Varianten ergeben plausible falsche Zahlen. Gegen einen bekannten Wert an der Maschine prüfen, nicht auf die Dokumentation vertrauen.
- Vorzeichen. Eine Temperatur von 65.000 ist fast sicher ein negativer Wert, vorzeichenlos gelesen.
- Skalierung. Steuerungen halten häufig Ganzzahlen mit einem gedachten Faktor. Der Faktor steht im Programm, nicht im Register — und ändert sich, wenn jemand das Programm anpasst.
- Abfragerate gegen Aktualisierungsrate. Schneller abzufragen, als die Steuerung aktualisiert, erzeugt Wiederholungen, die wie ein stabiler Prozess aussehen. Langsamer abzufragen erzeugt Aliasing und damit zuversichtlichen Unsinn.
- Zusammenhängende Bereiche in einem Zugriff lesen statt jeden Wert einzeln. Bei serieller Anbindung entscheidet das darüber, ob ein Abfragezyklus überhaupt durchläuft.
- Einen ausbleibenden Wert nicht durch den letzten ersetzen. Wird bei einer gescheiterten Abfrage der Vorwert weitergereicht, entsteht eine glatte Linie — und die liest sich wie eine ruhig laufende Anlage. Eine erkennbare Lücke oder ein Qualitätskennzeichen ist immer besser als eine plausible Erfindung.
Was sich aus einer Steuerung herausholen lässt, hängt zuerst daran, welches Netz sie spricht und ob eine zweite Schnittstelle frei ist. Diese Ebene behandeln wir unter Feldbus und Industrial Ethernet.
Was Ihre Systeme bereits enthalten
Vor jeder Festlegung lohnt die Frage, welche der gesuchten Größen bereits irgendwo vorliegen. Sie zu übersehen ist die häufigste Quelle doppelter Arbeit — und zweier Datenbestände, die sich widersprechen werden.
| System | Enthält | Sucht typischerweise | Zugang |
|---|---|---|---|
| Leitsystem oder Visualisierung | Aktuellen Anlagenzustand, Alarmhistorie | Wenig; es ist eine Anzeigeebene | OPC UA, manchmal die dahinterliegende Datenbank |
| Prozessdatenspeicher | Lange Messwerthistorie mit Zeitstempeln | Mehr Messstellen, bessere Benennung | SQL, Schnittstelle, Herstellerbibliothek |
| Betriebsdatenerfassung | Auftragsbezug, Stückzahlen, teils Stillstandsgründe | Automatische statt manueller Erfassung | Datenbank oder Schnittstelle |
| ERP | Aufträge, Soll-Zeiten, Material, Kosten | Bestätigte Produktion, Verbrauch, Maschinenstunden | Herstellerschnittstelle oder Zwischentabellen |
| Instandhaltungssystem | Aufträge, Anlagenverzeichnis, Befunde | Betriebsstunden, Zustandsmeldungen, Störcodes | Schnittstelle; häufig übersehen und sehr wertvoll |
| Energiemessung | Verbrauch je Abgang | Produktionsbezug, um Verbrauch je Stück zu bilden | Modbus, häufig bereits vorhanden |
Drei Anmerkungen dazu. Der Prozessdatenspeicher verdient drei Fragen, bevor neue Erfassung geplant wird: Welche Messstellen werden tatsächlich aufgezeichnet, mit welcher Auflösung, und lässt sich der Bestand in größerem Umfang exportieren? Häufig sind die interessanten Werte nicht dabei, während hunderte uninteressante gewissenhaft archiviert werden — und viele Speicher legen Änderungen mit einem Totband ab statt Abtastwerte, was für Trends genügt und kurze Vorgänge verschwinden lässt.
Das Instandhaltungssystem ist die am seltensten genutzte und oft wertvollste Verbindung, weil erst die Verknüpfung von Messwerten mit dokumentierten Befunden aus Daten eine Zustandsaussage macht.
Und die Energiemessung ist häufig schon installiert, ohne mit der Produktion verknüpft zu sein. Verbrauch allein ist eine Zahl; Verbrauch je gefertigtem Stück ist eine Kennzahl, auf die sich handeln lässt — und die Verknüpfung ist meist reine Anbindungsarbeit ohne neue Messtechnik.
Vom Rohwert zur verwendbaren Größe
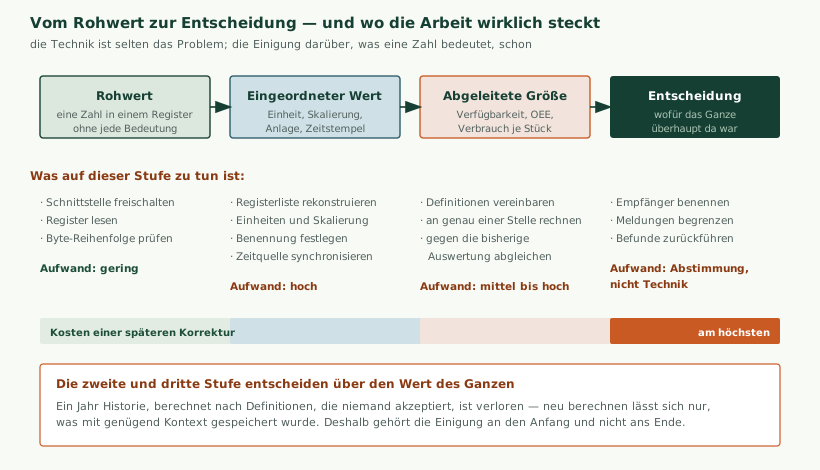
Eine Steuerung liefert Zahlen. Nichts an einer Zahl sagt, was sie misst, in welcher Einheit, zu welcher Anlage sie gehört oder ob sie mit der Zahl daneben vergleichbar ist. Diese Einordnung zu ergänzen ist der größte Teil der Arbeit in einem Datenprojekt.
| Fehlend | Warum es zählt | Übliche Quelle |
|---|---|---|
| Anlagenbezug | Ohne ihn lässt sich nichts zusammenfassen oder vergleichen | Ein Anlagenverzeichnis, idealerweise das der Instandhaltung |
| Einheit und Skalierung | Ein Rohzählwert ist nicht deutbar und wird bei geänderter Skalierung still falsch | Steuerungskonfiguration, Zeichnungen, Inbetriebnahmeunterlagen |
| Gültigkeit | Ein Wert aus dem Stillstand verfälscht jeden Mittelwert | Ein Zustandssignal oder aus einer anderen Größe abgeleitet |
| Vergleichbarkeit | Zwei gleich benannte Werte messen nicht zwingend dasselbe | Nur eine Bestandsaufnahme klärt das |
| Bedeutung von Störcodes | Stillstandsgründe sind ohne die Codeliste wertlos | Steuerungsprogramm, häufig undokumentiert |
| Erwarteter Bereich | Ohne ihn lässt sich keine Grenze setzen und kein Ausreißer erkennen | Beobachtung über Zeit, nicht das Datenblatt |
Praktisch bewährt sich, ein Anlagenmodell getrennt von den Registern zu führen: eine Beschreibung des Betriebs als Anlagen mit Eigenschaften, wobei jede Eigenschaft an ein Register mit Einheit, Skalierung und Gültigkeitsbedingung gebunden ist. Eine weitere Maschine hinzuzufügen bedeutet dann, eine Instanz anzulegen und ihre Register zu binden, statt neue Logik zu schreiben.
Der Anlagenbezug muss Umbauten überstehen
Eine Benennung, die an das Gerät gebunden ist statt an dessen Aufgabe, wird spätestens beim ersten Austausch zum Problem. Wird ein Antrieb ersetzt, soll die Historie weiterlaufen — sie gehört zur Anlagenstelle, nicht zum ausgebauten Gerät.
Praktisch bedeutet das eine hierarchische Benennung, die Standort und Funktion beschreibt statt Fabrikat und Typ: Werk, Bereich, Linie, Anlage, Messgröße. Ein Name, der den Hersteller oder die Seriennummer enthält, überlebt den nächsten Tausch nicht, und eine Historie, die dabei zerfällt, verliert genau den Vergleich über die Zeit, für den sie angelegt wurde.
Zwei weitere Punkte gehören zur selben Entscheidung. Die Benennung sollte vorhersagbar genug sein, dass sie sich ableiten lässt, ohne jemanden zu fragen — das entscheidet später darüber, ob eine zusätzliche Anlage in Minuten oder in Stunden angebunden ist. Und sie gehört unter Änderungskontrolle, weil eine nicht dokumentierte Systematik auseinanderläuft, sobald mehr als eine Person sie anwendet.
Idealerweise stützt sich der Anlagenbezug auf ein bereits vorhandenes Verzeichnis, meist das der Instandhaltung. Zwei parallele Anlagenverzeichnisse in zwei Systemen sind eine verlässliche Quelle für Verwirrung, sobald jemand Zustandsdaten mit Instandhaltungsaufträgen zusammenbringen möchte.
Zeitstempel
Nahezu jedes Datenprojekt erzeugt früher oder später ein Problem, das auf die Zeit zurückgeht, und eine nachträgliche Korrektur ist selten möglich.
- Uhren laufen auseinander. Geräte ohne Synchronisierung driften um Sekunden am Tag, was genügt, um Ereignisse zu vertauschen und eine Ursache nach ihrer Wirkung erscheinen zu lassen.
- Wessen Zeitstempel ist es? Der Moment der Messung, der Moment des Auslesens und der Moment der Speicherung können um Sekunden auseinanderliegen — nach einer Netzstörung um Stunden. Die Messzeit an der Quelle erfassen und die Eingangszeit getrennt führen.
- Ortszeit wird zum Problem. In UTC speichern und für die Anzeige umrechnen. Wer Ortszeit speichert, hat einmal jährlich eine Stunde doppelt und eine, die es nicht gibt — und Schichtauswertungen über diese Grenzen hinweg sind falsch, ohne dass es auffällt.
- Die Reihenfolge ist nicht garantiert. Nachgelieferte Daten treffen nach aktuellen ein. Wer eine aufsteigende Reihenfolge voraussetzt, ordnet genau dann falsch, wenn etwas Interessantes passiert ist.
Kennzahlen und ihre Definition
Sobald Werte vorliegen, entstehen Kennzahlen — und mit ihnen die Frage, was sie genau bedeuten. Sie sollte vor der Erfassung beantwortet werden, weil sie sich nachträglich nicht mehr sauber klären lässt.
Fragen, die in jedem Projekt auftauchen:
- Zählt ein geplanter Rüstvorgang gegen die Verfügbarkeit? Beide Antworten sind vertretbar. Entscheidend ist, dass eine getroffen und aufgeschrieben wird.
- Ist eine mit reduzierter Geschwindigkeit laufende Anlage verfügbar?
- Zählt Nacharbeit als Produktion?
- Wann beginnt eine Schicht, und was geschieht mit einem Auftrag über die Schichtgrenze?
- Ab welcher Dauer gilt ein Halt als Stillstand und nicht als Teil des normalen Takts?
Die letzte Frage ist besonders folgenreich, weil Kurzstillstände in den meisten Betrieben die am wenigsten sichtbare Verlustart sind: ein Halt von dreißig Sekunden, mehrfach je Stunde, vom Bedienpersonal ohne Eintrag behoben. In keiner Störungsliste taucht er auf, und in Summe übersteigt er häufig die Ausfälle, über die alle sprechen. Automatische Erfassung findet diese Verluste, und sie zu finden ist oft das wertvollste Einzelergebnis des gesamten Vorhabens.
Ebenso wichtig: Die Berechnung gehört an genau eine Stelle. Zwei Systeme, die dieselbe Kennzahl unterschiedlich berechnen, erzeugen zwei Antworten und eine Diskussion, die beide entwertet.
Der erste Abgleich mit der bisherigen Auswertung
Wenn die automatisch ermittelten Zahlen erstmals auf die bestehende Auswertung treffen, werden sie abweichen. Das ist der Normalfall, und es lohnt sich, alle Beteiligten vorher darauf hinzuweisen — die Glaubwürdigkeit des Vorhabens hängt davon ab, wie damit umgegangen wird.
Die üblichen Ursachen:
- Unterschiedlich gezogene Schichtgrenzen. Beginnt die Frühschicht um 6:00 oder mit dem ersten Teil?
- Ein Zähler, der Prüf- oder Einrichtteile mitzählt, während die bisherige Auswertung nur Gutteile meint.
- Hübe gegen Fertigteile. Eine Maschine zählt Arbeitstakte, die Auswertung meint fertige Baugruppen.
- Unterschiedlich zugeordnete Stillstandszeiten, etwa geplante Rüstvorgänge.
- Eine manuelle Erfassung, die seit Jahren stillschweigend gerundet wird — der unangenehmste und häufigste Fall.
In der Regel sind beide Zahlen vertretbar und messen etwas leicht Unterschiedliches. Richtig ist daher, die Abweichung zu erklären und zu dokumentieren, nicht eine der Zahlen anzupassen, bis sie übereinstimmen. Eine dokumentierte Differenz von drei Prozent mit bekannter Ursache ist belastbar; eine angeglichene Zahl ist es nicht, und die Anpassung ist längst vergessen, wenn die Zahl Grundlage einer Entscheidung wird.
Praktisch bewährt sich ein Parallelbetrieb von vier bis sechs Wochen mit einem festen Enddatum. Zwei dauerhaft gepflegte Systeme sind das schlechteste Ergebnis: doppelter Aufwand, und bei jeder unerwünschten Antwort steht eine zweite Zahl zur Verfügung.
Wer die Definitionen besitzt
Eine Entscheidung, die häufiger über den Erfolg entscheidet als jede technische Festlegung: Wer legt fest, was eine Kennzahl bedeutet, und wer darf sie ändern?
Ohne eine benannte Zuständigkeit passiert regelmäßig Folgendes: Die Fertigung berechnet Verfügbarkeit auf eine Weise, das Controlling auf eine andere, beide Zahlen erscheinen in derselben Besprechung, und die anschließende Diskussion entwertet beide. Repariert wird das nicht durch ein besseres System, sondern durch eine Festlegung, die vorher getroffen wurde.
Was sich bewährt hat: eine benannte Person, die die Definitionen verantwortet, eine schriftliche Fassung, die zugänglich ist, und ein einfacher Änderungsweg mit der Regel, dass eine Änderung datiert wird. Letzteres ist wichtiger, als es klingt — wenn eine Definition im März geändert wurde, sind die Zahlen von Januar und Juni nicht ohne Weiteres vergleichbar, und ohne Datum wird niemand später darauf kommen.
Die Zuständigkeit sollte dabei nicht in der IT liegen. Sie gehört zu denjenigen, die die Zahlen verwenden, weil die Fragen, die zu entscheiden sind — ob ein Rüstvorgang gegen die Verfügbarkeit zählt, ob Nacharbeit Produktion ist — betriebswirtschaftlicher und nicht technischer Natur sind.
Der Stillstandsgrund
Sensoren erkennen zuverlässig, dass eine Anlage steht. Warum sie steht, weiß nur das Bedienpersonal. Diese Angabe ist der Unterschied zwischen einer Auswertung, aus der Maßnahmen folgen, und einer Statistik über Stillstandszeit.
Sie ist zugleich die einzige Information im Datenbestand, die von menschlicher Mitwirkung abhängt — und damit die empfindlichste. Was funktioniert:
- Sehr wenige Gründe zur Auswahl. Acht bis zwölf, in der Sprache der Fertigung formuliert. Lange Listen führen dazu, dass immer derselbe erste Eintrag gewählt wird.
- Erfassung in Sekunden. Ein Tastenfeld oder Touchgerät an der Maschine. Alles, was eine Anmeldung erfordert, wird umgangen.
- Nachträgliche Ergänzung erlauben. Wer eine Störung behebt, erfasst nicht gleichzeitig deren Grund.
- Rückmeldung geben. Führen die Eingaben sichtbar dazu, dass ein wiederkehrendes Problem behoben wird, steigt die Sorgfalt. Verschwinden sie in einem Bericht, den niemand kennt, sinkt sie binnen Wochen.
- Nicht zur Leistungsbewertung verwenden. Sobald der Eindruck entsteht, die Eingaben dienten der Beurteilung von Personen, wird die Datenqualität unbrauchbar — unabhängig davon, ob der Eindruck zutrifft.
Anbindung an MES und ERP
Die Verbindungen mit der größten Sichtbarkeit im Unternehmen — und mit den meisten Möglichkeiten, etwas falsch zu machen, weil sie von der Messung in die kaufmännische Bewertung führen.
Was ein MES erwartet
Ein MES will in der Regel wissen, was wann worauf von wem gegen welchen Auftrag gefertigt wurde. Von der Anlage braucht es Stückzahlen, Taktzeiten, Zustände mit Gründen und Qualitätsergebnisse, jeweils einem Auftrag und einer Charge zuordenbar.
Die wiederkehrende Schwierigkeit ist nicht die Messung, sondern die Zuordnung. Eine Maschine weiß, dass sie 412 Teile gefertigt hat; sie weiß häufig nicht, zu welchem Auftrag diese gehören, weil der Auftrag nur im MES existiert. Diese Lücke zu schließen bedeutet entweder, dass das Bedienpersonal den Auftrag an der Maschine bestätigt, oder dass das MES der Maschine mitteilt, was sie gerade fertigt. Das Zweite ist besser und erfordert einen Datenweg nach unten — womit die Frage der Netztrennung konkret wird.
Was ein ERP erwartet, und warum das heikel ist
Ein ERP will bestätigte Produktion, Materialverbrauch, Ausschuss und Maschinenstunden, weil daraus Bestand, Kosten und Fakturierung folgen. Daraus ergibt sich eine Feststellung, die deutlich ausgesprochen gehört: Daten, die ins ERP fließen, werden zu kaufmännischen Daten. Ein Zählwert, der zwei Prozent zu hoch liegt, ist in einer Auswertung hinnehmbar und in der Bestandsführung nicht.
Das verändert die technische Anforderung. Automatische Zählungen brauchen einen Abgleichsweg gegen körperliche Kontrollen, eine festgelegte Behandlung von Sonderfällen wie Nacharbeit, Teilmengen und Ausschuss sowie eine Nachvollziehbarkeit, woher jede Zahl stammt. Eine direkte Buchung von der Maschine ins ERP ohne diese Vorkehrungen ist eher ein Risiko als ein Fortschritt.
| Weg | Geeignet für | Vorteile | Nachteile |
|---|---|---|---|
| Schnittstelle des Herstellers | Moderne Systeme mit dokumentierter Schnittstelle | Unterstützt, geprüft, übersteht Aktualisierungen | Begrenzungen und starres Datenmodell |
| Zwischentabellen in einer Datenbank | Etablierte Systeme, stapelweise Übergabe | Einfach, nachvollziehbar, gut prüfbar | Bindung an ein Schema, das sich ändern kann |
| Integrationsplattform | Mehrere Systeme, Umformungen nötig | Abbildung und Überwachung an einer Stelle | Kosten, plus eine weitere zu betreibende Komponente |
| Dateiaustausch | Altsysteme, geringe Häufigkeit | Funktioniert mit nahezu allem | Fehleranfällig, kein natürlicher Fehlerweg |
| Direktes Schreiben in die Datenbank | Nahezu nichts | Schnell umgesetzt | Umgeht Prüfungen, gefährdet Support und Aktualisierbarkeit |
Der Weg der Daten und die Unterbrechung
Zwischen Steuerung und Zielsystem sitzt in der Regel ein Gateway, und seine wichtigste Eigenschaft zeigt sich erst, wenn das Netz ausfällt — was es tun wird.
- Auf Speicher puffern, nicht im Arbeitsspeicher. Netzstörungen gehen häufig mit Spannungsunterbrechungen einher; ein Puffer, der beim Neustart verloren geht, versagt genau dann, wofür er beschafft wurde.
- Für die längste zu erwartende Unterbrechung auslegen, nicht für den Durchschnitt. Eine Woche ist für einen unbesetzten Standort ein vernünftiges Ziel.
- Festlegen, was bei vollem Puffer geschieht: ältestes verwerfen, neuestes verwerfen oder Annahme einstellen. Alle drei sind vertretbar, und die Wahl muss bewusst getroffen werden, weil sonst gilt, was die Software zufällig tut.
- Nachliefern mit begrenzter Rate. Eine Woche gepufferter Daten auf einmal freigegeben kann das Zielsystem überfordern.
- Den Zeitstempel der Quelle mitführen. Nachgelieferte Daten treffen verspätet und außer der Reihe ein; tragen sie nur die Eingangszeit, entsteht eine Historie, die falsch ist, ohne dass es auffällt.
- Doppelte Übertragungen erkennbar machen. Sobald nachgeliefert wird, kann ein Datensatz zweimal ankommen — ohne eindeutige Kennung verfälscht das jede Zählung, und zwar in Richtung zu hoher Werte.
- Über eigenes Ausbleiben melden. Ein ausgefallenes Gateway sieht aus wie ein ruhiger Betrieb.
Die letzten drei Punkte hängen zusammen und werden regelmäßig übersehen: Verspätete, außer der Reihe eintreffende und doppelte Daten sind die normale Folge davon, dass die Pufferung funktioniert. Die auswertenden Systeme müssen darauf ausgelegt sein — ein Bericht, der voraussetzt, dass Daten in zeitlicher Reihenfolge und genau einmal eintreffen, liefert nach jeder Netzstörung falsche Zahlen.
Welches Protokoll auf welchem Abschnitt dieses Wegs sinnvoll ist — und warum mehrere nebeneinander der Normalfall sind —, stellen wir unter OPC UA, MQTT und Modbus im Vergleich gegenüber.
Netztrennung
Eine Datenerfassung verbindet Anlagen, die bisher für sich standen. Der Grundsatz ist schlicht: ein einziger, bewusst gestalteter Übergang, Datenfluss nach oben, und kein Weg, über den das Büronetz eine Steuerung erreichen kann.
- Trennung mit durchgesetzter Grenze zwischen Steuerungsnetz und allem übrigen — kein gemeinsames VLAN, kein flaches Netz mit einem Router dazwischen.
- Verbindungen nur von innen nach außen, sodass keine eingehende Freigabe nötig ist. Das ist zugleich die architektonische Entscheidung, die eine Genehmigung am einfachsten macht.
- Lesender Zugriff auf Steuerungen, sofern kein Schreibweg zwingend erforderlich ist — und wenn doch, dann eng begrenzt, geprüft und protokolliert statt allgemein.
- Keine dauerhaften Ausnahmen. Eine für die Inbetriebnahme geöffnete Regel, die bestehen bleibt, ist der häufigste Befund in Betrieben, die sich für getrennt halten.
Wo ein Weg nach unten unvermeidlich ist — etwa wenn das MES der Maschine den laufenden Auftrag mitteilt —, sollte er eine schmale, geprüfte und protokollierte Schnittstelle sein, die bestimmte Werte annimmt und alles andere ablehnt. Das ist der Unterschied zwischen einer kontrollierten Funktion und einer offenen Tür.
Speicherung, Datenmenge und Aufbewahrung
Eine Überschlagsrechnung nimmt der Frage die Unschärfe. Zwanzig Anlagen mit je einigen Dutzend Werten im Sekundentakt ergeben in der Größenordnung einige hundert Messwerte je Sekunde. Roh gespeichert sind das je nach Format einige hundert Megabyte am Tag; mit einer sinnvollen Unterdrückung unveränderter Werte bleibt davon meist ein Bruchteil.
Das ist für heutige Verhältnisse wenig, und die Begrenzung liegt selten beim Speicher. Sie liegt bei zwei anderen Punkten: bei der Anzahl der Nachrichten, weil die meisten Dienste danach abrechnen, und bei der Fähigkeit der Organisation, aus den Daten Schlüsse zu ziehen. Beides spricht dafür, gezielt zu erfassen statt vorsorglich alles.
Zur Aufbewahrung gehören vier Festlegungen:
- Wie lange in welcher Auflösung. Üblich ist, Sekundenwerte einige Wochen zu halten und danach auf Minuten- oder Stundenwerte zu verdichten. Zu klären ist, welche Auswertung die feinste Auflösung tatsächlich braucht — häufig ist es ein einzelner Bericht, der die gesamte Aufbewahrungsstrategie bestimmt.
- Was verdichtet werden darf und was nicht. Ein Mittelwert über eine Stunde verliert genau die kurzen Ereignisse, die bei Kurzstillständen interessieren. Wo diese betrachtet werden sollen, muss die Zählung oder Dauer erhalten bleiben, auch wenn der Messwert verdichtet wird.
- Ob der Kontext mitgespeichert wird. Ein Wert ohne Anlagenbezug, Einheit und Zeitstempel ist später nicht interpretierbar, unabhängig von der Aufbewahrungsdauer. Das ist der häufigste Mangel in aufbewahrten Beständen und nachträglich nicht zu beheben.
- Ob sich der Bestand exportieren lässt. Systeme werden innerhalb üblicher Aufbewahrungszeiträume ersetzt. Ob die Historie mitwandert und danach noch deutbar ist, sollte entschieden werden, solange die Personen verfügbar sind, die sie verstehen.
Wo die Daten liegen — lokal, im eigenen Rechenzentrum oder bei einem Anbieter — ist davon getrennt zu entscheiden. Für einen Standort ist eine lokale Ablage häufig einfacher; über mehrere Standorte hinweg sprechen praktische Gründe für eine zentrale. Maßgeblich ist in beiden Fällen, dass die Rohdaten exportierbar bleiben, weil das die Möglichkeit erhält, später etwas anderes zu tun, ohne die bisherige Historie zu verlieren.
Auswertung und Darstellung
Daten zu erfassen erzeugt keinen Nutzen. Nutzen entsteht dort, wo jemand etwas anders macht, und die Darstellung entscheidet mit darüber, ob das geschieht.
Was sich in der Praxis bewährt:
- Eine Ansicht für die Fertigung, eine für die Leitung. Die Fertigung braucht den aktuellen Zustand und die letzten Stunden; die Leitung braucht Wochen und Monate. Eine Ansicht für beide erfüllt keinen der Zwecke.
- Auffälligkeiten sichtbar ohne Lesen. Wer auf einen Bildschirm blickt, sollte ohne Interpretation erkennen, ob etwas Aufmerksamkeit braucht.
- Die Pareto-Darstellung der Stillstandsgründe ist die mit Abstand nützlichste einzelne Auswertung. Fast immer verursachen wenige Gründe den größten Teil der Verluste, und diese Liste ist die Tagesordnung für die Verbesserung.
- Vergleich ähnlicher Anlagen. Zwei baugleiche Maschinen mit unterschiedlicher Verfügbarkeit sind eine Frage, die sich beantworten lässt — häufig ergiebiger als jede absolute Kennzahl.
- Berichte, die von selbst kommen. Eine Auswertung, die jemand aktiv abrufen muss, wird nach einigen Wochen nicht mehr abgerufen.
- Weniger Kennzahlen als möglich. Drei Zahlen, auf die gehandelt wird, sind mehr wert als dreißig, die betrachtet werden.
Eine Beobachtung aus vielen Projekten: Die erste Auswertung zeigt fast immer etwas, das niemand erwartet hat — meist, dass die Verluste an einer anderen Stelle entstehen als vermutet. Das ist kein Argument gegen die Vermutung, sondern das Argument für die Messung, und es ist der Moment, in dem ein Vorhaben seinen Rückhalt gewinnt oder verliert. Entsprechend lohnt es sich, diese erste Auswertung gemeinsam mit den Beteiligten anzusehen statt sie zu verschicken.
Mitbestimmung und Datenschutz
Ein Punkt, der in englischsprachigen Darstellungen fehlt und in Deutschland über den Verlauf eines Projekts entscheiden kann.
Systeme, die geeignet sind, Verhalten oder Leistung von Beschäftigten zu überwachen, unterliegen in Betrieben mit Betriebsrat der Mitbestimmung. Maßgeblich ist nicht die Absicht, sondern die Eignung. Eine Maschinendatenerfassung, die Stillstandsgründe mit Zeitstempel erfasst, kann diese Eignung besitzen, auch wenn sie ausschließlich der Anlagenverfügbarkeit dienen soll.
- Den Betriebsrat früh einbeziehen, nicht nach der Installation.
- Den Zweck schriftlich abgrenzen: welche Daten, wofür, und wofür ausdrücklich nicht.
- Personenbezug vermeiden, wo er nicht gebraucht wird. Für Anlagenverfügbarkeit ist unerheblich, wer bedient hat.
- Mittelbaren Personenbezug berücksichtigen. Arbeitet in einer Schicht nur eine Person an der Anlage, ist eine schichtbezogene Auswertung faktisch personenbezogen.
- Aufbewahrungsdauer festlegen.
Unsere Erfahrung ist, dass diese Gespräche unaufgeregt verlaufen, wenn sie früh geführt werden. Schwierig werden sie, wenn ein fertiges System vorgefunden wird, dessen Möglichkeiten niemand abgegrenzt hat. Wir sind keine Rechtsberater und ersetzen keine arbeits- oder datenschutzrechtliche Prüfung; wir weisen darauf hin, weil es die Planung beeinflusst und die technische Gestaltung die Frage erheblich entschärfen kann.
Ein Rechenbeispiel
Ein Zerspanungsbetrieb mit zwölf Bearbeitungszentren unterschiedlichen Alters. Acht verfügen über Steuerungen mit Netzwerkanschluss, vier sind älter und haben keine nutzbare Schnittstelle. Die Geschäftsführung möchte wissen, wo die Produktionszeit bleibt, und vermutet Engpässe an zwei bestimmten Maschinen.
Ein sinnvoller Zuschnitt:
- Bestandsaufnahme zuerst. Welche Steuerungen, welche Schnittstellen bereits freigeschaltet, was dokumentiert die Instandhaltung über die Ausfälle der letzten zwei Jahre. Häufig zeigt sich dabei, dass mehrere der neueren Steuerungen einen OPC-UA-Server besitzen, der nie konfiguriert wurde.
- Die acht neueren über ihre Steuerung auslesen, lesend, ohne Änderung am Steuerungsnetz.
- Die vier älteren extern erfassen: Stromwandler im Schaltschrank für Betriebszustand und Taktzeit, dazu eine Lichtschranke, wo es eine eindeutige Bewegung je Teil gibt.
- Stillstandsgründe über ein einfaches Eingabegerät an der Maschine. Der Punkt, der über den Wert der gesamten Auswertung entscheidet.
- Auftragsbezug aus dem ERP, damit Taktzeitabweichungen überhaupt deutbar sind — ohne die Information, welches Teil gefertigt wurde, bleibt die Hälfte der Streuung unerklärt.
- Definitionen vorab festlegen und mit dem Betriebsrat abstimmen.
- Vier Wochen parallel zur bisherigen Erfassung, Abweichungen erklären.
Bemerkenswert ist, wie wenig davon Technik ist. Die Sensorik an vier Maschinen ist überschaubar, das Auslesen der übrigen acht überwiegend Konfiguration. Der Aufwand liegt in der Bestandsaufnahme, in der Abstimmung der Definitionen und in der Einführung der Stillstandserfassung — Arbeit, die sich durch bessere Hardware nicht verkürzen lässt.
Ebenso bemerkenswert: Die Vermutung über die beiden Engpassmaschinen erweist sich in etwa der Hälfte solcher Projekte als falsch. Das ist kein Argument gegen die Vermutung, sondern das Argument für die Messung — und der Moment, in dem sich entscheidet, ob das Vorhaben Rückhalt findet.
Kleines Glossar
| Begriff | Bedeutung |
|---|---|
| Registerzuordnung | Die Unterlage, die angibt, welches Register welchen Wert enthält, mit Einheit und Skalierung. Häufig das wertvollste und am häufigsten fehlende Dokument. |
| Qualitätskennzeichen | Ein Merkmal, das angibt, ob ein Wert aktuell, veraltet oder ungültig ist. Verhindert, dass eine Störung wie ein ruhiger Prozess aussieht. |
| Zykluszeit der Steuerung | Die Dauer eines Programmdurchlaufs. Zu häufiges Abfragen kann sie beeinflussen. |
| Totband | Ein Wert wird erst gemeldet, wenn er sich um mehr als eine Schwelle geändert hat. Das wichtigste Mittel zur Reduzierung der Datenmenge. |
| Kurzstillstand | Kurze Unterbrechung, meist ohne Eintrag behoben. In Summe häufig der größte Verlust und in keiner Störungsliste sichtbar. |
| Verdichtung | Zusammenfassen feiner Messwerte zu gröberen für die Langzeitablage. Verliert kurze Ereignisse, wenn sie nicht getrennt gezählt werden. |
| Parallelbetrieb | Das gleichzeitige Weiterführen der bisherigen Erfassung, um Abweichungen zu erklären. Braucht ein festes Enddatum. |
| Betriebsvereinbarung | Schriftliche Regelung zwischen Arbeitgeber und Betriebsrat, die Zweck und Grenzen der Datennutzung festlegt. |
Wenn Sie eines mitnehmen
Die Technik ist in diesem Feld selten die Begrenzung. Steuerungen lassen sich auslesen, Werte lassen sich speichern, Auswertungen lassen sich bauen.
Was gelungene von erfolglosen Vorhaben unterscheidet, liegt davor und daneben: sich darauf zu einigen, was eine Zahl bedeutet, festzuhalten, warum eine Anlage stand, und dafür zu sorgen, dass das Ergebnis jemanden erreicht, der handeln kann. Diese drei Punkte kosten keine Investition und entscheiden darüber, ob die Investition etwas einbringt.
Ein Vorgehen, das funktioniert
Die Reihenfolge entscheidet über den Erfolg deutlicher als jede Produktauswahl. Bewährt hat sich:
- Bestand aufnehmen. Welche Steuerungen und Systeme existieren, welche Schnittstellen sind bereits freigeschaltet, was enthalten die vorhandenen Systeme schon. Ein bis zwei Wochen, die sich regelmäßig mehrfach auszahlen.
- Definitionen abstimmen. Mit Fertigung, Arbeitsvorbereitung und denjenigen, die die Zahlen später verwenden — und mit dem Betriebsrat. Zwei bis vier Wochen Kalenderzeit, die sich nicht durch mehr Personal verkürzen lässt.
- Die Grenze festlegen. Wo der Übergang zwischen Steuerungsnetz und übrigem Netz liegt und wie er durchgesetzt wird.
- Einen Weg vollständig aufbauen. Eine Anlage, eine Handvoll Größen, bis in die Auswertung. Nicht zwölf Anlagen halb.
- Stillstandserfassung einführen, bevor die Auswertung breit ausgerollt wird — sonst fehlen die Gründe genau für den Zeitraum, den man später betrachten möchte.
- Parallel laufen lassen und abgleichen. Vier bis sechs Wochen, mit festem Enddatum.
- Erst dann ausweiten, mit einheitlicher Benennung und aus einer Vorlage konfiguriert.
Die Schritte zwei und sechs sind Kalenderzeit statt Arbeitsaufwand, und genau sie werden am häufigsten gekürzt. Beide bestehen darin, auf die Einigung von Menschen zu warten, was sich durch zusätzliche Ingenieure nicht beschleunigen lässt.
Bei der Beschaffung neuer Maschinen
Gelegentlich lässt sich die Ausgangslage beeinflussen — nämlich beim Kauf neuer Anlagen. Die folgenden Punkte kosten bei der Beschaffung nichts und sind nachträglich teuer:
- Einen OPC-UA-Server auf der Steuerung verlangen, mit einer vereinbarten Menge freigegebener Werte. Viele Steuerungen können das, und ohne ausdrückliche Forderung wird es nicht konfiguriert.
- Die Werteliste als Dokumentation fordern, mit Einheit, Skalierung und Bedeutung. Das ist genau die Registerzuordnung, deren Rekonstruktion später Tage kostet — bei der Bestellung ist sie kostenlos.
- Einen getrennten Netzanschluss für Daten, damit Erfassungsverkehr nicht über das Steuerungsnetz laufen muss.
- Nach den Diagnosedaten der verbauten Geräte fragen und verlangen, dass sie bereitgestellt statt nur intern verwendet werden. Moderne Sensorik liefert regelmäßig Zustandsinformationen, die die Steuerung verwirft.
- Festhalten, welche Anbindung zulässig ist, ohne Gewährleistung oder Serviceanspruch zu berühren. Diese Frage bei der Beschaffung zu klären erspart eine schwierige Diskussion im laufenden Betrieb.
- Einheitlichkeit mit dem vorhandenen Bestand bevorzugen, wo es die Maschine nicht beeinträchtigt. Ein Standort mit einer Steuerungsfamilie braucht eine Qualifikation und ein Ersatzteillager.
Die ersten beiden Punkte haben den größten Wert. Eine Maschine, die mit einem konfigurierten OPC-UA-Server und einer dokumentierten Werteliste geliefert wird, verwandelt ein späteres Datenprojekt von einer Integrationsaufgabe in eine Konfigurationsaufgabe. Maschinenhersteller liefern das in der Regel, wenn es in der Spezifikation steht — und in der Regel nicht, wenn es fehlt.
Was am Ende übergeben werden sollte
Unabhängig davon, wer die Umsetzung durchführt, sollten einige Dinge in Ihrer Hand liegen — sie entscheiden darüber, ob Sie oder ein anderer Dienstleister die Arbeit später fortführen können:
- Die Zuordnung der Messstellen mit Einheit, Skalierung und Bedeutung jeder Größe.
- Die vereinbarten Definitionen und wie jede abgeleitete Kennzahl berechnet wird.
- Die Benennungssystematik, unter Änderungskontrolle.
- Der Netz- und Grenzentwurf.
- Die Begründung ungewöhnlicher Entscheidungen — also das, was aus den Dateien allein nicht hervorgeht.
- Ein Export der Rohdaten in einem offenen Format, und die Zusage, dass er jederzeit möglich bleibt.
Der letzte Punkt verdient Nachdruck: Die Frage, was mit der Historie geschieht, wenn ein Vertrag endet oder ein System gewechselt wird, sollte vor Vertragsschluss beantwortet sein. Ein Dienstleister, der damit ohne Weiteres einverstanden ist, ist einer, mit dem sich arbeiten lässt; Zurückhaltung an dieser Stelle sollte man verstehen, bevor man sich bindet.
Was typischerweise schiefgeht
- Mit der Technik begonnen statt mit der Frage. Ein System ohne benannte Entscheidung, die es unterstützen soll, wird nicht genutzt.
- Vorhandene Systeme übersehen. Die häufigste Quelle doppelter Arbeit und zweier widersprüchlicher Datenbestände.
- Definitionen nicht abgestimmt. Die Differenz fällt in einer Leitungsbesprechung auf statt in einer Entwurfsbesprechung.
- Zeit nicht synchronisiert. Erzeugt eine Historie, die falsch ist, ohne dass es auffällt.
- Ausbleibende Werte durch Vorwerte ersetzt. Eine Störung sieht aus wie ein ruhiger Prozess.
- Störeinflüsse auf die Messkette unterschätzt. Lange Leitungen in einer Umgebung mit Umrichtern liefern Werte, die von echten Prozessänderungen nicht zu unterscheiden sind — siehe EMV in der Entwicklung.
- Stillstandsgründe nicht erfasst oder so erfasst, dass sie umgangen werden.
- Keine Überwachung des Ausbleibens. Eine ausgefallene Erfassung sieht aus wie eine ruhige Fertigung.
- Betriebsrat spät einbezogen. Ein fertig installiertes System hat eine schlechtere Ausgangslage als ein gemeinsam beschriebenes.
Wie wir dabei unterstützen
Wir übernehmen die Bestandsaufnahme der vorhandenen Steuerungen und Systeme, den Datenweg von der Steuerung bis dorthin, wo entschieden wird, die Abstimmung von Benennung und Definitionen mit den Beteiligten, die Auslegung der Netztrennung und die Dokumentation dessen, was erfasst wird und was es bedeutet.
Wir würden mit einer Bestandsaufnahme beginnen statt mit einem Angebot, weil Umfang und Nutzen davon abhängen, was Ihre Systeme bereits enthalten und wie Ihr Netz aufgebaut ist. Wir programmieren keine Maschinensteuerungen um und verändern keine sicherheitsrelevanten Funktionen; wo eine Programmänderung nötig ist, gehört sie zu demjenigen, der die Maschine betreut.
Weiterführend: Bestandsmaschinen nachrüsten, Vorausschauende Wartung, IoT-Entwicklung und Kontakt. Die englischsprachigen Fassungen finden Sie unter SCADA and PLC integration und OT/IT integration.
Häufige Fragen
Was Auftraggeber vorab fragen
Können wir die Daten direkt aus der SPS lesen?
In der Regel ja, und es ist meist der beste Weg. Viele Steuerungen verfügen über eine Schnittstelle, die nicht genutzt wird — bei älteren Anlagen häufig Modbus, bei neueren zunehmend ein OPC-UA-Server, der vorhanden, aber nie konfiguriert wurde. Das Auslesen erfolgt ausschließlich lesend und verändert an der Steuerung nichts. Aufwendiger als das Lesen selbst ist gewöhnlich die Frage, was die einzelnen Register eigentlich bedeuten.
Beeinträchtigt das Auslesen den Maschinenbetrieb?
Bei angemessener Abfragerate nicht. Eine Steuerung führt einen Prozess, und jede Abfrage kostet Rechenzeit; zu häufiges Abfragen kann die Zykluszeit beeinflussen. Die Abfragerate sollte daher mit demjenigen abgestimmt werden, der die Steuerung betreut, und sie sollte zur tatsächlichen Änderungsrate der Werte passen. Schneller abzufragen, als die Steuerung aktualisiert, erzeugt nur Wiederholungen.
Was ist wichtiger: Sensorik oder Definitionen?
Die Definitionen, mit deutlichem Abstand. Messtechnik lässt sich nachrüsten und austauschen; eine Historie, die nach Definitionen berechnet wurde, die niemand akzeptiert, ist verloren. Zwei Bereiche, die Verfügbarkeit unterschiedlich berechnen, erzeugen eine Diskussion, die beide Zahlen entwertet — und diese Abstimmung lässt sich nachträglich nicht sauber nachholen.
Wie lange sollten wir Daten aufbewahren?
Das hängt davon ab, wofür sie gebraucht werden. Für Betriebsauswertungen genügen meist einige Jahre in verdichteter Form; wo Daten als Nachweis dienen, richtet sich die Dauer nach den Anforderungen, die für Ihren Bereich gelten. Wichtiger als die Dauer ist, dass der Kontext mitgespeichert wird: Ein Wert ohne Anlagenbezug, Einheit und Zeitstempel ist später nicht mehr interpretierbar, unabhängig davon, wie lange er aufbewahrt wurde.
Unsere Zahlen weichen von der bisherigen Auswertung ab. Was nun?
Das ist der Normalfall und kein Mangel. Die Ursachen sind meist unspektakulär: anders gezogene Schichtgrenzen, ein Zähler, der Prüfteile mitzählt, oder eine manuelle Erfassung, die seit Jahren gerundet wird. Richtig ist, die Abweichung zu erklären und zu dokumentieren — nicht, eine der Zahlen anzupassen, bis sie übereinstimmen.
Brauchen wir dafür eine Cloud?
Nicht zwingend. Wo die Daten liegen, ist eine getrennte Entscheidung von der Frage, wie sie erfasst werden. Für einen einzelnen Standort ist eine lokale Lösung häufig ausreichend und einfacher; über mehrere Standorte hinweg oder bei Fernzugriff sprechen praktische Gründe für eine zentrale Ablage. Maßgeblich ist in beiden Fällen, dass die Rohdaten exportierbar bleiben.
Wie geht man mit dem Betriebsrat um?
Früh und offen. Systeme, die geeignet sind, Verhalten oder Leistung von Beschäftigten zu überwachen, unterliegen in Betrieben mit Betriebsrat der Mitbestimmung — unabhängig davon, ob eine solche Auswertung beabsichtigt ist. Eine Maschinendatenerfassung mit Stillstandsgründen kann diese Eignung besitzen. Den Zweck schriftlich abzugrenzen und auf Maschinenebene statt auf Personenebene auszuwerten entschärft die Frage erheblich.
Was übernehmen Sie dabei?
Bestandsaufnahme der vorhandenen Steuerungen und Systeme, den Datenweg von der Steuerung bis dorthin, wo entschieden wird, die Abstimmung von Benennung und Definitionen mit den Beteiligten, die Auslegung der Netztrennung sowie die Dokumentation dessen, was erfasst wird und was es bedeutet. Wir programmieren keine Maschinensteuerungen um und verändern keine sicherheitsrelevanten Funktionen.
Welche Zahl wird bei Ihnen regelmäßig angezweifelt?
Beschreiben Sie kurz, welche Steuerungen Sie einsetzen, wie heute ausgewertet wird und wo die Zahlen auseinandergehen. Das genügt meist, um zu sagen, wo der sinnvolle Anfang liegt.