Füllstand, Kühlkette und Wasserqualität überwachen
Prozess- und Umgebungsüberwachung in der Praxis: welches Füllstandsverfahren an welchen Bedingungen scheitert, wo ein Kühlkettenfühler hingehört, was eine nachweisfähige Aufzeichnung enthalten muss und warum die laufende Pflege der eigentliche Posten ist.
Kurz gefasst
- Der Inhalt bestimmt das Verfahren, nicht umgekehrt — und Schaum bringt die meisten Füllstandsmessungen zu Fall.
- Ein Raumfühler misst nicht das Produkt. Für eine Aussage über die Ware braucht es einen Ersatzkörper.
- Bei Wasser- und Gasmessung ist die Pflege das Vorhaben, nicht die Beschaffung.
- Ein Alarm ist kein Nachweis. Nachweis heißt zugestellt, quittiert, bearbeitet und unveränderlich abgelegt.
- Lücken entstehen dann, wenn etwas passiert ist. Deshalb muss das Gerät zwischenspeichern.
Worin sich das von der Maschinenüberwachung unterscheidet
Messungen an Behältern, Kühlräumen, Wasserkreisläufen und in der Luft sehen auf den ersten Blick aus wie Maschinenüberwachung mit anderen Sensoren. Sie unterscheiden sich in vier Punkten so grundlegend, dass ein Vorgehen, das an Maschinen funktioniert, hier regelmäßig scheitert.
- Die Messung ist der Zweck, nicht ein Hilfsmittel. An einer Maschine dient die Messung dazu, etwas über die Maschine zu erfahren; hier ist der Messwert selbst das Ergebnis — der Bestand, die Temperatur der Ware, der Grenzwert im Abwasser.
- Die Bedingungen greifen den Sensor an. Ein Schwingungsaufnehmer sitzt trocken am Lagerschild. Eine pH-Elektrode steht im Medium, setzt sich zu und altert. Die laufende Pflege ist damit nicht ein Nebenaspekt, sondern der Hauptposten.
- Häufig gibt es eine Nachweispflicht. Wo Lebensmittel, Arzneimittel, Trinkwasser oder Emissionen betroffen sind, muss die Aufzeichnung einer Prüfung standhalten — und das stellt Anforderungen an Lückenlosigkeit und Unveränderlichkeit, die eine gewöhnliche Auswertung nicht erfüllt.
- Die Messstellen liegen verstreut. Behälter im Gelände, Brunnen, Übergabestellen, Kühlfahrzeuge. Stromversorgung und Anbindung werden damit zu eigenständigen Aufgaben.
Der zweite und der dritte Punkt bestimmen zusammen den Aufwand. Wer ein solches Vorhaben nach dem Preis der Sensorik kalkuliert, unterschätzt es regelmäßig um ein Mehrfaches — und zwar nicht bei der Anschaffung, sondern über die Jahre.
Füllstand, und woran jedes Verfahren scheitert
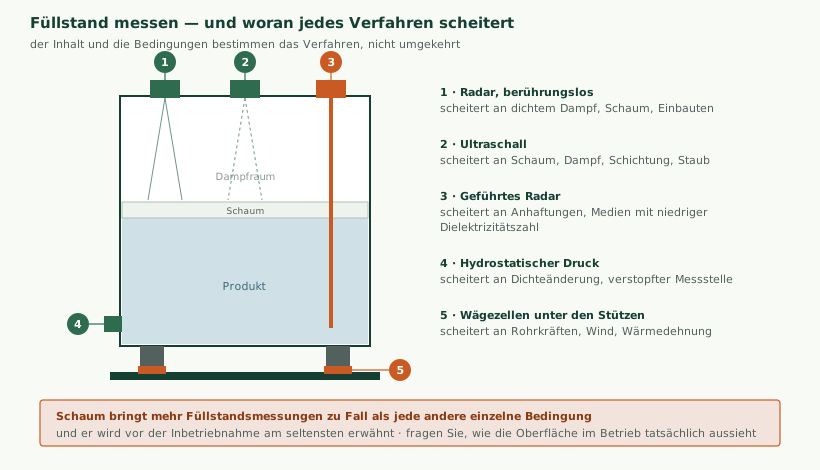
Die häufigste Aufgabe dieser Art und diejenige, bei der die meisten Fehlentscheidungen getroffen werden. Der Grund ist, dass die Verfahren im Datenblatt alle gut aussehen und sich erst im Behälter unterscheiden.
| Verfahren | Eignung | Woran es scheitert |
|---|---|---|
| Radar, berührungslos | Breit einsetzbar, auch bei aggressiven Medien | Dichter Dampf, Schaum, Einbauten und Rührwerke im Strahlbereich |
| Ultraschall | Günstig, für einfache Behälter mit ruhiger Oberfläche | Schaum, Dampf, Temperaturschichtung, Staub — und der Einbauort muss frei sein |
| Geführtes Radar | Auch bei Schaum und in engen Behältern brauchbar | Anhaftungen an der Sonde, Medien mit niedriger Dielektrizitätszahl |
| Hydrostatischer Druck | Einfach, robust, günstig | Dichteänderung durch Temperatur oder Produktwechsel, verstopfte Messstelle |
| Wägezellen unter den Stützen | Misst Masse statt Höhe — bei wechselnden Produkten ein Vorteil | Rohrkräfte, Windlast, Wärmedehnung, Anschlagen an Nachbarteilen |
| Kapazitiv | Einfache Grenzstandserkennung | Anhaftungen, wechselnde Medieneigenschaften |
| Schwimmer und mechanische Anzeige | Sehr robust, kein Strom nötig | Verklemmen, Verschleiß, grobe Auflösung |
Eine Unterscheidung, die in Ausschreibungen selten gemacht wird und viel entscheidet: Wollen Sie die Höhe wissen oder die Menge? Die meisten Verfahren messen die Höhe, und daraus eine Menge zu machen setzt voraus, dass die Behältergeometrie bekannt ist und die Dichte konstant bleibt. Bei stehenden zylindrischen Behältern ist das einfach; bei liegenden Behältern mit gewölbten Böden braucht es eine Peiltabelle, und bei wechselnden Produkten ändert sich die Dichte. Wägezellen umgehen das vollständig, weil sie unmittelbar die Masse messen — was sie bei häufigem Produktwechsel trotz ihrer eigenen Tücken zur besseren Wahl macht.
Trennschichten, und das Falsche erkennen
Ein Fall, der regelmäßig unterschätzt wird: Behälter, in denen sich zwei Flüssigkeiten übereinanderschichten — Öl auf Wasser, Kondensat unter Produkt, Schlamm unter Klarwasser. Hier gibt es zwei Messwerte, und ein Verfahren, das nur einen liefert, beantwortet unter Umständen die falsche Frage.
Ein berührungsloses Radar von oben sieht die obere Oberfläche und weiß nichts von der Trennschicht darunter. Eine hydrostatische Messung am Boden sieht die Summe beider Schichten, gewichtet nach ihren Dichten, und lässt sich ohne weitere Angabe nicht auflösen. Geführtes Radar kann unter günstigen Umständen beide Übergänge erkennen, wenn sich die Medien in ihren elektrischen Eigenschaften deutlich unterscheiden.
Praktisch heißt das: Wo mit Schichtung zu rechnen ist, gehört das in die Anforderung — und zwar mit der Angabe, welche der beiden Größen für die Entscheidung gebraucht wird. Ein Betreiber, der wissen will, wie viel Produkt vorhanden ist, und eine Messung erhält, die die Gesamthöhe zeigt, hat eine Zahl, die bei jedem Kondensatanfall stillschweigend falsch wird.
Temperatur und Kühlkette
Die Aufgabe, bei der die Technik am einfachsten und die Auslegung am anspruchsvollsten ist. Temperaturfühler sind billig, zuverlässig und seit Jahrzehnten ausgereift; die Schwierigkeit liegt vollständig darin, wo sie sitzen und was ihre Werte aussagen sollen.
Luft, Produkt oder etwas dazwischen
Ein Fühler misst seine eigene Temperatur. Was das über die Ware aussagt, hängt davon ab, wo er hängt:
- Unter der Decke misst er die wärmste Stelle des Raums und reagiert auf jede Türöffnung — ein empfindlicher Indikator für Störungen, aber keine Aussage über das Produkt.
- Im Luftstrom des Verdampfers misst er die kälteste Stelle und zeigt einen Wert, der die Anlage gut beschreibt und die Ware zu günstig darstellt.
- An der Tür misst er jeden Öffnungsvorgang und erzeugt Ausschläge, die zu Alarmen führen, ohne dass der Ware etwas geschehen wäre.
- Im Produkt misst er das, was tatsächlich interessiert — ist aber nur bei einem Musterstück praktikabel und nicht über die gesamte Ware.
- In einem Ersatzkörper mit ähnlicher Wärmeträgheit wie die Ware — ein Behälter mit Gel oder Glykol — bildet er das Verhalten des Produkts nach, ohne in die Ware einzugreifen. Für Kühlräume die übliche und sinnvollste Lösung.
Der Unterschied ist erheblich: Eine kurze Türöffnung lässt die Lufttemperatur binnen Minuten um mehrere Grad steigen, während die Ware sich kaum bewegt. Wer die Luft misst und Alarmgrenzen an der Ware orientiert, erzeugt eine Flut von Meldungen, auf die niemand mehr reagiert — und genau diese Gewöhnung ist der Grund, warum echte Störungen übersehen werden.
Vor der Festlegung der Messstellen gehört daher eine Temperaturkartierung: Für einige Tage werden Fühler über den Raum verteilt, beladen und unbeladen, damit bekannt ist, wo die wärmste und die kälteste Stelle liegen. Die dauerhaften Messstellen kommen anschließend dorthin, wo die Aussage entsteht, und nicht dorthin, wo die Kabelverlegung am einfachsten war.
Was die Aufzeichnung enthalten muss
Wo die Kühlkette nachgewiesen werden muss, reicht eine Reihe von Messwerten nicht aus. Zur Aufzeichnung gehören:
- Der Messwert mit Zeitstempel, in einer durchgehenden Zeitbasis und ohne Zweideutigkeit bei der Sommerzeit.
- Die Messstelle, eindeutig bezeichnet und dauerhaft — eine Bezeichnung, die einen Fühlerwechsel übersteht.
- Der Kalibrierzustand des Fühlers zum Zeitpunkt der Messung.
- Lücken als solche gekennzeichnet, nicht überbrückt und nicht mit dem Vorwert aufgefüllt.
- Jede Grenzwertüberschreitung mit ihrer Bearbeitung: wer benachrichtigt wurde, wer quittiert hat, was veranlasst wurde.
- Nachträgliche Änderungen nachvollziehbar, also nicht überschreibbar, sondern nur ergänzbar.
Der vierte Punkt ist derjenige, an dem einfache Lösungen scheitern. Ein System, das eine Verbindungsunterbrechung durch Interpolation verdeckt, erzeugt eine Aufzeichnung, die lückenlos aussieht und es nicht ist — und das fällt bei einer Prüfung auf. Die richtige Bauweise ist, im Gerät zwischenzuspeichern und nach der Wiederherstellung mit den ursprünglichen Zeitstempeln nachzuliefern; was dennoch fehlt, bleibt als Lücke sichtbar.
Wasser- und Flüssigkeitsqualität
Hier verschiebt sich der Aufwand vollständig von der Beschaffung zur Pflege. Die Sensoren stehen im Medium, und das Medium greift sie an.
| Kennwert | Wozu er dient | Pflegebedarf |
|---|---|---|
| pH-Wert | Prozessführung, Abwasser, Aufbereitung | Hoch: Elektrode altert, braucht Reinigung und regelmäßigen Abgleich |
| Leitfähigkeit | Salzgehalt, Aufbereitungsgüte, Fremdeintrag | Mittel: Belagbildung, Temperaturkompensation nötig |
| Trübung | Feststoffanteil, Filterüberwachung | Mittel bis hoch: optische Flächen setzen sich zu |
| Gelöster Sauerstoff | Biologische Stufen, Gewässer, Aquakultur | Hoch bei membranbasierten Ausführungen; optische sind pflegeärmer |
| Freies Chlor | Desinfektion, Trinkwasser, Bäder | Hoch: stark temperatur- und pH-abhängig |
| Temperatur | Für sich und als Bezug für alle anderen | Gering — und deshalb unverzichtbar als Begleitgröße |
Die letzte Zeile ist der praktische Rat dieses Abschnitts: Messen Sie immer die Temperatur mit. Nahezu alle Wasserkennwerte sind temperaturabhängig, und ohne Kompensation wandern sie mit der Jahreszeit. Ein pH-Wert, der im Sommer anders liegt als im Winter, wird sonst als Prozessänderung gedeutet und löst Maßnahmen aus, die nichts bewirken.
Der zweite Rat betrifft die Planung: Die Reinigungs- und Kalibrierroutine gehört in das Vorhaben, mit benannter Zuständigkeit, festem Intervall und einem Vorrat an Ersatzelektroden. Wo das fehlt, laufen die Messungen einige Monate gut und danach nicht mehr — und die Anlage wird als unzuverlässig abgetan, obwohl sie nur ungepflegt ist. Automatische Reinigungssysteme verlängern die Intervalle deutlich und lohnen sich überall dort, wo das Personal für die manuelle Pflege ohnehin knapp ist.
Luft und Gas
Messungen in der Luft dienen entweder dem Arbeitsschutz, der Prozessführung oder einer behördlichen Auflage — und diese drei Zwecke stellen sehr verschiedene Anforderungen.
- Kohlendioxid als Maß für die Lüftungsgüte in Räumen; unkritisch in der Messtechnik, meist mit optischen Sensoren, die über Jahre stabil bleiben.
- Kohlenmonoxid und andere Schadgase für den Arbeitsschutz; hier sind elektrochemische Sensoren üblich, die bauartbedingt altern und nach ein bis drei Jahren ersetzt werden müssen.
- Brennbare Gase zur Leckerkennung; unterliegen eigenen Anforderungen an Prüfung und Funktionskontrolle.
- Feinstaub in Produktion und Umfeld; die Auswertung hängt stark von der Bauart ab, und günstige Sensoren liefern Verläufe, aber keine belastbaren Absolutwerte.
- Feuchte für Produktschutz und Prozessführung; in Verbindung mit Temperatur zu betrachten, weil die relative Feuchte ohne sie keine Aussage ist.
Für alle gilt eine Unterscheidung, die vor der Beschaffung geklärt werden muss: Soll die Messung eine Entwicklung zeigen oder einen Grenzwert nachweisen? Für eine Entwicklung genügen günstige Sensoren, solange sie stabil sind. Für einen Nachweis braucht es rückführbare Kalibrierung, dokumentierte Funktionskontrollen und häufig eine bauartgeprüfte Ausführung — ein Unterschied im Aufwand um mindestens eine Größenordnung.
Wo Gase dem Arbeitsschutz dienen, kommt hinzu, dass die Melder regelmäßig mit Prüfgas beaufschlagt werden müssen. Diese Routine ist nicht optional, sie kostet laufend Zeit, und sie gehört in die Kalkulation — sie ist bei solchen Anlagen der häufigste Grund dafür, dass ein Betrieb nach zwei Jahren feststellt, dass die Melder nicht mehr aussagekräftig sind.
Durchfluss, der Nenner für fast alles
Eine Größe, die selten für sich allein interessiert und fast jede andere Aussage erst brauchbar macht. Ein Energieverbrauch ohne Produktionsmenge ist eine Zahl; ein Verbrauch je Tonne ist eine Kennzahl. Ein Wasserverlust in Kubikmetern ist eine Zahl; ein Verlust im Verhältnis zur eingespeisten Menge ist eine Aussage.
Die gebräuchlichen Verfahren unterscheiden sich vor allem darin, was sie vom Medium und vom Einbau verlangen:
- Magnetisch-induktiv. Sehr genau, ohne bewegte Teile und ohne Druckverlust, setzt allerdings ein elektrisch leitfähiges Medium voraus. Für Wasser und wässrige Lösungen der Regelfall, für Öle und Lösemittel nicht verwendbar.
- Ultraschall, klemmend von außen. Lässt sich ohne Eingriff in die Rohrleitung nachrüsten, was ihn für Bestandsanlagen attraktiv macht. Die Genauigkeit hängt stark vom Rohrzustand und vom sorgfältigen Aufsetzen ab; Ablagerungen im Rohr verfälschen ihn.
- Wirbelzähler. Für Dampf und Gase verbreitet, braucht eine Mindestströmung und liefert unterhalb davon keinen Wert.
- Mechanische Zähler. Günstig und weit verbreitet, mit beweglichen Teilen, die verschleißen, und einer Anzeige, die häufig nur vor Ort abgelesen wird.
- Differenzdruck über eine Blende. Seit Langem bewährt, mit bekanntem Verhalten, dafür mit dauerhaftem Druckverlust und einer Messstelle, die verstopfen kann.
Was bei allen Verfahren über das Ergebnis entscheidet, steht in keinem Datenblatt: die Beruhigungsstrecke. Nahezu jedes Verfahren verlangt eine gerade Rohrstrecke vor und hinter der Messstelle, typischerweise mehrere Rohrdurchmesser lang. Eine Messung unmittelbar hinter einem Bogen, einer Pumpe oder einem Ventil kann um zweistellige Prozentsätze danebenliegen — und zwar stabil und reproduzierbar, sodass der Fehler nicht auffällt.
Ein zweiter Punkt, der regelmäßig übersehen wird: der Messbereich. Ein Zähler für den Auslegungsdurchfluss einer Anlage misst deren Nachtverbrauch, wenn kaum etwas fließt, am untersten Rand seines Bereichs — dort, wo die Genauigkeit am schlechtesten ist. Wer gerade Leckagen finden möchte, braucht die Genauigkeit aber genau dort. In solchen Fällen lohnt sich ein zweiter, kleinerer Zähler oder eine Bauart mit großem nutzbarem Bereich.
Feuchte, kurz
Relative Feuchte ist ohne die zugehörige Temperatur keine Aussage, weil dieselbe absolute Feuchtemenge bei verschiedenen Temperaturen völlig verschiedene relative Werte ergibt. Wo es um Produktschutz, Kondensation oder Korrosion geht, ist der Taupunkt die aussagekräftigere Größe — er beantwortet unmittelbar, ob an einer kalten Fläche Wasser ausfällt, und er ändert sich nicht, wenn nur die Lufttemperatur schwankt.
Feuchtesensoren driften zudem, und zwar schneller in belasteter Umgebung. In Räumen mit Reinigungsmitteln, Lösemitteln oder hoher Staubbelastung ist mit einem merklichen Versatz nach ein bis zwei Jahren zu rechnen. Ein jährlicher Vergleich gegen ein geprüftes Handmessgerät genügt meist, um das aufzufangen, und er kostet Minuten.
Messgeräte, die Sie vielleicht schon haben
Bevor beschafft wird, lohnt sich ein Rundgang, denn in Prozessanlagen liegt regelmäßig mehr Messtechnik als bekannt ist — und sie liefert bereits Werte, die niemand abholt.
- Messumformer mit 4–20-mA-Ausgang, die an ein Leitsystem gehen und deren Werte dort nur angezeigt, aber nicht aufgezeichnet werden.
- Geräte mit HART-Aufmodulation, die neben dem analogen Wert seit Jahren Eigendiagnose, Grenzwertmeldungen und Kalibrierstände bereitstellen — abrufbar, ohne dass ein Sensor beschafft werden müsste.
- Zähler mit Impuls- oder Modbus-Ausgang an Wasser-, Gas- und Stromanschlüssen, die monatlich von Hand abgelesen werden.
- Kälteanlagensteuerungen, die Raumtemperaturen, Abtauzyklen und Störmeldungen bereits führen und häufig eine Schnittstelle besitzen.
- Waagen und Verwiegeeinrichtungen mit einer Datenschnittstelle, die für die Abrechnung genutzt wird und für den Bestand nicht.
Der zweite Punkt ist die lohnendste Entdeckung dieser Art. In vielen Prozessanlagen hängen Messumformer, die eine Selbstüberwachung durchführen und deren Ergebnis nie ausgewertet wird, weil das Leitsystem nur den analogen Wert holt. Diese Daten sind vorhanden, sie kosten nichts, und sie beantworten genau die Frage, ob einem Messwert noch zu trauen ist. Wie sich solche Bestände erschließen lassen, beschreiben wir unter Bestandsmaschinen nachrüsten.
Einbaupraxis
Bei diesen Messungen entscheidet der Einbau häufiger über das Ergebnis als die Auswahl des Geräts. Die wiederkehrenden Punkte:
- Zugänglichkeit für die Wartung. Eine Elektrode, die wöchentlich gereinigt werden muss und nur über eine Leiter erreichbar ist, wird nicht wöchentlich gereinigt. Der Einbauort entscheidet damit über die Datenqualität der nächsten Jahre.
- Wechselarmaturen, wo das Medium unter Druck steht. Sie erlauben den Ausbau eines Sensors im laufenden Betrieb und sind der Unterschied zwischen einer Pflege, die stattfindet, und einer, die auf den nächsten Stillstand verschoben wird.
- Die Messstelle an einer repräsentativen Stelle. In einem Totbereich einer Rohrleitung steht das Medium; die Messung beschreibt dann den Totbereich und nicht den Prozess.
- Schutz gegen Reinigung. In Lebensmittel- und Getränkebetrieben wird mit Hochdruck und Chemie gereinigt, und eine Schutzart, die im Regen genügt, genügt dort nicht.
- Frostschutz an Außenmessstellen. Eine hydrostatische Messung mit Wirkdruckleitung friert ein; eine Ausführung mit direkt eintauchendem Aufnehmer nicht.
- Der Montageort dokumentiert, mit Foto. Bei einem späteren Austausch entscheidet die Frage, ob der neue Sensor genauso sitzt, über die Vergleichbarkeit der gesamten Historie.
Der erste Punkt verdient Nachdruck, weil er scheinbar organisatorisch ist und technisch entschieden wird. Die häufigste Ursache dafür, dass eine Qualitätsmessung nach einem Jahr keine brauchbaren Werte mehr liefert, ist nicht der Sensor, sondern ein Einbauort, an dem die Pflege unbequem ist.
Kalibrierung und Drift — das ist das eigentliche Programm
Bei Maschinenüberwachung ist Kalibrierung häufig entbehrlich, weil die Veränderung interessiert. Hier ist es umgekehrt: Wo der Messwert selbst das Ergebnis ist, ist seine Richtigkeit die Aufgabe — und sie muss laufend aufrechterhalten werden.
Praktisch heißt das, ein Programm aufzusetzen, das aus fünf Teilen besteht:
- Ein Intervall je Messstelle, abgeleitet aus Sensortyp, Medium und Bedeutung der Messung — nicht ein einheitliches für alle.
- Ein festgelegtes Verfahren, mit Prüfmitteln, deren Rückführbarkeit dokumentiert ist, und einer Beschreibung, die auch jemand anders ausführen kann.
- Eine Aufzeichnung: Datum, Person, Prüfmittel, Wert vorher, Wert nachher. Der Wert vorher ist der wichtigere, weil er zeigt, wie weit die Messung abgedriftet war — und damit, ob das Intervall passt.
- Eine Regel für den Fall, dass die Abweichung zu groß war: Welche Daten seit der letzten Prüfung sind dann noch verwendbar, und wer entscheidet das?
- Ein Vorrat an Ersatzteilen für die Bauteile, die bauartbedingt altern — Elektroden, Membranen, Gassensoren.
Der dritte Punkt ist derjenige, der am häufigsten fehlt und am meisten einbringt. Wer die Abweichung vor dem Abgleich jedes Mal notiert, sieht nach einigen Durchgängen, ob das Intervall zu eng oder zu weit ist — und kann es begründet anpassen statt zu raten. In beiden Richtungen spart das Geld: zu enge Intervalle kosten Arbeitszeit, zu weite kosten Datenqualität.
Der vierte Punkt ist derjenige, der im Ernstfall zählt. Wird bei einer Prüfung eine erhebliche Abweichung festgestellt, steht die Frage im Raum, was mit den Daten der vergangenen Wochen geschieht. Diese Frage im Voraus zu beantworten ist unangenehm und erheblich billiger, als sie unter Druck zu beantworten.
Abgelegene und verteilte Standorte
Ein erheblicher Teil dieser Messstellen steht nicht in einer Halle, sondern im Gelände: Brunnen, Hochbehälter, Pumpwerke, Übergabestellen, Regenrückhaltebecken. Dort verschiebt sich der Schwerpunkt der Aufgabe.
- Die Stromversorgung ist die erste Frage. Wo kein Netzanschluss vorhanden ist, entscheidet die Kombination aus Batterie, Solarmodul und Messrate über die Auslegung — und die Messrate ist dabei der Hebel, den man tatsächlich in der Hand hat.
- Die Anbindung ist die zweite. Mobilfunk in einer sparsamen Ausprägung ist der Regelfall; die Abdeckung am konkreten Ort — häufig in einem Schacht oder einem Betonbauwerk — gehört vorher gemessen. Die Verfahren vergleichen wir unter IoT-Anbindung wählen.
- Das Verhalten bei Verbindungsabbruch entscheidet über die Brauchbarkeit. Das Gerät muss zwischenspeichern und mit den ursprünglichen Zeitstempeln nachliefern.
- Der Zugang ist teuer. Jeder Besuch kostet Fahrzeit; Geräte an solchen Orten verdienen deshalb mehr Sorgfalt bei Schutzart, Befestigung und Diagnosefähigkeit als solche in der Halle.
- Vandalismus und Witterung sind reale Größen, keine Randbedingungen.
Eine Eigenschaft, die sich an solchen Orten besonders auszahlt: Das Gerät sollte seinen eigenen Zustand melden — Batteriespannung, Signalstärke, Zahl der gescheiterten Übertragungsversuche, Temperatur im Gehäuse. Diese Angaben kosten kaum Datenvolumen und verwandeln einen unerwarteten Ausfall in eine planbare Wartungsfahrt.
Alarme, wo die Aufzeichnung zählt
Ein Alarm ist eine technische Kleinigkeit und eine organisatorische Aufgabe. Die Technik — eine Grenzwertprüfung und eine Nachricht — ist in einer Stunde gebaut. Was Zeit kostet und über die Brauchbarkeit entscheidet, ist alles andere.
- Verzögerung und Hysterese. Ein Grenzwert ohne Verzögerung meldet jede kurze Schwankung. Ein Grenzwert ohne Hysterese meldet beim Pendeln um die Schwelle im Minutentakt. Beides führt binnen Wochen dazu, dass niemand mehr hinsieht.
- Eskalation. Was geschieht, wenn der Erstempfänger nicht reagiert? Ohne zweite Stufe ist ein Alarm nachts wirkungslos.
- Quittierung. Ein Alarm, der zur Kenntnis genommen wurde, muss als solcher festgehalten werden — sonst lässt sich später nicht zeigen, dass reagiert wurde.
- Der zugehörige Vorgang. Was wurde veranlasst, von wem, mit welchem Ergebnis? Das ist der Teil, der bei einer Prüfung tatsächlich betrachtet wird.
- Der Ausfall des Alarmwegs. Ein System, das nichts meldet, weil es selbst ausgefallen ist, sieht von außen aus wie Ruhe. Ein Lebenszeichen in festem Abstand löst das.
Der letzte Punkt ist derjenige, der am häufigsten fehlt und am meisten schadet. Eine Überwachung, deren Ausfall nicht bemerkt wird, ist schlechter als keine, weil sie Vertrauen erzeugt, das sie nicht mehr verdient.
Eine Beobachtung aus der Praxis dazu: Die häufigste Ursache für Alarmmüdigkeit ist nicht eine zu enge Grenze, sondern eine Messstelle, die eine andere Größe misst als angenommen — ein Luftfühler an der Tür eines Kühlraums etwa, der jede Öffnung meldet. Die Lösung liegt dann nicht in der Alarmschwelle, sondern im Messort.
Aufbewahrung, und was die Aufzeichnung überstehen muss
Wo eine Nachweispflicht besteht, gilt sie über Jahre, und die Aufzeichnung muss in dieser Zeit mehr überstehen als nur die Zeit selbst.
- Die Aufbewahrungsfrist kennen und einhalten — sie ergibt sich aus der Branche und ist regelmäßig länger als die Lebensdauer der Software, mit der aufgezeichnet wurde.
- Lesbar bleiben. Ein Datenbestand in einem herstellereigenen Format ist nur so lange lesbar, wie es den Hersteller und das Programm gibt. Ein offenes Format oder ein regelmäßiger Export in ein solches löst das.
- Unveränderlich sein. Nicht überschreibbar, sondern nur ergänzbar, und mit nachvollziehbaren Korrekturen.
- Gesichert sein, an einem zweiten Ort. Eine Aufzeichnung, die nur auf dem Gerät im Technikraum liegt, überlebt weder einen Brand noch einen Diebstahl.
- Auffindbar sein. Eine Prüfung fragt nach einem bestimmten Zeitraum an einer bestimmten Stelle; die Auskunft sollte Minuten dauern und nicht Tage.
- Die Metadaten mitführen: welcher Sensor, welcher Kalibrierstand, welche Messstelle — sonst ist der Wert später nicht mehr einzuordnen.
Der zweite Punkt ist der am häufigsten unterschätzte. Eine Aufbewahrungsfrist von zehn Jahren überdauert regelmäßig zwei Generationen von Software. Wer nicht von Anfang an in einem offenen Format ablegt oder regelmäßig dorthin exportiert, steht am Ende vor Daten, die vorhanden und unlesbar sind. Wie sich Datenhaltung und Aufbewahrung sauber aufsetzen lassen, behandeln wir unter Maschinendaten erfassen und auswerten.
Zwei durchgerechnete Fälle
Ein Tanklager, das Bestandszahlen braucht
Acht Behälter mit verschiedenen Produkten, bisher von Hand gepeilt, mit dem Ziel, den Bestand jederzeit zu kennen und Nachbestellungen auszulösen.
Die Bestandsaufnahme ergibt, dass zwei Produkte schäumen und eines zur Kondensatbildung neigt. Damit scheiden Ultraschall und berührungsloses Radar für einen Teil der Behälter aus. Gewählt wird geführtes Radar für die schäumenden Behälter, hydrostatischer Druck für die übrigen — bis auf zwei Behälter mit wechselnden Produkten, bei denen die Dichteänderung den hydrostatischen Wert unbrauchbar machen würde und deshalb Wägezellen unter den Stützen zum Einsatz kommen.
Was in diesem Fall den Aufwand bestimmt hat, war keine dieser Entscheidungen, sondern die Umrechnung von Höhe auf Menge: Die vorhandenen Peiltabellen stammten aus verschiedenen Jahrzehnten, zwei davon waren nach einem Umbau nicht mehr gültig, und eine fehlte. Diese Tabellen zu prüfen und neu zu erstellen hat mehr Zeit gekostet als die gesamte Messtechnik.
Ein Kühllager mit zu vielen Alarmen
Ein Betrieb mit vier Kühlräumen, in denen die vorhandene Überwachung so viele Meldungen erzeugte, dass sie stillschweigend nicht mehr beachtet wurden.
Die Ursache war nicht die Alarmschwelle, sondern die Messstelle: Die Fühler hingen an den Türen und in der Nähe der Verdampfer. Jede Kommissionierung und jeder Abtauzyklus erzeugte einen Ausschlag, der die Grenze überschritt, ohne dass der Ware etwas geschehen wäre.
Die Lösung bestand aus drei Schritten: eine Temperaturkartierung über zwei Wochen, um zu wissen, wo die maßgeblichen Stellen liegen; die Umstellung auf Fühler in Glykol-Ersatzkörpern, die das Verhalten der Ware nachbilden statt das der Luft; und eine Verzögerung, die kurze Ausschläge überbrückt. Die Zahl der Meldungen fiel von mehreren täglich auf wenige im Monat — und diese wenigen wurden wieder bearbeitet.
Was es kostet, der Größenordnung nach
| Posten | Einmalig oder laufend | Anmerkung |
|---|---|---|
| Sensorik | einmalig | Spannweite je nach Verfahren erheblich; selten der größte Posten |
| Einbau und Installation | einmalig | Häufig größer als die Sensorik, besonders bei Nachrüstung im Bestand |
| Anbindung und Stromversorgung | einmalig | An abgelegenen Stellen der bestimmende Posten |
| Aufzeichnung und Auswertung | einmalig plus laufend | Bei Nachweispflicht deutlich aufwendiger |
| Kalibrierung und Reinigung | laufend | Der Posten, an dem Vorhaben scheitern |
| Verschleißteile | laufend | Elektroden, Membranen, Gassensoren mit begrenzter Lebensdauer |
| Serviceeinsätze | laufend | An verteilten Standorten der teuerste Einzelposten |
Die Verteilung ist der Grund, warum ein Angebot, das nur die Sensorik ausweist, wenig aussagt. Eine belastbare Betrachtung rechnet über fünf Jahre und schließt Pflege, Verschleißteile und Fahrten ein — und sie führt regelmäßig dazu, dass ein etwas teureres, pflegeärmeres Verfahren sich als das günstigere erweist.
Entscheiden, was sich zu messen lohnt
Weil jede Messstelle laufende Kosten verursacht, lohnt sich die Frage, welche überhaupt gebraucht werden. Vier Prüffragen helfen dabei:
- Welche Entscheidung hängt an dem Wert? Wenn keine benannt werden kann, ist die Messstelle vermutlich entbehrlich.
- Wer reagiert, und innerhalb welcher Zeit? Eine Messung ohne benannten Empfänger erzeugt eine Aufzeichnung und keine Wirkung.
- Besteht eine Pflicht? Dann entfällt die Abwägung, und es geht nur noch um die Ausführung.
- Was kostet es, es nicht zu wissen? Ein verdorbener Kühlraum, eine Grenzwertüberschreitung im Abwasser oder ein leergelaufener Behälter setzen die Kosten der Messstelle ins Verhältnis.
Die häufigste Korrektur, die sich aus diesen Fragen ergibt, geht in eine Richtung, die überrascht: weniger Messstellen, dafür ordentlicher ausgeführt und tatsächlich gepflegt. Zwanzig Messstellen, von denen fünfzehn abgedriftet sind, sind schlechter als fünf, denen man trauen kann.
Wer die Anlage später betreut
Eine Frage, die technisch unbedeutend wirkt und über die Lebensdauer eines solchen Vorhabens entscheidet: Wer kümmert sich in drei Jahren darum?
Anders als bei einer Maschinenüberwachung, die weitgehend von selbst läuft, verlangen diese Messungen laufende Zuwendung — Reinigung, Abgleich, Ersatz von Verschleißteilen, Prüfung der Aufzeichnung. Wird diese Arbeit niemandem ausdrücklich zugeordnet, verteilt sie sich auf niemanden, und das zeigt sich nicht sofort, sondern nach etwa einem Jahr in Werten, denen niemand mehr traut.
Drei Festlegungen helfen dabei mehr als jede technische Maßnahme:
- Eine benannte Person je Messstellengruppe, mit der Aufgabe in ihrer regulären Arbeitsbeschreibung und nicht als Zusatz.
- Ein Vertreter, denn Urlaub und Krankheit dauern häufig länger als ein Kalibrierintervall.
- Eine Erinnerung, die von selbst kommt, statt einer Liste, in die jemand hineinsehen müsste. Das System, das die Werte aufzeichnet, kann diese Erinnerung auslösen — und sollte es.
Der dritte Punkt lässt sich unmittelbar bauen und wird selten gebaut: Dieselbe Überwachung, die Grenzwerte prüft, kann auch prüfen, wann eine Messstelle zuletzt abgeglichen wurde, und rechtzeitig daran erinnern. Das kostet einen Tag Arbeit und ist der wirksamste Einzelbeitrag dazu, dass die Anlage in fünf Jahren noch etwas taugt.
Damit verbunden ist die Frage der Übergabe. Was am Ende in Ihrer Hand liegen sollte, ist nicht nur eine laufende Anlage, sondern die Unterlage, die ihren Betrieb ohne uns erlaubt: die Liste der Messstellen mit Verfahren, Einbauort und Bezeichnung, die Kalibriervorschrift je Stelle, die Bezugsquellen für Verschleißteile, die Zugangsdaten und ein Ablaufplan für die wiederkehrenden Arbeiten. Ohne diese Unterlage ist jede solche Anlage nach einem Personalwechsel auf sich gestellt — und wird dann stillschweigend nicht mehr gepflegt.
Erkennen, wann ein Messwert nicht mehr stimmt
Bei diesen Messungen ist die Frage, ob einem Wert noch zu trauen ist, wichtiger als bei fast jeder anderen Anwendung — denn hier ist der Wert selbst das Ergebnis, und ein falscher Wert führt unmittelbar zu einer falschen Entscheidung.
Ein Sensor, der ausfällt, liefert dabei selten nichts. Er liefert meist etwas, und das ist das eigentliche Problem. Die folgenden Prüfungen kosten wenige Zeilen und fangen den überwiegenden Teil der Fälle ab:
- Der Wert liegt außerhalb des physikalisch Möglichen. Ein Füllstand über der Behälterhöhe, ein pH-Wert unter null, eine Temperatur, die der Kälteanlage nicht erreichbar ist.
- Der Wert ändert sich schneller, als der Prozess es zulässt. Ein Behälter, der sich in einer Minute um die Hälfte leert, ist entweder ein Leck oder ein Messfehler — und beides gehört gemeldet.
- Der Wert bewegt sich überhaupt nicht. Ein Füllstand, der über Tage bis auf die letzte Stelle gleich bleibt, deutet auf einen eingefrorenen Messwert hin. Bei einem Behälter, aus dem entnommen wird, ist er unmöglich.
- Der Wert widerspricht einer zweiten Quelle. Füllstand gegen Verwiegung, Zulauf gegen Ablauf, Raumtemperatur gegen den Zustand der Kälteanlage.
- Die Massenbilanz geht nicht auf. Was in einen Kreislauf hineingeht, muss ihn auch verlassen; eine dauerhafte Abweichung ist entweder eine Leckage oder ein abgedrifteter Zähler.
Die letzte Prüfung ist bei Flüssigkeiten die aussagekräftigste, weil sie mehrere Messstellen gegeneinander prüft, ohne zusätzliche Sensorik zu erfordern. Sie hat allerdings eine Voraussetzung: Die beteiligten Zähler müssen ihre Werte zu vergleichbaren Zeitpunkten liefern. Zwei Zähler mit unterschiedlichen Ableseintervallen erzeugen eine scheinbare Differenz, die nur ein Zeitversatz ist.
Was in allen Fällen gilt: Ein als unglaubwürdig erkannter Wert muss als solcher weitergereicht werden — als Kennzeichen, als Lücke, als eigener Zustand. Was er nicht werden darf, ist stillschweigend durch den letzten guten Wert ersetzt. Gerade bei einer Aufzeichnung mit Nachweischarakter ist das ein ernsthafter Mangel, weil die Aufzeichnung dann eine Aussage trifft, die sie nicht belegen kann.
Wie ein solches Vorhaben sinnvoll anfängt
Weil die laufenden Kosten bei diesen Messungen so bestimmend sind, lohnt sich ein Vorgehen, das früh Erkenntnisse liefert, bevor in die Fläche gegangen wird.
- Die Fragen aufschreiben, die beantwortet werden sollen, und je Frage benennen, wer mit der Antwort etwas tut. Was dabei keinen Empfänger findet, wird gestrichen.
- Prüfen, was bereits vorhanden ist. Messumformer mit ungenutzter Diagnose, Zähler mit Schnittstelle, Anlagensteuerungen, die Werte bereits führen — das ist regelmäßig mehr, als angenommen wird.
- Die Bedingungen je Messstelle beschreiben, ehrlich und im Betriebszustand: Schäumt es, staubt es, setzt sich etwas zu, wird mit Hochdruck gereinigt?
- Eine überschaubare Zahl von Messstellen aufbauen, mit den Verfahren, die zu diesen Bedingungen passen, und über einige Monate laufen lassen.
- Die Abweichung bei jeder Kalibrierung notieren, um die Intervalle begründet festzulegen, statt sie zu übernehmen.
- Erst danach in die Fläche gehen, mit Zahlen zum Pflegeaufwand, die aus dem eigenen Betrieb stammen und nicht aus einem Angebot.
Der fünfte Schritt ist derjenige, der den größten Unterschied macht und am häufigsten ausgelassen wird. Er verwandelt eine Schätzung des laufenden Aufwands in eine Messung — und genau dieser Aufwand entscheidet darüber, ob die Ausweitung auf fünfzig Messstellen tragfähig ist oder nach einem Jahr an fehlender Arbeitszeit scheitert.
Kleines Glossar
| Begriff | Was gemeint ist |
|---|---|
| Geführtes Radar | Füllstandsmessung entlang einer Sonde statt frei durch den Raum |
| Dielektrizitätszahl | Elektrische Eigenschaft des Mediums; entscheidet, ob Radarverfahren greifen |
| Hydrostatische Messung | Füllstand über den Druck der Flüssigkeitssäule am Boden |
| Peiltabelle | Umrechnung von Füllhöhe auf Volumen für einen bestimmten Behälter |
| Ersatzkörper | Behälter mit ähnlicher Wärmeträgheit wie das Produkt, in dem der Fühler sitzt |
| Temperaturkartierung | Vorab-Vermessung eines Raums, um die maßgeblichen Stellen zu finden |
| Wechselarmatur | Einbauteil, das den Ausbau eines Sensors im laufenden Betrieb erlaubt |
| Beruhigungsstrecke | Gerade Rohrlänge vor und hinter einer Durchflussmessstelle |
| Rückführbarkeit | Nachweisbare Kette vom Prüfmittel zu einem anerkannten Normal |
| Taupunkt | Temperatur, bei der Feuchtigkeit ausfällt; aussagekräftiger als relative Feuchte |
Was typischerweise schiefgeht
- Das Füllstandsverfahren vor den Bedingungen wählen. Schaum, Dampf und Anhaftungen entscheiden, nicht das Datenblatt.
- Raumluft messen und Aussagen über die Ware treffen. Die häufigste Ursache für Alarmmüdigkeit in Kühlräumen.
- Die Pflege nicht einplanen. Bei Wasser- und Gasmessung der Posten, an dem Vorhaben scheitern.
- Die Temperatur nicht mitmessen. Ohne sie wandern nahezu alle Wasserkennwerte mit der Jahreszeit.
- Lücken interpolieren. Erzeugt eine Aufzeichnung, die lückenlos aussieht und es nicht ist.
- Einen Alarm für einen Nachweis halten. Nachweis heißt zugestellt, quittiert, bearbeitet, unveränderlich abgelegt.
- Den Einbauort nach der Kabelverlegung wählen. Er entscheidet über die Datenqualität der nächsten Jahre.
- In einem herstellereigenen Format ablegen. Aufbewahrungsfristen überdauern Software.
Wenn Sie eines mitnehmen
Bei Prozess- und Umgebungsüberwachung ist die Beschaffung der Sensorik der kleinere Teil. Was über den Erfolg entscheidet, sind drei Dinge: ob das Verfahren zu den tatsächlichen Bedingungen passt, ob der Fühler dort sitzt, wo die Aussage entsteht, und ob die laufende Pflege von Anfang an eingeplant und benannt ist.
Wer diese drei ernst nimmt, kommt mit weniger Messstellen weiter als jemand, der mehr beschafft und keine davon pflegt. Wie sich daraus ein belastbares Gesamtbild ergibt, ordnen wir unter Was Industrial IoT wirklich ist ein.
Wie wir dabei unterstützen
Wir legen die Messstellen aus und wählen die Verfahren nach den tatsächlichen Bedingungen im Behälter oder Raum statt nach dem Datenblatt. Wir übernehmen Einbau, Anbindung und Stromversorgung auch an abgelegenen Stellen, bauen die Aufzeichnung mit den Eigenschaften, die eine Prüfung verlangt, und legen die Alarmwege samt Eskalation und Quittierung fest.
Ebenso gehört dazu, was gern ausgespart wird: das Kalibrier- und Reinigungsprogramm mit Intervallen, Zuständigkeiten und Ersatzteilvorrat. Es ist bei diesen Messungen der Posten, an dem Vorhaben scheitern, und wir planen ihn deshalb von Anfang an mit ein.
Weiterführend: Sensorauswahl und Signalaufbereitung, Industrielle Edge-Gateways, IoT-Anbindung wählen und Maschinendaten erfassen und auswerten. Die englischsprachige Fassung finden Sie unter Tank level, cold chain and water quality monitoring.
Häufige Fragen
Was Auftraggeber vorab fragen
Welches Füllstandsverfahren sollten wir verwenden?
Das entscheidet nicht die Technik, sondern der Inhalt und die Bedingungen im Behälter. Schaum bringt mehr Füllstandsmessungen zu Fall als jede andere einzelne Bedingung, und er wird vor der Inbetriebnahme am seltensten erwähnt. Dichter Dampf, Anhaftungen an der Wand, Rührwerke und Einbauten schließen jeweils andere Verfahren aus. Die brauchbare Vorgehensweise ist deshalb umgekehrt: erst beschreiben, wie die Oberfläche im Betrieb tatsächlich aussieht, dann das Verfahren wählen, das daran nicht scheitert.
Wie oft müssen Sensoren nachkalibriert werden?
Das hängt vom Sensortyp und vom Zweck ab, und die Spannweite ist groß. Ein Drucksensor zur Füllstandsmessung kann jahrelang stabil bleiben; eine pH-Elektrode braucht je nach Medium wöchentlich bis monatlich Aufmerksamkeit; ein elektrochemischer Gassensor altert bauartbedingt und ist nach ein bis drei Jahren zu ersetzen. Wichtiger als das Intervall ist, dass es festgelegt, eingehalten und aufgezeichnet wird — und dass die laufende Pflege von Anfang an als Teil des Vorhabens eingeplant ist, nicht als Nachgedanke.
Können Sie ein validiertes oder nachweisfähiges System liefern?
Wir bauen Systeme, die die technischen Voraussetzungen dafür schaffen: lückenlose Aufzeichnung, unveränderliche Datenhaltung, Nachvollziehbarkeit von Änderungen, rückführbare Kalibrierung und eine Dokumentation, die einer Prüfung standhält. Die Validierung selbst ist ein Vorgang in Ihrer Organisation, der Ihre Verfahren, Ihre Verantwortlichkeiten und Ihre Abnahme umfasst — wir liefern dafür die technische Grundlage und die Unterlagen, treten aber nicht an die Stelle Ihres Qualitätswesens.
Wo gehört ein Kühlkettensensor hin?
Nicht dorthin, wo er leicht anzubringen ist, sondern dorthin, wo die Aussage entsteht. Ein Fühler unter der Decke misst die wärmste Stelle des Raums, einer an der Tür misst jeden Öffnungsvorgang, einer im Luftstrom des Verdampfers misst die kälteste Stelle — und keiner davon misst die Temperatur des Produkts. Für eine Aussage über das Produkt braucht es entweder einen Fühler im Produkt selbst oder einen in einem Ersatzkörper mit ähnlicher Wärmeträgheit. Welche Stellen maßgeblich sind, ergibt sich aus einer Temperaturkartierung des Raums, und die sollte am Anfang stehen.
Brauchen wir für abgelegene Standorte eine Leitungsanbindung?
In den seltensten Fällen. Messstellen an Brunnen, Behältern im Gelände, Pumpwerken oder Übergabestellen lassen sich mit Mobilfunk oder einem eigenen Funknetz erschließen, und der Aufwand liegt dann nicht in der Anbindung, sondern in der Stromversorgung und im Verhalten bei Verbindungsabbruch. Ein Gerät an einem solchen Ort muss zwischenspeichern und nach der Wiederherstellung mit den ursprünglichen Zeitstempeln nachliefern; ohne das entstehen Lücken, die genau dann auftreten, wenn etwas Ungewöhnliches passiert ist.
Warum sind unsere Wasserwerte abgedriftet?
Bei Wasserqualität ist Drift kein Fehler, sondern das erwartete Verhalten, und sie hat meist einen von drei Gründen. Erstens Belagbildung auf der Messzelle, die das Ansprechverhalten langsam verändert. Zweitens die Alterung der Elektrode selbst, die bauartbedingt ist und sich nicht aufhalten lässt. Drittens die Temperatur, weil nahezu alle Wasserkennwerte temperaturabhängig sind und ohne Kompensation mit der Jahreszeit wandern. Deshalb ist bei diesen Messungen die Reinigungs- und Kalibrierroutine das eigentliche Vorhaben, nicht die Beschaffung der Sensorik.
Reicht ein Alarm für eine behördliche Anforderung?
Nein, und das ist ein häufiger Irrtum. Ein Alarm sagt, dass etwas geschehen ist; ein Nachweis verlangt darüber hinaus, dass er zugestellt wurde, dass jemand ihn zur Kenntnis genommen hat, was daraufhin getan wurde und dass diese Kette nachträglich nicht verändert werden konnte. Die technische Seite davon ist überschaubar; der aufwendigere Teil ist die Festlegung, wer wann reagiert und was geschieht, wenn niemand reagiert. Ohne diese Festlegung ist auch die beste Aufzeichnung als Nachweis wenig wert.
Was übernehmen Sie dabei?
Wir legen die Messstellen aus, wählen die Verfahren nach den tatsächlichen Bedingungen im Behälter oder Raum, kümmern uns um Einbau, Anbindung und Stromversorgung an abgelegenen Stellen, bauen die Aufzeichnung mit den Eigenschaften, die eine Prüfung verlangt, und legen die Alarmwege samt Quittierung fest. Ebenso wichtig: Wir planen die Kalibrier- und Reinigungsroutine von Anfang an ein, weil sie bei diesen Messungen der Posten ist, an dem Vorhaben scheitern.
Was soll überwacht werden?
Beschreiben Sie kurz, welche Behälter, Räume oder Kreisläufe es betrifft und ob eine Nachweispflicht besteht. Wenn eine bestehende Überwachung zu viele oder zu wenige Meldungen erzeugt, ist das ein ebenso guter Ausgangspunkt.