Sensorauswahl und Signalaufbereitung in der Praxis
Die Messkette von der physikalischen Größe bis zum gespeicherten Wert: wo an jeder Stufe der Fehler hineinkommt, warum Montage und Messort wichtiger sind als die Wahl des Sensors und was sich nach dem Wandler nicht mehr retten lässt.
Kurz gefasst
- Was vor dem Wandler verloren geht, holt keine Software zurück. Das ordnet alle weiteren Entscheidungen.
- Montage und Messort sind die häufigste Fehlerquelle — vor der Elektronik und vor dem Sensor.
- Auflösung, Genauigkeit und Wiederholbarkeit sind drei Dinge. Meist zählt die dritte am meisten.
- Zu langsam abtasten erzeugt plausiblen Unsinn, und zwar unauffällig.
- Ein ausgefallener Sensor muss erkennbar sein. Ein ersetzter Wert ist schlimmer als eine Lücke.
Die stille Entscheidung, die das Projekt bestimmt
In Messprojekten geht die meiste Aufmerksamkeit an die sichtbaren Teile: an die Auswertung, an die Darstellung, an die Frage, welche Kennzahl am Ende auf dem Bildschirm steht. Die Entscheidung, die tatsächlich bestimmt, ob am Ende etwas Brauchbares herauskommt, wird dagegen früh, beiläufig und häufig von jemandem getroffen, der nicht gefragt wurde: welcher Sensor, wo montiert, wie angeschlossen.
Das ist bedauerlich, weil die Reihenfolge unumkehrbar ist. Eine schlecht angesetzte Messung lässt sich später nicht durch Rechnen retten. Ein Temperaturfühler an der falschen Stelle liefert über Jahre zuverlässig Werte, die eine andere Frage beantworten als die gestellte — und niemand bemerkt es, weil die Zahlen plausibel aussehen und stabil sind.
Dieser Beitrag geht die Messkette von der physikalischen Größe bis zum gespeicherten Wert durch und benennt an jeder Stufe, was schiefgeht und woran man es erkennt. Er richtet sich an alle, die eine Messung auslegen oder eine bestehende beurteilen müssen — und er setzt keine Kenntnisse in analoger Schaltungstechnik voraus.
Die Kette, und wo der Fehler hineinkommt
Zwischen der Größe, die Sie interessiert, und der Zahl, die in der Datenbank steht, liegen sechs bis acht Stufen. Jede davon kann Information verlieren, und keine kann sie zurückgeben.
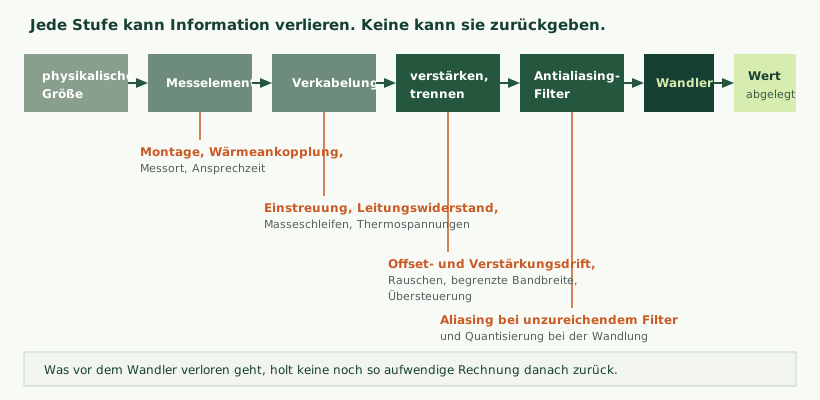
Der Satz unter der Darstellung ist der wichtigste des ganzen Beitrags, und er hat eine praktische Folge: Der Aufwand gehört an den Anfang der Kette. Eine Stunde, die in die Montage eines Fühlers investiert wird, ist mehr wert als eine Woche Filterentwurf — und diese Verteilung ist in den meisten Projekten genau umgekehrt.
Überhaupt entscheiden, was gemessen werden soll
Bevor ein Sensor ausgewählt wird, lohnt sich eine Frage, die überraschend oft übersprungen wird: Welche Aussage soll die Messung tragen?
Der Unterschied ist erheblich. „Wir möchten die Temperatur des Lagers wissen“ und „Wir möchten erkennen, wenn ein Lager beginnt auszufallen“ führen zu verschiedenen Messungen. Die erste verlangt einen absoluten Wert und damit Genauigkeit und Kalibrierung. Die zweite verlangt vor allem Stabilität, weil die Änderung über die Zeit die Aussage trägt — und dafür ist ein günstiger, stabiler Sensor besser geeignet als ein teurer, der halbjährlich nachkalibriert werden muss.
Daraus ergeben sich drei Fragen, die vor der Sensorauswahl stehen:
- Absolutwert oder Änderung? Die häufigste und folgenreichste Weiche. Zustandsüberwachung braucht fast nie Absolutgenauigkeit.
- Welche Entscheidung hängt daran? Wenn keine Entscheidung von der Messung abhängt, ist sie vermutlich nicht nötig — oder die Entscheidung ist noch nicht benannt.
- Wie schnell muss die Aussage vorliegen? Eine Meldung innerhalb von Sekunden und ein Wochenbericht stellen völlig verschiedene Anforderungen an die ganze Kette.
Ein verwandter Punkt, der Projekte spürbar verkleinert: Häufig ist die interessierende Größe gar nicht direkt zu messen, wohl aber eine, die eng mit ihr zusammenhängt. Der Verschleiß eines Werkzeugs lässt sich nicht messen, die Stromaufnahme der Spindel schon — und sie steigt mit dem Verschleiß. Solche Ersatzgrößen sind in der Regel billiger, robuster und leichter nachzurüsten als eine direkte Messung. Wie sich daraus eine Zustandsüberwachung aufbauen lässt, behandeln wir unter Zustandsüberwachung.
Sensorarten und was jede von der Schaltung verlangt
Die Bauform des Sensors bestimmt, was die Schaltung dahinter leisten muss. Die folgende Übersicht deckt ab, was in industriellen Anwendungen den überwiegenden Teil ausmacht.
| Größe | Übliche Bauform | Was die Schaltung leisten muss |
|---|---|---|
| Temperatur | Widerstandsfühler, Thermoelement, Halbleitersensor | Sehr kleine Spannungen verstärken; Leitungswiderstand und Vergleichsstelle berücksichtigen |
| Druck | Brückenschaltung mit Dehnungsmessstreifen | Differenzverstärkung, Temperaturkompensation, stabile Speisung |
| Kraft und Gewicht | Wägezelle als Brücke | Sehr hohe Verstärkung, extrem geringe Drift, langsame Abtastung |
| Schwingung | Piezoelektrischer Aufnehmer, MEMS-Beschleunigungssensor | Hohe Bandbreite, sauberes Antialiasing, ausreichende Abtastrate |
| Strom | Wandler, Shunt, Hallsensor | Potentialtrennung, Bandbreite für verzerrte Kurvenformen |
| Durchfluss | Magnetisch-induktiv, Ultraschall, mechanisch | Häufig Impulsauswertung statt Analogmessung |
| Füllstand | Druck, Ultraschall, Radar, kapazitiv | Meist bereits aufbereitet als 4–20 mA |
| Feuchte und Gas | Halbleiter- oder elektrochemische Sensoren | Alterung berücksichtigen; Nachkalibrierung einplanen |
Auffällig an dieser Tabelle ist die Spannweite in der letzten Spalte. Eine Füllstandsmessung, die bereits als Stromsignal geliefert wird, verlangt kaum mehr als einen Widerstand und einen Wandler. Eine Wägezelle verlangt einen Entwurf, bei dem jede Größenordnung sorgfältig behandelt werden muss. Diese Spannweite in der Aufwandsschätzung zu übersehen ist ein verbreiteter Grund für Projekte, die spät aus dem Rahmen laufen.
Messbereich, Auflösung und Genauigkeit sind drei verschiedene Dinge
Drei Begriffe, die in Datenblättern nebeneinander stehen, regelmäßig verwechselt werden und verschiedene Dinge kosten.
- Messbereich ist die Spanne, die der Sensor abdeckt. Zu groß gewählt verschenkt Auflösung; zu klein gewählt bedeutet, dass er bei Ereignissen übersteuert — und gerade die Ereignisse sind meist das Interessante.
- Auflösung ist die kleinste noch unterscheidbare Änderung. Sie ist billig: Ein Wandler mit mehr Stufen kostet kaum mehr, und mehr Stufen sehen im Datenblatt gut aus.
- Genauigkeit ist der Abstand zum wahren Wert. Sie ist teuer, sie verschlechtert sich mit Temperatur und Alter, und die Angabe im Datenblatt gilt unter Bedingungen, die im Kleingedruckten stehen.
Hinzu kommt eine vierte Größe, die in Datenblättern selten hervorgehoben wird und in der Praxis am häufigsten die eigentlich gefragte ist: Wiederholbarkeit — ob derselbe Zustand immer denselben Wert ergibt. Für eine Überwachung, die Veränderungen erkennen soll, ist ein Sensor, der um zwei Grad danebenliegt und das über Jahre gleichbleibend tut, weit brauchbarer als einer, der im Mittel richtig liegt und dabei um ein halbes Grad schwankt.
Die praktische Folge: Die Anforderung sollte als Satz formuliert werden, nicht als Zahl. „Wir müssen eine Änderung von 0,5 Grad über eine Woche erkennen“ ist eine Anforderung, aus der sich ein Entwurf ableiten lässt. „Wir brauchen eine Genauigkeit von 0,1 Grad“ ist eine Zahl, die dreimal so viel kostet und möglicherweise die falsche Eigenschaft beschreibt.
Bandbreite, Abtastung und der Fehler, der plausiblen Unsinn erzeugt
Von allen Fehlern in der Messkette ist dieser der gefährlichste, weil er keine auffälligen Werte erzeugt, sondern glaubwürdige falsche.
Der Zusammenhang ist einfach: Wird ein Signal langsamer abgetastet als etwa das Doppelte seiner höchsten vorkommenden Frequenz, erscheinen die schnellen Anteile in der Aufzeichnung als langsame. Sie verschwinden nicht, sie tarnen sich. Aus einer Schwingung mit 60 Hz, abgetastet mit 50 Werten je Sekunde, wird eine langsame Schwebung, die aussieht wie ein Prozessgeschehen und keines ist.
Der entscheidende Punkt daran: Ein Filter in der Software hilft nicht. Zu dem Zeitpunkt, an dem die Werte in der Software ankommen, ist die Verwechslung bereits geschehen und nicht mehr rückgängig zu machen. Das Filter muss vor dem Wandler sitzen und analog sein.
Daraus ergibt sich eine Reihenfolge, die beim Entwurf einzuhalten ist:
- Feststellen, welche Frequenzen tatsächlich vorkommen — nicht, welche interessieren. Netzfrequenz und ihre Vielfachen sind fast immer dabei, ebenso Drehfrequenzen von Antrieben.
- Analog alles wegfiltern, was oberhalb der halben Abtastrate liegt, mit ausreichender Flankensteilheit.
- Deutlich schneller abtasten als das Doppelte der höchsten Nutzfrequenz. Das Doppelte ist die theoretische Untergrenze, kein Entwurfswert; das Fünf- bis Zehnfache ist üblich.
- Gleichmäßig abtasten. Schwankende Abstände verfälschen Mittelwerte und alles, was über die Zeit aufintegriert wird.
Ein verwandter, langsamerer Fall betrifft die Erfassung für Auswertungen: Wer Kurzstillstände von einigen Sekunden erfassen möchte, aber alle dreißig Sekunden einen Wert holt, erhält eine Aufzeichnung, in der ein Teil dieser Stillstände fehlt und ein anderer verlängert erscheint. Die daraus abgeleitete Statistik ist dann nicht ungenau, sondern falsch — und sie sieht aus wie eine ordentliche Statistik.
Was die Aufbereitungsschaltung leistet
Zwischen Sensor und Wandler sitzt eine Schaltung, deren Aufgaben sich auf wenige Punkte zusammenfassen lassen. Sie zu kennen hilft auch dann, wenn man sie nicht selbst entwirft — etwa um zu beurteilen, was ein zugekauftes Modul tatsächlich leistet.
- Anpassen. Das Signal so aufbereiten, dass es den Eingangsbereich des Wandlers möglichst gut ausfüllt. Ein Signal, das nur ein Zehntel des Bereichs nutzt, verschenkt Auflösung.
- Verstärken. Viele Sensoren liefern Spannungen im Bereich von Millivolt oder darunter; ohne Verstärkung geht das im Rauschen unter.
- Störungen unterdrücken. Eine Differenzmessung unterdrückt Störungen, die auf beiden Leitungen gleich anliegen — was in industrieller Umgebung den größten Teil ausmacht.
- Filtern. Alles wegnehmen, was oberhalb des Nutzbands liegt, bevor gewandelt wird.
- Trennen. Wo Sensor und Auswertung auf verschiedenen Potentialen liegen, eine galvanische Trennung vorsehen.
- Schützen. Eingänge gegen Überspannung, Verpolung und Kurzschluss absichern — im Feld ist beides eine Frage der Zeit, nicht der Wahrscheinlichkeit.
Der letzte Punkt wird beim Entwurf gern verschoben und im Feld teuer. Ein Eingang, der einen vertauschten Anschluss überlebt, kostet in der Entwicklung wenige Bauteile; ein Gerät, das deswegen ausfällt, kostet einen Serviceeinsatz.
Ein Wort zu fertigen Sensormodulen
Für viele Größen gibt es fertige Module, die Sensor, Aufbereitung und Wandler bereits enthalten und ein digitales Signal liefern. Sie sind häufig die richtige Wahl, und es lohnt sich, die Abwägung bewusst zu treffen.
Dafür spricht: deutlich kürzere Entwicklungszeit, eine Kalibrierung ab Werk, ein geprüfter Entwurf, und die analogen Fallstricke sind bereits behandelt. Für Temperatur, Feuchte, Druck und Beschleunigung sind fertige Bausteine in vielen Anwendungen sowohl besser als auch günstiger als ein eigener Entwurf.
Dagegen spricht: Sie sind eine Festlegung. Der Bereich, die Bandbreite und das Rauschverhalten sind gegeben, und eine Abkündigung des Bausteins trifft das Produkt unmittelbar. Bei sehr hohen Anforderungen an Genauigkeit oder Bandbreite und bei großen Stückzahlen kippt die Rechnung zugunsten eines eigenen Entwurfs.
Ein Punkt, der bei fertigen Modulen regelmäßig übersehen wird: Ihre Datenblattwerte gelten für den Baustein, nicht für Ihre Einbausituation. Ein Temperaturbaustein, der auf einer Leiterplatte neben einem Spannungsregler sitzt, misst zuverlässig die Temperatur des Spannungsreglers.
Den Wandler auswählen
Die Wahl des Analog-Digital-Wandlers wird häufig auf eine Zahl verkürzt — die Zahl der Stufen —, und das ist die am wenigsten aussagekräftige Größe des Datenblatts.
| Eigenschaft | Warum sie zählt |
|---|---|
| Tatsächlich nutzbare Stufen | Die nominelle Angabe schließt Rauschen nicht ein; die nutzbare Zahl liegt darunter |
| Bauart des Wandlers | Bestimmt, ob er für langsame, sehr genaue oder für schnelle Messungen geeignet ist |
| Eingangsbeschaltung | Manche Wandler belasten die Quelle; das verfälscht bei hochohmigen Sensoren |
| Referenzspannung | Geht direkt in die Genauigkeit ein; eine driftende Referenz macht jede Auflösung zunichte |
| Zahl der Kanäle und Umschaltung | Ein umgeschalteter Wandler misst nicht gleichzeitig; das berührt Vergleiche zwischen Kanälen |
| Unterdrückung der Netzfrequenz | Manche Bauarten unterdrücken sie bauartbedingt; das erspart erheblichen Filteraufwand |
Die vorletzte Zeile ist eine stille Fehlerquelle bei Mehrkanalmessungen. Wo zwei Größen miteinander verrechnet werden — etwa Strom und Spannung zu einer Leistung —, ist ein zeitlicher Versatz zwischen den Kanälen ein systematischer Fehler, der mit der Frequenz wächst und im Datenblatt nicht als Fehler auftaucht.
Rauschen, und woher es kommt
Rauschen ist der Sammelbegriff für alles, was den Messwert überlagert, ohne zur gemessenen Größe zu gehören. Es lohnt sich, die Quellen auseinanderzuhalten, weil die Gegenmaßnahmen völlig verschieden sind.
- Grundrauschen der Bauteile. Physikalisch unvermeidbar, berechenbar und durch Bauteilauswahl und Bandbreitenbegrenzung beeinflussbar.
- Eingestreute Störungen. Aus der Umgebung eingekoppelt — Netzfrequenz, Umrichter, Schaltnetzteile, Funk. In industrieller Umgebung meist der größte Anteil.
- Masseschleifen. Entstehen, wo ein Signal zwei Wege zur Masse findet; erzeugen Störungen, die mit dem Aufbau kommen und gehen.
- Thermospannungen. An Verbindungsstellen verschiedener Metalle; bei sehr kleinen Signalen eine reale Größe.
- Störungen aus der Versorgung. Ein Schaltregler in der Nähe des analogen Teils ist eine der häufigsten selbstgemachten Ursachen.
Die praktische Reihenfolge bei der Eingrenzung: zuerst feststellen, ob das Rauschen eine erkennbare Frequenz hat. Hat es eine, ist es eingestreut, und die Frequenz verrät die Quelle — Netzfrequenz und ihre Vielfachen, die Taktfrequenz eines Schaltreglers, die Drehfrequenz eines Antriebs. Hat es keine, ist es eher Grundrauschen, und dann helfen nur Bandbreitenbegrenzung, Bauteilauswahl oder Mittelung.
Diese eine Unterscheidung erspart den größten Teil der Suche. Die zugehörigen Entwurfsregeln zur Störfestigkeit behandeln wir ausführlich unter EMV in der Entwicklung.
Layout, Masse und Verkabelung
Ein Bereich, in dem der Entwurf auf der Leiterplatte und die Installation vor Ort dieselbe Wirkung haben: Beide entscheiden darüber, wie viel Störung in ein an sich sauberes Signal gelangt.
Auf der Leiterplatte gelten wenige Regeln, die den überwiegenden Teil ausmachen: den analogen Teil räumlich vom digitalen und von Schaltreglern trennen; jedem Signal einen kurzen und definierten Rückweg geben; empfindliche Leitungen kurz halten und nicht neben getakteten führen; und die Masseführung bewusst entwerfen, statt sie sich ergeben zu lassen. Der häufigste Einzelfehler ist eine unterbrochene Massefläche unter einer analogen Leitung, weil der Rückstrom dann einen weiten Umweg nimmt und dabei alles einsammelt, was auf dem Weg liegt.
In der Anlage geht es um vier Punkte: geschirmte Leitungen verwenden und den Schirm sachgerecht auflegen — in der Regel an einem Ende, damit kein Ausgleichsstrom fließt; Signal- und Leistungsleitungen nicht im selben Kanal führen; verdrillte Paare für Differenzsignale nutzen; und Masseschleifen vermeiden, die entstehen, wenn Sensor und Auswertung an verschiedenen Stellen geerdet sind.
Zur letzten Ursache eine Beobachtung aus der Praxis: Eine Messung, die im Labor sauber war und in der Halle rauscht, hat in den meisten Fällen genau dieses Problem. Die wirksamste Gegenmaßnahme ist eine galvanische Trennung, die den zweiten Masseweg auftrennt — sie kostet Bauteile und erspart eine lange Suche.
Montage und Messort
Der Punkt, an dem die meisten Messungen tatsächlich scheitern — und der am wenigsten mit Elektronik zu tun hat. Ein Sensor misst, was an ihn gelangt, nicht, was Sie meinen.
- Temperatur. Ein Fühler misst seine eigene Temperatur. Ob die der Temperatur des Mediums entspricht, hängt von der Ankopplung ab: Wärmeleitpaste, Eintauchtiefe, Isolierung gegen die Umgebung. Ein Fühler, der außen an einem Rohr klebt und von Hallenluft umströmt wird, zeigt einen Mittelwert aus beidem.
- Schwingung. Der Aufnehmer gehört möglichst starr auf das Bauteil, dessen Zustand interessiert — auf das Lagergehäuse, nicht auf eine Blechabdeckung. Die Befestigungsart begrenzt die nutzbare Bandbreite unmittelbar: Eine Verschraubung überträgt weit höhere Frequenzen als ein Magnetfuß oder ein Klebepad.
- Druck. Eine lange dünne Messleitung wirkt als Tiefpass und verlangsamt die Messung; eingeschlossene Luft in einer Flüssigkeitsleitung verändert sie zusätzlich.
- Durchfluss. Die meisten Verfahren verlangen gerade Rohrstrecken vor und hinter der Messstelle. Eine Messung unmittelbar hinter einem Bogen liefert Werte, die um zweistellige Prozentsätze danebenliegen können.
- Strom. Der Wandler muss den richtigen Leiter umfassen, und zwar nur diesen. Zwei Leiter im selben Wandler ergeben die Differenz, was gelegentlich beabsichtigt und meist ein Fehler ist.
Eine Regel, die sich bewährt hat: Der Montageort gehört dokumentiert, mit Foto. Bei einem späteren Sensortausch ist die Frage, ob der neue Sensor exakt so sitzt wie der alte, entscheidend für die Vergleichbarkeit der Daten — und sie ist ohne Foto nach zwei Jahren nicht mehr zu beantworten.
Kalibrierung und Drift
Jeder Sensor verändert sich über die Zeit. Wie sehr das stört, hängt davon ab, wozu die Messung dient — und diese Frage gehört an den Anfang, weil sie den Entwurf berührt.
Wo Absolutwerte zählen — Abrechnung, Qualitätsnachweis, Freigabe eines Prozesses —, braucht es eine Kalibrierung gegen eine rückführbare Referenz, ein festgelegtes Intervall und eine Aufzeichnung darüber. Das Gerät muss das zulassen: Es braucht einen Weg, Offset und Verstärkung zu korrigieren, und diese Korrekturwerte müssen gespeichert, ausgelesen und im Servicefall übertragen werden können. Ein Gerät, bei dem das nicht vorgesehen wurde, ist nicht kalibrierbar, und das lässt sich nachträglich nur schwer nachrüsten.
Wo die Änderung zählt — Zustandsüberwachung, Trendbeobachtung, Vergleich mit dem Vortag —, ist die Anforderung eine andere: Stabilität ist wichtiger als Richtigkeit. Ein Sensor, der gleichbleibend um zwei Prozent danebenliegt, ist für diese Zwecke tadellos, und eine Nachkalibrierung ist entbehrlich. Wichtiger ist, dass ein Sensortausch als Ereignis festgehalten wird, weil sich dabei der Bezugspunkt verschiebt und ein Sprung in der Aufzeichnung entsteht, der sonst als Prozessänderung gedeutet wird.
Zwei Formen der Drift sind dabei zu unterscheiden: die Alterung, die langsam und meist in eine Richtung wirkt, und die Temperaturabhängigkeit, die mit der Umgebung kommt und geht. Die zweite lässt sich rechnerisch korrigieren, wenn die Temperatur mitgemessen wird — was ein Argument dafür ist, an jeder analogen Messstelle ohnehin eine Temperatur mitzuerfassen. Sie kostet fast nichts und erklärt später einen erheblichen Teil der unerwarteten Verläufe.
Ein einfaches Mittel gegen Drift
Wo eine Nachkalibrierung aufwendig oder unmöglich ist, hilft ein Kunstgriff, der wenig kostet: eine zweite Messstelle als Bezug. Zwei Fühler nebeneinander, von denen einer die eigentliche Stelle misst und einer eine bekannte, möglichst unveränderliche Referenz, machen eine gemeinsame Drift sichtbar — denn wenn beide in dieselbe Richtung wandern, liegt es an der Messkette und nicht am Prozess.
In Anlagen lässt sich das häufig ohne zusätzliche Hardware erreichen, indem ein wiederkehrender Betriebszustand als Bezug genutzt wird: die Temperatur einer Maschine nach acht Stunden Stillstand, die Stromaufnahme im Leerlauf, der Druck bei geöffnetem Ventil. Diese Werte sollten über die Zeit gleich bleiben, und wenn sie es nicht tun, ist das ein Hinweis auf die Messung und nicht auf den Prozess.
Der Aufwand dafür besteht darin, den Bezugszustand einmal festzulegen und seine Werte mitzuschreiben. Das ist eine halbe Stunde beim Einrichten und beantwortet später wiederkehrend die Frage, ob einer Veränderung zu trauen ist.
Die Umgebung überstehen
Ein Sensor im Feld steht unter Bedingungen, die im Labor nicht vorkommen, und die Datenblattwerte gelten dort nicht mehr.
- Temperaturbereich. Nicht nur die Umgebungstemperatur, sondern die am Montageort — neben einem Antrieb oder an einer Ofenwand deutlich höher als in der Halle.
- Feuchte und Reinigung. In Lebensmittel- und Pharmabetrieben wird mit Hochdruck und Chemie gereinigt; eine Schutzart, die im Regen genügt, genügt dort nicht.
- Vibration. Führt zu Ermüdung an Lötstellen, Steckverbindern und Kabelübergängen. Eine Zugentlastung ist kein Detail.
- Chemische Beständigkeit. Kühlschmierstoffe greifen manche Kunststoffe an; ein Gehäuse, das nach einem Jahr rissig ist, war das falsche.
- Elektrische Umgebung. Umrichter, Schweißanlagen und Schaltvorgänge erzeugen Störungen, die weit über dem liegen, was in einem Bürogebäude vorkommt.
Die häufigste Nachbesserung in diesem Bereich betrifft nicht den Sensor, sondern den Kabelübergang: Dort dringt Feuchtigkeit ein, dort bricht die Litze durch Vibration, und dort scheuert die Isolierung. Eine ordentliche Verschraubung mit Zugentlastung und ein Kabel mit passender Bauart ersparen einen erheblichen Teil der späteren Ausfälle.
Mehr als ein Sensor
Sobald mehrere Messstellen zusammenwirken, kommen Fragen hinzu, die bei einer einzelnen nicht auftreten.
- Gleichzeitigkeit. Werden zwei Größen miteinander verrechnet, müssen sie zum selben Zeitpunkt gehören. Ein umgeschalteter Wandler misst nacheinander, und der Versatz wird bei schnellen Signalen zum systematischen Fehler.
- Gemeinsame Zeitbasis. Über mehrere Geräte hinweg entscheidet die Uhrensynchronisation darüber, ob sich Verläufe überhaupt vergleichen lassen. Zwei Geräte mit vierzig Sekunden Differenz erzeugen eine Aufzeichnung, in der Ursache und Wirkung vertauscht erscheinen.
- Gegenseitige Beeinflussung. Sensoren können sich stören — über die gemeinsame Versorgung, über die Masse oder physikalisch, etwa wenn ein Fühler die Strömung verändert, die ein zweiter misst.
- Bezugspunkte. Jede Messstelle braucht eine eindeutige, dauerhafte Bezeichnung, die einen Gerätetausch übersteht. Das klingt trivial und ist der Grund, warum Datenbestände nach einigen Jahren unbrauchbar werden.
Der letzte Punkt gehört nicht in die Messtechnik, sondern in die Datenhaltung, und er entscheidet dennoch über den Wert der Messung. Wie eine tragfähige Benennung aussieht, behandeln wir unter Maschinendaten erfassen und auswerten.
Einen Messentwurf absichern
Bevor einer Messung vertraut wird, lohnt sich eine Reihe von Prüfungen, die zusammen etwa einen Tag kosten und den überwiegenden Teil der späteren Überraschungen vorwegnehmen.
- Gegen eine unabhängige Referenz messen. Ein kalibriertes Handmessgerät an derselben Stelle beantwortet in Minuten, ob die Größenordnung stimmt.
- Einen bekannten Zustand herstellen. Eiswasser für einen Temperaturfühler, ein bekanntes Gewicht für eine Wägezelle, ein abgeschalteter Antrieb für eine Strommessung. Der Nullpunkt ist der billigste Prüfpunkt.
- Die Grenzen anfahren. Verhält sich die Messung am oberen und unteren Ende des Bereichs noch wie erwartet, oder übersteuert etwas?
- Das Rauschen im Stillstand aufzeichnen. Bei unveränderter Größe zeigt die Streuung die tatsächliche Auflösung — meist deutlich gröber als die rechnerische.
- Die Störumgebung einschalten. Antriebe, Schweißgeräte, Reinigung: Was passiert mit der Messung, wenn der Betrieb läuft?
- Über Temperatur prüfen. Ein Gerät im Wärmeschrank über den vorgesehenen Bereich zeigt die Drift, die im Datenblatt nur als Zahl steht.
- Zwei gleiche Aufbauten vergleichen. Ein zweites, baugleiches Gerät an derselben Stelle zeigt die Streuung zwischen Exemplaren — und die ist häufig größer als erwartet.
Diese Prüfungen gehören dokumentiert, mit Datum, Bedingungen und Ergebnis. Nicht wegen der Form, sondern weil sie später die einzige Grundlage sind, wenn jemand die Frage stellt, ob ein auffälliger Verlauf der Anlage oder der Messung zuzuschreiben ist.
Erkennen, wann ein Sensor ausgefallen ist
Eine Fähigkeit, die beim Entwurf wenig kostet und im Betrieb den Unterschied zwischen einer brauchbaren und einer irreführenden Datenreihe ausmacht. Ein ausgefallener Sensor liefert selten nichts — er liefert meist etwas, und das ist das Problem.
- Bereichsprüfung. Werte außerhalb des physikalisch Möglichen sind kein Messwert. Eine Temperatur von minus 200 Grad an einer Hallenmaschine ist ein Fehler, keine Kälte.
- Änderungsprüfung. Ein Wert, der sich schneller ändert, als der Prozess es zulässt, ist unglaubwürdig.
- Stillstandsprüfung. Ein Wert, der über Stunden bis auf die letzte Stelle unverändert bleibt, deutet auf einen eingefrorenen Messwert hin — ein häufiges Verhalten bei defekten Bausteinen.
- Vergleich mit Nachbarn. Zwei Fühler an ähnlichen Stellen, deren Werte auseinanderlaufen, zeigen an, dass einer von beiden nicht mehr stimmt.
- Vergleich mit dem Betriebszustand. Eine Motortemperatur, die bei laufender Maschine nicht steigt, ist verdächtig.
Entscheidend ist, was mit dem Befund geschieht. Ein als unglaubwürdig erkannter Wert muss als solcher weitergereicht werden — als Kennzeichen, als Lücke, als eigener Zustand. Was er nicht werden darf, ist stillschweigend durch den letzten guten Wert ersetzt: Eine Datenreihe, in der ein eingefrorener Sensor als stabile Messung erscheint, ist schlimmer als eine mit einer sichtbaren Lücke, weil sie Fehlschlüsse trägt, die niemand prüft.
Wo die Schnittstelle es erlaubt, hilft die Bauart selbst: Bei 4–20 mA ist ein Strom unter 4 mA ein Leitungsbruch und nicht der Messwert null — einer der Gründe, warum diese Schnittstelle in der Prozesstechnik überlebt hat.
Eine Messung eingrenzen, die falsch aussieht
Wenn eine bestehende Messung Zweifel weckt, führt eine feste Reihenfolge schneller zum Ziel als Erfahrung, weil sie verhindert, dass zuerst der Sensor getauscht wird.
- Die Montage ansehen. Sitzt der Sensor dort, wo er sitzen soll, und ist er noch fest? Die häufigste Ursache überhaupt.
- Gegen eine Referenz messen. Ein Handmessgerät an derselben Stelle entscheidet in Minuten, ob die Messung oder der Prozess auffällig ist.
- Das Rohsignal ansehen, vor jeder Umrechnung. Viele scheinbare Messfehler sind Umrechnungsfehler — ein falscher Skalierungsfaktor, eine vertauschte Byte-Reihenfolge, ein Vorzeichen.
- Auf Gleichzeitigkeit achten. Tritt die Auffälligkeit auf, wenn ein bestimmter Antrieb läuft, ist sie eingestreut und nicht prozessbedingt.
- Die Abtastrate prüfen. Sieht der Verlauf nach einer langsamen Schwebung aus, die niemand erklären kann, ist Aliasing der wahrscheinlichste Grund.
- Erst zum Schluss den Sensor tauschen. Er ist der teuerste und am seltensten schuldige Teil der Kette.
Der dritte Punkt löst mehr Fälle, als man vermutet. Ein Wert, der um genau den Faktor zehn, genau um eine Zweierpotenz oder um genau einen Offset danebenliegt, ist fast nie ein Messproblem.
Drei durchgerechnete Fälle
Lagerzustand an einem Motor
Ziel ist, eine beginnende Lagerschädigung zu erkennen, bevor sie zum Stillstand führt. Gemessen wird Schwingung, und die Anforderungen ergeben sich unmittelbar: Die kennzeichnenden Frequenzen liegen im Bereich einiger Kilohertz, also braucht es einen Aufnehmer mit entsprechender Bandbreite, ein sauberes Antialiasing-Filter und eine Abtastrate im zweistelligen Kilohertzbereich.
Der entscheidende Punkt ist jedoch die Befestigung: Ein Magnetfuß begrenzt die übertragbare Frequenz so stark, dass genau der interessierende Bereich fehlt. Verschraubt am Lagerschild liefert derselbe Aufnehmer eine brauchbare Messung. Absolutgenauigkeit spielt keine Rolle — es zählt die Veränderung gegenüber dem eigenen Ausgangszustand, weshalb eine Kalibrierung entbehrlich und Stabilität wesentlich ist. Die Auswertung selbst behandeln wir unter Vorausschauende Wartung.
Temperatur über einen Prozessbehälter
Ziel ist, die Gleichmäßigkeit der Temperatur in einem Behälter zu beurteilen. Hier zählt der Vergleich zwischen Messstellen, und daraus folgt eine ungewöhnliche Anforderung: Die Fühler müssen untereinander übereinstimmen, wichtiger als dass sie absolut richtig liegen.
Praktisch heißt das, Fühler derselben Charge zu verwenden, sie gemeinsam in einem bekannten Zustand abzugleichen und die Eintauchtiefe an allen Stellen gleich auszuführen. Ein Fühler, der zwei Zentimeter weniger tief sitzt, erzeugt eine scheinbare Ungleichmäßigkeit, die es nicht gibt — und genau diese Art von Befund löst dann Prozessänderungen aus, die nichts verbessern.
Energiemessung an einer Unterverteilung
Ziel ist, den Verbrauch je Abgang zu erfassen. Gemessen wird Strom über Wandler, und die Fallstricke liegen nicht in der Technik, sondern in der Ausführung.
Der Wandler muss den richtigen Leiter umfassen und nur diesen. Die Bandbreite muss ausreichen, weil Umrichterlasten keine saubere Sinusform ziehen und eine Messung, die nur die Grundwelle erfasst, systematisch zu niedrig liegt. Und die Zuordnung von Abgang zu Bezeichnung muss beim Einbau festgehalten werden — die nachträgliche Klärung, welcher Wandler zu welcher Maschine gehört, kostet regelmäßig mehr als der Einbau selbst. Was sich aus solchen Messungen ableiten lässt, behandeln wir unter OEE und Energiemonitoring.
Wohin das Budget tatsächlich geht
| Posten | Anteil in der Erwartung | Anteil in der Erfahrung |
|---|---|---|
| Sensor beschaffen | groß | klein |
| Schaltung entwerfen | groß | mittel |
| Montage und Ankopplung | klein | groß |
| Verkabelung und Installation | klein | groß |
| Absicherung und Prüfung | klein | mittel bis groß |
| Dokumentation der Messstellen | vernachlässigt | zahlt sich über Jahre aus |
Diese Verschiebung ist so regelmäßig, dass sie sich einplanen lässt. Wer das Budget von vornherein zugunsten von Montage, Installation und Absicherung verschiebt, kommt schneller zu brauchbaren Daten als jemand, der in einen teureren Sensor investiert.
Die Versorgung des analogen Teils
Ein Bereich, der beim Entwurf gern als gelöst gilt und einen erheblichen Teil der Rauschprobleme verursacht. Die Versorgung ist für den analogen Teil kein Randthema, sondern eine Signalquelle: Alles, was auf der Versorgungsleitung liegt, findet einen Weg in die Messung.
Drei Punkte machen dabei den größten Unterschied:
- Die Referenzspannung ist Teil der Genauigkeit. Ein Wandler misst gegen seine Referenz; driftet die um ein Promille, driftet der Messwert um ein Promille — unabhängig davon, wie viele Stufen der Wandler auflöst. Eine eigene, temperaturstabile Referenz ist bei anspruchsvollen Messungen keine Verfeinerung, sondern die Voraussetzung dafür, dass die übrige Sorgfalt überhaupt wirkt.
- Schaltregler gehören nicht neben den analogen Teil. Sie sind sparsam und erzeugen ein getaktetes Störspektrum, das sich über Versorgung, Masse und Abstrahlung ausbreitet. Wo ein Schaltregler nötig ist, hilft eine nachgeschaltete lineare Stufe für den analogen Zweig — sie kostet etwas Wirkungsgrad und beseitigt eine ganze Klasse von Störungen.
- Der analoge Zweig braucht seine eigene Versorgung. Getrennt geführt, mit eigenen Stützkondensatoren nahe an den Bauteilen und einem definierten Rückweg. Eine Versorgung, die sich Leitungen mit einem digitalen Teil teilt, überträgt dessen Stromspitzen unmittelbar in die Messung.
Ein Sonderfall, der in der Industrie häufig vorkommt: Sensoren, die aus derselben Quelle gespeist werden wie die Auswertung. Dann liegt der Speisestrom im selben Leitungsbündel wie das Messsignal, und Schwankungen der Speisung erscheinen im Messwert. Bei Brückenschaltungen lässt sich das elegant lösen, indem gegen die Speisung selbst gemessen wird — dann kürzt sich deren Schwankung heraus, und eine ganze Fehlerquelle entfällt.
Woran man ein Versorgungsproblem erkennt: Das Rauschen hat eine erkennbare, feste Frequenz, die zu keiner Größe im Prozess passt, und es ändert sich, wenn eine andere Baugruppe ein- oder ausgeschaltet wird. Das ist in der Eingrenzung eine der schnelleren Fragen und lohnt sich früh.
Was bei der Beschaffung zu fordern ist
Wo Messtechnik zugekauft wird — als Sensor, als Modul oder als fertige Messstelle —, entscheidet die Anfrage darüber, was später möglich ist. Die folgenden Punkte kosten bei der Bestellung nichts und sind nachträglich mühsam:
- Die Angabe, unter welchen Bedingungen die Genauigkeit gilt. Temperaturbereich, Alterung, Kalibrierzustand. Eine Zahl ohne Bedingungen ist keine Aussage.
- Die Angabe zur Wiederholbarkeit, getrennt von der Genauigkeit. Für Überwachungsaufgaben die wichtigere Zahl, und sie fehlt in Datenblättern regelmäßig.
- Das Verhalten im Fehlerfall. Was gibt das Gerät aus, wenn der Fühler gebrochen ist, wenn es übersteuert, wenn es noch aufwärmt? Diese Antwort entscheidet darüber, ob sich ein Ausfall überhaupt erkennen lässt.
- Die Ansprechzeit, und zwar unter den vorgesehenen Einbaubedingungen — nicht im Rührbad.
- Die Möglichkeit zum Abgleich, wenn absolute Werte gefragt sind, samt der Frage, ob Korrekturwerte im Gerät gespeichert werden.
- Die Lieferfähigkeit über die Anlagenlebensdauer. Ein Sensor, der in fünf Jahren nicht mehr beschaffbar ist, erzwingt bei jedem Tausch eine neue Bewertung der Vergleichbarkeit.
Der dritte Punkt ist derjenige, der sich am häufigsten auszahlt und am seltensten gefragt wird. Zwei sonst gleichwertige Messumformer können sich im Fehlerfall völlig verschieden verhalten: Der eine geht auf einen definierten Wert außerhalb des Messbereichs und macht den Ausfall damit unübersehbar, der andere hält den letzten Wert und macht ihn unsichtbar. Diese eine Eigenschaft entscheidet darüber, ob eine Überwachung Vertrauen verdient.
Kleines Glossar
| Begriff | Was gemeint ist |
|---|---|
| Auflösung | Kleinste noch unterscheidbare Änderung — sagt nichts über die Richtigkeit |
| Genauigkeit | Abstand zum wahren Wert unter angegebenen Bedingungen |
| Wiederholbarkeit | Ob derselbe Zustand denselben Wert ergibt; für Überwachung meist entscheidend |
| Aliasing | Schnelle Signalanteile erscheinen bei zu langsamer Abtastung als langsame |
| Antialiasing-Filter | Analoges Filter vor dem Wandler, das genau das verhindert |
| Gleichtaktunterdrückung | Wie gut eine Differenzmessung Störungen unterdrückt, die auf beiden Leitungen anliegen |
| Offset und Verstärkungsfehler | Verschiebung und Steigungsfehler der Kennlinie; beide kalibrierbar |
| Drift | Langsame Veränderung über Zeit oder Temperatur |
| Masseschleife | Zwei Wege zur Masse; erzeugt Störströme im Signalweg |
| Vergleichsstelle | Bei Thermoelementen der Bezugspunkt, dessen Temperatur bekannt sein muss |
Was typischerweise schiefgeht
- Die Montage als Nebensache behandeln. Der häufigste Grund für Messungen, die eine andere Frage beantworten als die gestellte.
- Auflösung mit Genauigkeit verwechseln. Führt zu teuren Wandlern hinter ungenauen Sensoren.
- Zu langsam abtasten. Erzeugt plausible falsche Verläufe statt offensichtlicher Fehler.
- Auf Filterung in der Software vertrauen. Was vor dem Wandler fehlt, ist endgültig fort.
- Keine Plausibilitätsprüfung vorsehen. Ein eingefrorener Sensor sieht aus wie ein stabiler Prozess.
- Fehlwerte durch den Vorwert ersetzen. Macht aus einer sichtbaren Lücke einen unsichtbaren Fehler.
- Keine Temperatur mitmessen. Erklärt später einen großen Teil der unerwarteten Verläufe — wenn sie vorliegt.
- Messstellen nicht dokumentieren. Nach dem ersten Sensortausch ist die Vergleichbarkeit dahin.
Wenn Sie eines mitnehmen
Eine Messung entsteht nicht im Datenblatt, sondern am Montageort. Die Kette von der physikalischen Größe bis zum abgelegten Wert verliert an jeder Stufe Information, und was vor dem Wandler verloren geht, holt keine Auswertung zurück.
Daraus folgt eine Aufwandsverteilung, die sich lohnt: Zeit in die Frage stecken, was überhaupt gemessen werden soll, Zeit in die Montage, Zeit in die Absicherung. Der Sensor selbst ist selten die schwierige Entscheidung — und fast nie der teure Fehler. Wie sich aus abgesicherten Messungen belastbare Aussagen ergeben, ordnen wir unter Was Industrial IoT wirklich ist ein.
Wie wir dabei unterstützen
Wir legen Messungen von der Größe bis zum abgelegten Wert aus: Auswahl von Sensor und Messort, Entwurf der Aufbereitungsschaltung und der Wandlung, Festlegung von Abtastrate und Filterung, Absicherung gegen eine Referenz und die Plausibilitätsprüfungen, die einen ausgefallenen Sensor erkennbar machen. Bei bestehenden Messungen, die Zweifel wecken, grenzen wir die Ursache entlang der Kette ein.
Wir würden vor jeder Empfehlung fragen, welche Entscheidung von der Messung abhängen soll, weil sich daraus ergibt, ob Absolutgenauigkeit oder Stabilität gefragt ist — und weil diese eine Frage regelmäßig den Aufwand halbiert.
Weiterführend: Zustandsüberwachung, EMV in der Entwicklung, Maschinendaten erfassen und auswerten und Vorausschauende Wartung. Die englischsprachige Fassung finden Sie unter Sensor selection and signal conditioning.
Häufige Fragen
Was Auftraggeber vorab fragen
Unsere Messwerte rauschen. Lässt sich das in der Software beheben?
Teilweise, und nur wenn das Nutzsignal noch vorhanden ist. Filtern in der Software kann Störungen unterdrücken, die sich vom Nutzsignal unterscheiden — etwa eine Netzfrequenz, die einer langsamen Temperatur überlagert ist. Es kann nichts wiederherstellen, was vor dem Wandler verloren ging: ein übersteuerter Verstärker, ein Signal weit unter dem Rauschen oder Aliasing durch zu langsame Abtastung sind endgültig. Deshalb lohnt sich die Frage, ob das Rauschen im Sensor, in der Leitung oder in der Schaltung entsteht, bevor ein Filter entworfen wird.
Wie wählen wir die Abtastrate?
Ausgangspunkt ist die höchste Frequenz, die im Signal tatsächlich vorkommt — nicht die, die Sie sehen möchten. Abgetastet wird mit deutlich mehr als dem Doppelten davon, und alles oberhalb muss vor dem Wandler analog weggefiltert werden. Der häufige Fehler ist, die Rate aus der gewünschten Auflösung der Darstellung abzuleiten: Wer Kurzstillstände von einer Sekunde erfassen will, aber alle fünf Sekunden abtastet, erhält eine Aufzeichnung, aus der sich Häufigkeiten ableiten lassen, die es nie gab.
Was ist der Unterschied zwischen Genauigkeit und Auflösung?
Auflösung ist die kleinste Änderung, die noch unterschieden wird; Genauigkeit ist der Abstand zum wahren Wert. Ein Messgerät kann auf drei Nachkommastellen auflösen und um zwei Grad danebenliegen. Auflösung ist billig und wird in Datenblättern hervorgehoben, Genauigkeit ist teuer und steht im Kleingedruckten — meist mit Angaben zu Temperaturbereich, Alterung und Kalibrierbedingungen. Für die meisten industriellen Fragestellungen zählt zudem eine dritte Größe: die Wiederholbarkeit, also ob derselbe Zustand denselben Wert ergibt.
Warum ist die Montage eines Sensors so wichtig?
Weil sie bestimmt, ob der Sensor die Größe misst, die Sie meinen. Ein Temperaturfühler, der die Rohrwand statt des Mediums misst, ein Schwingungsaufnehmer auf einer Blechabdeckung statt auf dem Lagergehäuse, ein Drucksensor hinter einer langen dünnen Leitung — alle drei liefern verlässlich Werte, und alle drei Werte beantworten eine andere Frage als die gestellte. Der Montageort und die Ankopplung sind in der Praxis die häufigste Fehlerquelle einer Messung, noch vor der Elektronik.
Müssen Sensoren nachkalibriert werden?
Das hängt davon ab, wozu die Messung dient. Für eine Zustandsüberwachung, bei der die Änderung interessiert, ist eine stabile Messung wichtiger als eine absolut richtige, und eine Nachkalibrierung ist oft entbehrlich. Wo Absolutwerte zählen — Abrechnung, Qualitätsnachweis, Prozessfreigabe —, braucht es ein Kalibrierintervall, eine Rückführbarkeit und eine Aufzeichnung darüber. Die Entscheidung gehört an den Anfang, weil sie den Schaltungsentwurf berührt: Ein Gerät, das kalibriert werden soll, muss das auch zulassen.
Warum 4–20 mA statt einer Spannung?
Weil ein Strom über eine lange Leitung unempfindlicher ist. Der Leitungswiderstand verfälscht ihn nicht, Einstreuungen wirken weniger, und der Nullpunkt bei 4 mA macht einen Leitungsbruch von einem Messwert null unterscheidbar — bei einem Spannungsausgang sind beide Fälle identisch. Für Strecken über wenige Meter in industrieller Umgebung ist das nach wie vor die robusteste einfache Lösung, und sie ist der Grund, warum die Schnittstelle seit Jahrzehnten überlebt.
Woran erkennen wir, dass ein Sensor ausgefallen ist und nicht der Prozess sich geändert hat?
An Plausibilitätsprüfungen, die Sie vorher festlegen. Ein Wert außerhalb des physikalisch möglichen Bereichs, ein Wert, der sich schneller ändert, als der Prozess es zulässt, ein Wert, der über Stunden völlig unverändert bleibt, und ein Wert, der der Messung an einer benachbarten Stelle widerspricht — jede dieser Prüfungen kostet wenige Zeilen und erspart Fehlschlüsse. Wichtig ist, dass ein solcher Befund als eigener Zustand weitergereicht wird und nicht als Zahl, denn ein stillschweigend ersetzter Wert ist schlimmer als eine Lücke.
Können Sie herausfinden, was an einer vorhandenen Messung nicht stimmt?
Ja, das ist ein regelmäßiger Auftrag. Wir gehen die Kette von der Montage bis zum gespeicherten Wert durch, messen an den Übergängen und vergleichen gegen eine unabhängige Referenz. In den meisten Fällen liegt die Ursache in der Montage, in der Verkabelung oder in einer zu langsamen Abtastung — deutlich seltener im Sensor selbst, der üblicherweise zuerst verdächtigt und getauscht wird.
Was soll die Messung beantworten?
Beschreiben Sie kurz, welche Größe Sie erfassen möchten und welche Entscheidung davon abhängen soll. Wenn eine bestehende Messung Zweifel weckt, ist das ein ebenso guter Ausgangspunkt.