Leiterplattenentwurf: was über das Ergebnis entscheidet
Leiterplattenentwurf in der Praxis: warum die Platzierung mehr entscheidet als das Routen, wie der Lagenaufbau alles Weitere begrenzt, wo analoge und digitale Bereiche sich stören und womit sich Prototypenstände einsparen lassen.
Kurz gefasst
- Die Platzierung entscheidet mehr als das Routen. Sie legt fest, wo die Ströme fließen müssen.
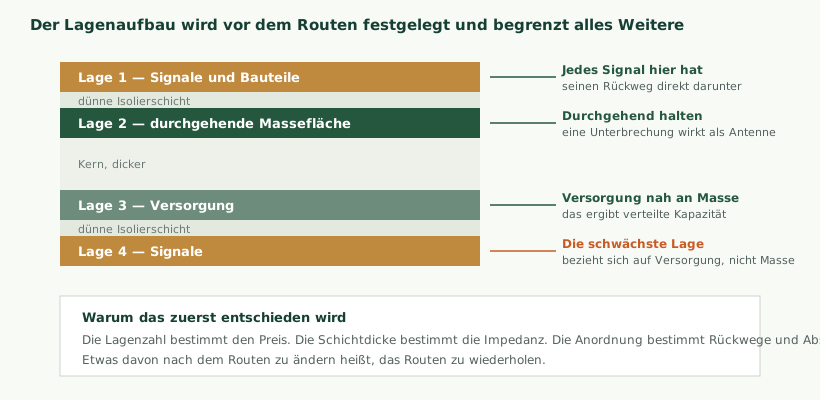
- Der Lagenaufbau wird vor dem Routen festgelegt und begrenzt alles Weitere.
- Vier Lagen statt zwei sind fast immer die wirtschaftlichste Einzelentscheidung.
- Zwei bis drei Prototypenstände sind normal. Wer mit einem plant, hofft.
- Unbestückte Plätze kosten nichts und ersparen im Beanstandungsfall eine neue Fassung.
Worüber der Leiterplattenentwurf tatsächlich entscheidet
Der Entwurf einer Leiterplatte wird gelegentlich als Umsetzungsarbeit betrachtet — der Schaltplan ist fertig, nun muss es nur noch verdrahtet werden. Tatsächlich werden dabei Eigenschaften festgelegt, die im Schaltplan gar nicht vorkommen.
- Die elektromagnetische Verträglichkeit. Ob ein Gerät die Prüfung besteht, entscheidet sich zum überwiegenden Teil im Layout — und zwar in einer Weise, die sich nachträglich nur mit Behelfsmitteln korrigieren lässt.
- Die Störfestigkeit. Dieselbe Schaltung, zweimal verlegt, verhält sich unter Störeinwirkung völlig verschieden.
- Die Messgenauigkeit. Bei analogen Signalen entscheidet die Masseführung darüber, ob die angestrebte Auflösung erreicht wird oder im Rauschen untergeht.
- Die Wärmeabfuhr. Kupferflächen sind der Kühlkörper; wie viel davon wo liegt, ist eine Layoutentscheidung.
- Die Fertigungskosten. Lagenzahl, Strukturbreiten, Bohrungen, Bauformen und Nutzenanordnung bestimmen den Preis je Stück.
- Die Prüfbarkeit. Ob sich eine Baugruppe in der Fertigung prüfen lässt, hängt an Prüfpunkten, die jemand vorgesehen haben muss.
- Die Zuverlässigkeit. Mechanische Beanspruchung an Lötstellen, Wärmewechsel, Vibration — all das wird hier entschieden.
Keiner dieser Punkte steht im Schaltplan. Das ist der Grund, warum ein funktionierender Schaltplan und eine funktionierende Baugruppe zwei verschiedene Dinge sind.
Was feststeht, bevor ein Bauteil gesetzt wird
Einige Entscheidungen fallen vor dem eigentlichen Entwurf und bestimmen seinen Rahmen. Sie nachträglich zu ändern bedeutet, von vorn zu beginnen.
- Die Abmessungen und die Befestigung, die sich aus dem Gehäuse ergeben — einschließlich der Lage von Steckverbindern, Anzeigen und Bedienelementen.
- Die Lagenzahl und damit ein erheblicher Teil der Kosten.
- Der Lagenaufbau: welche Lage trägt Signale, welche eine Fläche, wie dick sind die Schichten dazwischen.
- Die Fertigungsklasse: welche Strukturbreiten, welche Bohrungsdurchmesser, welche Toleranzen — und damit, welche Fertiger überhaupt in Frage kommen.
- Die Oberfläche, die Lötbarkeit, Lagerfähigkeit und Kosten beeinflusst.
- Die Einbaulage im Gerät, weil sie bestimmt, wohin die Wärme abfließt.
Zur zweiten und dritten Zeile die praktisch wichtigste Empfehlung dieses Beitrags: Der Sprung von zwei auf vier Lagen lohnt sich fast immer. Vier Lagen erlauben eine durchgehende Massefläche unmittelbar unter der Signallage, und das ist der größte einzelne Gewinn für Störfestigkeit und Störaussendung, den es gibt. Die Mehrkosten je Leiterplatte sind gering gegenüber dem, was eine Beanstandung bei der EMV-Prüfung kostet — und das Routen wird zugleich einfacher, weil die Massefläche nicht mehr von Hand verlegt werden muss.
Vor dem Layout: auch der Schaltplan verdient Aufmerksamkeit
Ein erheblicher Teil der Fehler, die sich als Layoutprobleme äußern, stammt aus dem Schaltplan — genauer: aus der Bauteilbibliothek.
Die wiederkehrenden Ursachen:
- Falsche Anschlussbelegung in einem selbst erstellten Bauteil. Die häufigste Einzelursache für einen nicht funktionierenden ersten Stand.
- Falsche Bauform, insbesondere bei ähnlich aussehenden Gehäusen desselben Bauteils.
- Verwechselte Polarität bei Dioden, Elektrolytkondensatoren und Steckverbindern.
- Vergessene Anschlüsse — ein Freigabeeingang, ein Masseanschluss unter dem Gehäuse, ein Anschluss, der im Datenblatt als „nicht anschließen“ steht und es doch sein will.
- Bauteile ohne Bestellnummer, sodass in der Fertigung geraten wird.
Die wirksamste Gegenmaßnahme ist unspektakulär: Jedes neu erstellte Bauteil wird von einer zweiten Person gegen das Datenblatt geprüft, und zwar Anschluss für Anschluss. Das dauert Minuten je Bauteil und erspart regelmäßig einen ganzen Prototypenstand.
Zum Schaltplan selbst zwei Punkte, die die spätere Arbeit erleichtern: Signale benennen statt sie nur zu verbinden, weil die Namen im Layout und bei der Fehlersuche wieder auftauchen. Und den Schaltplan so gliedern, wie das Gerät gegliedert ist — Versorgung, Prozessor, analoge Eingänge, Kommunikation —, weil das die Platzierung vorbereitet.
Platzierung: die folgenreichste Stunde
Wenn es eine Stunde im Leiterplattenentwurf gibt, die über das Ergebnis entscheidet, dann ist es die, in der die Bauteile gesetzt werden. Danach ist das Routen zu einem großen Teil nur noch die Ausführung dessen, was die Platzierung erzwingt.
Die Reihenfolge, die sich bewährt hat:
- Zuerst das Festgelegte: Steckverbinder, Befestigungsbohrungen, Anzeigen, Bedienelemente, Antenne. Sie ergeben sich aus der Mechanik und sind nicht verhandelbar.
- Dann die Versorgung. Die Stromkreise mit den steilsten Flanken gehören klein gehalten und weit weg von Anschlüssen und analogen Bereichen.
- Dann die empfindlichen Teile: analoge Eingangsstufen, Referenzen, Quarze. Sie bekommen ruhige Nachbarschaft.
- Dann der Prozessor und sein unmittelbares Umfeld — Quarz, Stützkondensatoren, Programmierschnittstelle.
- Dann der Rest, nach Signalfluss geordnet, damit die Leitungen kurz bleiben.
- Zuletzt Prüfpunkte und unbestückte Plätze für Bauteile, die man vielleicht braucht.
Zwei Regeln, die den größten Unterschied machen. Erstens: Signalfluss von links nach rechts, Versorgung von oben nach unten — eine Ordnung, die das Routen verkürzt und die spätere Fehlersuche erheblich erleichtert. Zweitens: Jedes Bauteil mit schnellen Flanken bekommt seinen Stützkondensator unmittelbar daneben, auf derselben Seite, mit kurzen Verbindungen zur Fläche — nicht irgendwo in der Nähe.
Und eine Beobachtung aus der Praxis: Wer die Platzierung in einer Stunde erledigt und dann drei Tage routet, bekommt ein schlechteres Ergebnis als jemand, der einen Tag platziert und dann zwei Tage routet. Die Platzierung ist der Teil, bei dem sich Nachdenken auszahlt.
Die Versorgung verteilen
Die Versorgung ist der Teil, bei dem Fehler sich am breitesten auswirken — denn jedes Bauteil hängt daran, und eine gestörte Versorgung stört alles zugleich.
- Stützkondensatoren unmittelbar am Bauteil, auf derselben Seite, mit kurzen Verbindungen zur Massefläche. Ein Kondensator zwei Zentimeter entfernt wirkt bei schnellen Flanken kaum noch.
- Mehrere Werte parallel, wo der Strombedarf schnell wechselt: ein größerer für den langsamen Anteil, ein kleinerer für den schnellen.
- Breite Leiterbahnen oder Flächen für die Versorgung. Eine dünne Leiterbahn über die halbe Leiterplatte ist ein Widerstand und eine Induktivität.
- Den Stromkreis des Schaltreglers klein halten. Die Fläche, die der Kreis mit den steilsten Flanken aufspannt, ist die wirksamste Antenne auf der Baugruppe — und sie zu verkleinern kostet nichts außer Sorgfalt bei der Platzierung.
- Analoge und digitale Versorgung trennen, wo es auf Messgenauigkeit ankommt — getrennt geführt und an einer definierten Stelle zusammengeführt.
- Die Einschaltreihenfolge bedenken. Manche Bauteile vertragen es nicht, wenn eine Versorgung vor einer anderen anliegt.
Der vierte Punkt verdient Nachdruck, weil er in der Praxis am häufigsten den Unterschied macht. Ein Schaltregler, dessen Eingangskondensator, Schalter und Diode eng beieinanderliegen, ist unauffällig; derselbe Regler mit zwei Zentimetern zwischen diesen Bauteilen erzeugt eine Störaussendung, die bei der Prüfung auffällt. Diese Fläche gehört beim Platzieren bewusst klein gehalten — und das ist die einzige Gelegenheit, es zu tun.
Routen: worauf es ankommt
Nach einer guten Platzierung ist das Routen weitgehend Handwerk. Einige Punkte entscheiden dennoch.
- Die Massefläche nicht unterbrechen. Jeder Rückstrom sucht den Weg mit der geringsten Induktivität, und das ist der Weg unmittelbar unter der Leiterbahn. Eine Unterbrechung zwingt ihn auf einen Umweg — und auf diesem Umweg spannt er eine Fläche auf, die abstrahlt und einstreut.
- Taktleitungen kurz und direkt. Sie sind die stärkste Quelle schmalbandiger Störungen.
- Empfindliche Leitungen nicht parallel zu getakteten führen. Wo sie sich kreuzen müssen, im rechten Winkel.
- Differenzsignale paarweise führen, mit gleicher Länge und gleichem Abstand.
- Rückflussverbindungen vorsehen, wo ein Signal die Lage wechselt — eine Durchkontaktierung zur Fläche in der Nähe gibt dem Rückstrom einen Weg.
- Analoge Masse bewusst führen, nicht als Rest der digitalen.
- Breite nach Strom auslegen, mit Reserve für die Erwärmung.
Die erste Zeile ist die wichtigste Regel des ganzen Abschnitts, und sie wird am häufigsten verletzt — meist nicht absichtlich, sondern weil eine Leiterbahn auf der Massefläche verlegt wurde, um eine Lücke zu schließen. Jede solche Leiterbahn schneidet die Fläche auf, und der Rückstrom muss herum.
Eine praktische Prüfung dazu: Die Massefläche nach dem Routen einblenden und ansehen. Wo sie eingeschnürt ist, wo ein schmaler Steg entsteht, wo eine Insel abgetrennt wurde — das sind die Stellen, an denen später gesucht wird.
Gemischte Baugruppen, wo die meiste Schwierigkeit sitzt
Eine Baugruppe, die analoge Messungen und digitale Verarbeitung auf derselben Leiterplatte vereint, ist der anspruchsvollste gewöhnliche Fall — weil beide Teile einander stören, und zwar in einer Richtung deutlich mehr als in der anderen.
Die bewährte Vorgehensweise:
- Räumlich trennen. Analoger Bereich auf einer Seite der Baugruppe, digitaler auf der anderen, der Wandler an der Grenze.
- Die Grenze nicht überqueren. Keine digitale Leitung über den analogen Bereich führen, auch nicht auf einer anderen Lage.
- Die Massefläche durchgehend lassen und nicht aufteilen. Eine geteilte Massefläche ist eine verbreitete Empfehlung und richtet in den meisten Fällen mehr Schaden an als Nutzen — weil jeder Rückstrom, der die Teilung überqueren muss, einen weiten Umweg nimmt.
- Die Referenzspannung schützen, mit eigener Zuführung und eigener Stützung.
- Den Wandler sorgfältig anbinden, nach den Vorgaben seines Herstellers — die Datenblätter enthalten dazu in aller Regel eine Layoutempfehlung, und sie ist ernst zu nehmen.
- Takte vom analogen Bereich fernhalten, auch wenn sie dort nichts zu suchen haben — sie finden ihren Weg über die Versorgung.
Zum dritten Punkt eine Klarstellung, weil er verbreitetem Rat widerspricht: Die Empfehlung, analoge und digitale Masse zu trennen, stammt aus einer Zeit mit anderen Signalgeschwindigkeiten. Bei heutigen Flankenzeiten richtet eine durchgehende Fläche in den allermeisten Fällen weniger Schaden an als eine geteilte — vorausgesetzt, die Platzierung trennt die Bereiche räumlich. Die Ausnahme sind Baugruppen mit sehr hohen Auflösungen und sehr kleinen Signalen, und dort gehört die Entscheidung begründet statt übernommen.
Schutz der Eingänge und Ausgänge
Jede Leitung, die die Baugruppe verlässt, ist zugleich ein Weg, auf dem etwas hineinkommt — eine Überspannung aus dem Netz, eine statische Entladung beim Anfassen, eine vertauschte Ader bei der Inbetriebnahme. Der Schutz dagegen gehört ins Layout und nicht an eine spätere Stelle.
- Die Schutzbauteile unmittelbar an die Durchführung. Ein Schutzelement, das erst zehn Zentimeter weiter innen sitzt, lässt die Störung über diese zehn Zentimeter in die Baugruppe hinein — und dort koppelt sie in alles, was daneben liegt.
- Einen kurzen Weg zur Masse für das Abgeleitete. Ein Schutzelement mit einer langen Verbindung zur Fläche wirkt kaum.
- Strombegrenzung in Reihe, damit im Fehlerfall nicht der Eingang den Strom übernimmt.
- Verpolungssicherheit an jedem Anschluss, der von Hand gesteckt wird.
- Filter gegen hochfrequente Einstreuung an der Klemme, nicht hinter der Eingangsstufe — dort wirkt es nicht mehr.
- Die Schirmauflage mit Fläche verbinden, nicht über eine dünne Leiterbahn.
Der erste Punkt ist der wichtigste und wird am häufigsten verletzt, weil die Schutzbauteile im Schaltplan neben dem Eingang stehen und im Layout dort landen, wo Platz ist. Die Regel lautet: Ableitende Bauteile gehören an die Stelle, an der die Leitung die Baugruppe betritt — und die Fläche darunter gehört durchgehend.
Eine praktische Prüfung dazu, die wenige Minuten dauert: Den Weg nachzeichnen, den eine Störung von der Klemme bis zum Schutzelement und von dort zur Massefläche nimmt. Ist dieser Weg lang oder führt er über Umwege, wirkt der Schutz nicht so, wie der Schaltplan es nahelegt — und das zeigt sich erst bei der Störfestigkeitsprüfung.
Wärmeverhalten
Die Leiterplatte ist bei den meisten Geräten der Kühlkörper, und wie gut sie das kann, wird im Layout entschieden.
- Kupferfläche ist Kühlfläche. Ein Bauteil, das Wärme abgibt, braucht Fläche, an die es sie abgeben kann — auf seiner Lage und über Durchkontaktierungen auf die anderen.
- Thermische Durchkontaktierungen unter Leistungsbauteilen, möglichst viele und möglichst nah beieinander.
- Wärmequellen verteilen statt sie zu bündeln — mehrere kleine Quellen über die Fläche verteilt sind einfacher zu beherrschen als eine große.
- Empfindliche Bauteile von Wärmequellen fernhalten. Eine Referenz neben einem Spannungsregler driftet mit dessen Temperatur.
- Die Einbaulage bedenken. Warme Luft steigt; ein Bauteil über einer Wärmequelle bekommt deren Wärme zusätzlich.
- Im Gehäuse rechnen, nicht auf dem Tisch. Eine Baugruppe, die frei liegend kühl bleibt, kann im geschlossenen Gehäuse deutlich wärmer werden.
Der letzte Punkt ist der häufigste Grund für Überraschungen. Die Messung gehört im endgültigen Gehäuse, in der vorgesehenen Einbaulage und bei der höchsten vorgesehenen Umgebungstemperatur gemacht — mit einem Wärmebild oder mit Temperaturfühlern an den kritischen Bauteilen. Alles andere ist eine Schätzung.
Mechanische Einbindung, wo die Überraschungen wohnen
Ein erheblicher Teil der Nacharbeit an ersten Prototypen hat nichts mit Elektronik zu tun, sondern damit, dass die Baugruppe nicht ins Gehäuse passt.
- Steckverbinder an der richtigen Stelle und in der richtigen Höhe, mit Rücksicht auf die Gehäuseöffnung und darauf, dass ein Stecker Platz zum Greifen braucht.
- Bauteilhöhen, insbesondere dort, wo das Gehäuse eng wird oder wo eine zweite Baugruppe darüber sitzt.
- Befestigungsbohrungen mit Freiraum für Schraubenköpfe und Abstandsbolzen.
- Anzeigen und Bedienelemente, deren Lage auf den Zehntelmillimeter mit der Gehäuseöffnung übereinstimmen muss.
- Die Antenne, mit Abstand zu Metall und mit Rücksicht darauf, wie das Gerät montiert wird.
- Zugänglichkeit für Programmierung, Batteriewechsel und Prüfpunkte im eingebauten Zustand.
Die wirksamste Gegenmaßnahme ist der Abgleich mit dem Mechanikentwurf vor der Fertigung — am besten als dreidimensionales Modell, in dem Baugruppe und Gehäuse zusammengesetzt werden. Das findet in einer halben Stunde, was sonst beim Zusammenbau des ersten Musters auffällt.
Ein zweiter Hinweis, der wenig kostet: Ein ausgedrucktes Abbild der Baugruppe im Maßstab eins zu eins, auf Pappe geklebt und ins Gehäusemuster gelegt, beantwortet einen erstaunlichen Teil dieser Fragen — und zwar bevor Daten an den Fertiger gehen.
Unterlagen, aus denen ein Fertiger bauen kann
Ein Entwurf wird zu einer Baugruppe, indem jemand anders ihn fertigt — und wie reibungslos das geschieht, hängt an den Unterlagen.
| Unterlage | Wofür | Was häufig fehlt |
|---|---|---|
| Lagen- und Bohrdaten | Herstellung der Leiterplatte | Angaben zu Durchkontaktierungen und Vergussbedarf |
| Bestückungsdaten | Automatische Bestückung | Drehlagen, die nicht zur Bauteilbibliothek passen |
| Stückliste | Beschaffung | Eindeutige Bestellnummern statt Beschreibungen |
| Fertigungszeichnung | Alles, was nicht in den Daten steht | Lagenaufbau, Oberfläche, Toleranzen, Sonderangaben |
| Bestückungszeichnung | Handbestückung und Prüfung | Markierungen für Polarität und Anschluss eins |
| Prüfvorschrift | Endkontrolle | Was geprüft wird und mit welchem Ergebnis |
| Ersatzteilregelung | Umgang mit Nichtverfügbarkeit | Welche Bauteile austauschbar sind und welche nicht |
Die letzte Zeile erspart die meisten Rückfragen und die meisten unangenehmen Überraschungen. Ein Fertiger, der ein Bauteil nicht beschaffen kann, trifft eine Entscheidung — und ohne Vorgabe trifft er sie nach Verfügbarkeit und Preis. Bei einem Widerstand ist das in Ordnung; bei einer Referenzspannungsquelle, einem Übertrager oder einem Bauteil, das eine Zulassung trägt, nicht.
Die brauchbare Form ist eine Spalte in der Stückliste mit drei Stufen: frei austauschbar, austauschbar nach Rücksprache, nicht austauschbar. Das kostet eine Stunde beim Erstellen und erspart dauerhaft Abstimmung.
Bauteile auswählen, die man noch bekommt
Ein Bereich, der sich in den letzten Jahren von einer Nebensache zu einem der wichtigsten Entwurfskriterien entwickelt hat. Eine Baugruppe, deren Fertigung an einem einzigen Bauteil hängt, ist ein Risiko unabhängig davon, wie gut sie entworfen ist.
Worauf bei der Auswahl zu achten ist:
- Zweitquellen prüfen, und zwar bevor das Bauteil in den Entwurf kommt. Ein Bauteil mit mehreren Herstellern und gleicher Anschlussbelegung ist deutlich sicherer als eines, das es nur einmal gibt.
- Die Lebenszyklusangabe des Herstellers ansehen. Viele geben an, wie lange ein Bauteil noch geführt wird, und ein Baustein kurz vor der Abkündigung gehört nicht in einen neuen Entwurf.
- Übliche Werte und Bauformen bevorzugen. Ein Widerstand mit einem ungewöhnlichen Wert ist teurer und schlechter verfügbar als einer aus der Normreihe.
- Die Zahl verschiedener Bauteile klein halten. Zehn verschiedene Kondensatorwerte statt dreißig senken Beschaffungsaufwand und Rüstzeit in der Bestückung.
- Bauteile mit Zulassungen gesondert behandeln. Ein Übertrager oder ein Netzfilter mit einer Baumusterprüfung lässt sich nicht beliebig ersetzen, weil ein Austausch die Konformität berührt.
- Beim Entwurf schon die Alternative vorsehen, wo zwei ähnliche Bauteile verschiedene Bauformen haben — ein Platz, auf den beide passen, kostet etwas Fläche und kann eine Serie retten.
Der letzte Punkt ist ungewöhnlich und hat sich bewährt: Ein Lötplatz, der zwei verwandte Bauformen aufnimmt, oder zwei nebeneinanderliegende Plätze für Alternativen, von denen jeweils nur einer bestückt wird, kostet Fläche und erspart im Ernstfall eine neue Leiterplattenfassung samt Zulassungsbetrachtung.
Ergänzend lohnt sich eine Regel für die Stückliste: Jedes Bauteil erhält eine Einstufung, wie kritisch es ist — frei austauschbar, austauschbar nach Prüfung, nicht austauschbar. Diese Spalte ist bei der ersten Lieferengpassmeldung die wertvollste Angabe im ganzen Dokument, weil sie die Entscheidung in Minuten statt in Tagen ermöglicht.
Fertigungsgerecht entwerfen
Eine Baugruppe, die sich gut fertigen lässt, kostet weniger und hat weniger Ausfälle — und beides wird im Entwurf entschieden.
- Standardmaterial und übliche Lagenzahl. Sondermaterial verdoppelt leicht den Preis und schränkt die Auswahl an Fertigern ein.
- Keine unnötig feinen Strukturen. Jede Fertigungsklasse hat ihren Preis; eine Baugruppe, die zwei Klassen gröber auskommt, ist deutlich günstiger.
- Bauteile möglichst auf einer Seite. Eine zweite Bestückungsseite bedeutet einen zweiten Durchlauf.
- Übliche Bauformen. Sehr kleine Bauteile verlangen bessere Maschinen und erzeugen mehr Ausschuss.
- Gleiche Bauteile gleich ausrichten, soweit möglich — das erleichtert Bestückung und Sichtprüfung.
- Abstand zum Rand für die Nutzentrennung und für die Transportschienen der Bestückungsanlage.
- Passmarken für die optische Erkennung, an den vorgesehenen Stellen.
- Eine Nutzenanordnung, die zum Format des Fertigers passt — das kann den Preis je Stück deutlich verändern.
Die letzte Zeile wird selten bedacht und ist bei mittleren Stückzahlen bedeutsam: Eine Leiterplatte, deren Abmessungen so ungünstig liegen, dass auf dem Standardformat des Fertigers viel Verschnitt entsteht, kostet unnötig. Ein Zentimeter weniger in einer Richtung kann den Preis je Stück spürbar senken — und diese Frage lässt sich beim Fertiger erfragen, bevor die Abmessungen festgelegt werden.
Prüfbar entwerfen
Eine Baugruppe muss in der Fertigung geprüft werden, und wie gut das geht, entscheidet sich im Layout.
- Prüfpunkte an den Versorgungsspannungen, an den wichtigsten Signalen und an den Stellen, an denen sich eine Funktion feststellen lässt.
- Zugänglich von einer Seite, wo ein Nadelbettadapter eingesetzt wird — Prüfpunkte auf beiden Seiten verdoppeln den Aufwand.
- Die Programmierschnittstelle erreichbar, auch im eingebauten Zustand, soweit das gebraucht wird.
- Eine Prüfbetriebsart in der Firmware, die eine Baugruppe durchmisst und das Ergebnis ausgibt.
- Eine eindeutige Kennzeichnung je Baugruppe, damit sich ein Prüfergebnis zuordnen lässt.
- Leuchtdioden für die wichtigsten Zustände — in der Fertigung und bei der Fehlersuche unbezahlbar.
Der vierte Punkt ist derjenige, der die Fertigungsprüfung von einer Stichprobe zu einer vollständigen Prüfung macht. Eine Firmware, die auf Befehl alle Versorgungsspannungen misst, alle Schnittstellen prüft und ein Ergebnis ausgibt, verwandelt die Endkontrolle in einen Vorgang von Sekunden — und sie findet Bestückungsfehler, die eine Sichtprüfung nicht findet.
Der Durchgang vor der Fertigung
Bevor Daten an den Fertiger gehen, lohnt sich ein systematischer Durchgang. Er dauert einige Stunden und erspart regelmäßig einen ganzen Prototypenstand.
- Jedes neu erstellte Bauteil gegen das Datenblatt prüfen, Anschluss für Anschluss. Die häufigste Fehlerquelle überhaupt.
- Die Stückliste gegen den Schaltplan prüfen, und jede Bestellnummer gegen das tatsächlich gemeinte Bauteil.
- Die Versorgungen durchgehen: Spannungen, Ströme, Einschaltreihenfolge, Verpolungsschutz.
- Die Massefläche ansehen und auf Einschnürungen und abgetrennte Inseln prüfen.
- Die mechanische Prüfung gegen das Gehäusemodell.
- Die Wärmebetrachtung für die Leistungsbauteile.
- Die Fertigungsregeln prüfen lassen, mit den Regeln des tatsächlich vorgesehenen Fertigers.
- Jemanden anderen daraufsehen lassen. Der wirksamste Schritt von allen.
Der letzte Punkt braucht keine große Erfahrung, um zu wirken. Ein Kollege, der den Entwurf eine Stunde lang mit frischem Blick durchgeht und Fragen stellt, findet regelmäßig etwas, das derjenige, der es entworfen hat, nicht mehr sieht.
Die Liste vor der Freigabe
Eine Prüfliste, die vor jeder Datenübergabe durchgegangen wird. Sie ist bewusst konkret und lässt sich in einer Stunde abarbeiten.
| Bereich | Woran zu denken ist |
|---|---|
| Bauteile | Jedes neue Bauteil gegen das Datenblatt geprüft; Polaritäten markiert; Bauformen bestätigt |
| Stückliste | Bestellnummern eindeutig; Zweitquellen geprüft; Austauschbarkeit vermerkt |
| Versorgung | Spannungen, Ströme, Einschaltreihenfolge, Verpolungsschutz, Sicherungen |
| Masse | Fläche durchgehend; keine Einschnürungen; Rückwege vorhanden |
| Takte | Kurz geführt; nicht neben empfindlichen Leitungen; Quarz nahe am Baustein |
| Schaltregler | Stromkreis klein; Eingangskondensator unmittelbar daneben; Abstand zu Anschlüssen |
| Analogteil | Räumlich getrennt; Referenz gestützt; keine digitalen Leitungen darüber |
| Wärme | Kupferfläche und Durchkontaktierungen unter Leistungsbauteilen |
| Mechanik | Gegen das Gehäusemodell geprüft; Bauteilhöhen; Steckerzugänglichkeit |
| Prüfung | Prüfpunkte vorhanden; Programmierschnittstelle erreichbar; Kennzeichnung |
| Reserve | Unbestückte Plätze an Anschlüssen und kritischen Leitungen |
| Fertigung | Regeln des vorgesehenen Fertigers geprüft; Randabstand; Passmarken |
Die vorletzte Zeile ist diejenige, die sich am häufigsten auszahlt und am leichtesten vergessen wird. Drei unbestückte Positionen an jedem Anschluss und an jeder aus dem Gehäuse führenden Leitung — ein Platz für einen Kondensator gegen Masse, einer für eine Drossel in Reihe, einer für ein Dämpfungsglied — kosten in der Fertigung nichts, weil sie leer bleiben. Im Fall einer EMV-Beanstandung sind sie der Unterschied zwischen einer Korrektur am Labortag und einer neuen Leiterplattenfassung.
Dasselbe gilt für ein paar großzügig bemessene Flächen: ein zusätzlicher Massebereich unter einem Bauteil, eine Schraubstelle, an der sich später eine Abschirmung befestigen ließe, ein Platz für einen größeren Kühlkörper. Leer kosten sie nichts, und nachträglich sind sie nicht zu haben.
Erste Prototypen
Die ersten Musterbaugruppen sind kein Serienstand, sondern ein Lernstand — und wer sie so behandelt, kommt schneller voran.
Die Reihenfolge bei der Inbetriebnahme:
- Sichtprüfung vor dem Einschalten: Bauteile richtig, Polaritäten richtig, keine Brücken.
- Mit strombegrenztem Netzteil anfahren, bei kleiner Grenze. Ein Kurzschluss zerstört dann nichts.
- Versorgungsspannungen messen, alle, bevor irgendetwas anderes geschieht.
- Stromaufnahme prüfen gegen die Erwartung. Eine deutlich zu hohe deutet auf einen Fehler hin, eine deutlich zu niedrige ebenfalls.
- Den Prozessor erreichen und ein kleinstmögliches Programm aufspielen.
- Baugruppen einzeln in Betrieb nehmen, nicht alle zusammen.
- Alles aufschreiben, einschließlich der Behelfsänderungen — sie sind die Grundlage für den nächsten Stand.
Zur zweiten Zeile: Ein strombegrenztes Netzteil ist bei der ersten Inbetriebnahme das wirksamste Werkzeug überhaupt. Es verwandelt einen Bestückungsfehler, der ein Bauteil zerstört hätte, in eine Beobachtung.
Und zur letzten: Jede Änderung am Muster — ein gekappter Leiterzug, ein Draht, ein ausgelötetes Bauteil, ein anderer Widerstandswert — gehört fotografiert und notiert. Was sonst geschieht, ist zuverlässig: Beim nächsten Stand erinnert sich niemand mehr an alle Änderungen, und zwei davon fehlen.
Fassungen, und wie man den Überblick behält
Zwischen dem ersten Muster und der Serie liegen mehrere Fassungen, und sie auseinanderzuhalten ist eine eigene kleine Disziplin.
- Die Fassungsnummer auf der Leiterplatte selbst, im Kupfer oder im Bestückungsdruck — groß genug, um sie im eingebauten Zustand zu lesen.
- Eine Änderungsliste je Fassung, die sagt, was geändert wurde und warum.
- Jede Fassung archivieren, mit Daten, Stückliste und Zeichnungen — nicht nur die aktuelle.
- Aufzeichnen, welche Muster welche Fassung tragen, weil im Feld mehrere gleichzeitig unterwegs sind.
- Die Firmware die Hardwarefassung erkennen lassen, wo es möglich ist — über eine Kodierung mit Widerständen oder über eine Kennung im Speicher.
Der letzte Punkt löst ein Problem, das sonst dauerhaft bleibt: Eine Firmware, die weiß, auf welcher Hardwarefassung sie läuft, kann sich entsprechend verhalten — und ein Abbild, das auf die falsche Fassung gelangt, lässt sich erkennen statt stillschweigend falsch zu arbeiten.
Wann man aufhört zu ändern
Eine Frage, die kaufmännisch ist und technisch beantwortet werden will: Ab wann ist eine Fassung gut genug?
Brauchbare Kriterien: Alle bekannten Fehler sind behoben oder bewusst getragen und dokumentiert. Die EMV-Vorprüfung zeigt ausreichenden Abstand. Die Baugruppe läuft im Dauerlauf über die vorgesehene Temperatur. Die Fertigungsprüfung ist eingerichtet und läuft durch. Und die verbleibenden Verbesserungswünsche sind Verbesserungen, keine Korrekturen.
Was dagegen kein Kriterium ist: dass einem nichts mehr einfällt. Es fällt immer noch etwas ein, und ab einem gewissen Punkt kostet jede weitere Fassung mehr, als sie bringt. Die verbleibenden Wünsche gehören auf eine Liste für die nächste Produktgeneration — dort sind sie aufgehoben und halten die Serie nicht auf.
Zuverlässigkeit, die hier entschieden wird
Ein erheblicher Teil dessen, was später als Feldausfall erscheint, hat seine Ursache im Layout — und zwar in Punkten, die beim Entwurf unscheinbar wirken.
- Mechanische Beanspruchung an Lötstellen. Ein großes, schweres Bauteil auf einer Baugruppe, die vibriert, belastet seine Lötstellen; ein Steckverbinder, an dem gezogen wird, ebenso. Zusätzliche Befestigung oder Vergussmasse löst das.
- Wärmewechsel. Unterschiedliche Ausdehnung von Bauteil und Leiterplatte führt über viele Zyklen zu Rissen in Lötstellen — bei großen keramischen Bauteilen ein bekanntes Muster.
- Durchbiegung beim Nutzentrennen. Keramische Kondensatoren nahe an der Trennkante reißen; ein Abstand oder eine andere Ausrichtung verhindert das.
- Feuchtigkeit und Verschmutzung. Wo Kriechstrecken knapp sind, bilden sich über die Jahre leitfähige Pfade — ein Grund, warum Schutzlack in rauen Umgebungen keine Verfeinerung ist.
- Elektrochemische Wanderung zwischen eng benachbarten Anschlüssen unterschiedlichen Potentials bei Feuchtigkeit.
- Bauteile am Rand ihrer Spezifikation. Ein Kondensator, der dauerhaft nahe seiner Nennspannung betrieben wird, altert schneller als einer mit Reserve.
Der dritte Punkt ist der am wenigsten bekannte und erzeugt Ausfälle, die schwer zuzuordnen sind: Ein keramischer Kondensator reißt beim Trennen des Nutzens, der Riss ist unsichtbar, und das Bauteil fällt Wochen später aus. Abhilfe ist einfach — Abstand zur Trennkante und Ausrichtung quer zur Biegerichtung — und muss im Layout geschehen.
Andere Bauformen als die starre Leiterplatte
Für bestimmte Anwendungen lohnt sich ein Blick über die gewöhnliche starre Baugruppe hinaus.
- Flexible Leiterplatten ersetzen Kabelbäume und sparen Steckverbinder — und Steckverbinder sind eine der häufigsten Ausfallursachen. Sie verlangen eine andere Entwurfsweise, insbesondere bei Biegeradien und bei der Lage der Bauteile.
- Starrflexible Baugruppen verbinden starre Bereiche mit flexiblen Verbindungen — teurer in der Fertigung und häufig insgesamt günstiger, weil Montagearbeit und Steckverbinder entfallen.
- Dickere Kupferlagen für hohe Ströme, wo sonst breite Leiterbahnen die Fläche auffressen würden.
- Metallkernplatten für Leistungsbauteile, die viel Wärme abgeben.
- Aluminiumträger bei Beleuchtungsanwendungen.
Die erste Zeile verdient eine wirtschaftliche Betrachtung, die häufig unterbleibt. Eine flexible Verbindung kostet mehr als ein Kabel — und sie erspart zwei Steckverbinder, zwei Lötstellen oder Crimpvorgänge, die Montagezeit und eine Fehlerquelle. Bei Geräten, die in Stückzahlen gebaut werden, geht die Rechnung regelmäßig auf.
Mit Fertigern und Bestückern arbeiten
Die Zusammenarbeit verläuft reibungsloser, wenn einige Dinge früh geklärt sind.
- Die Fertigungsregeln vor dem Entwurf einholen und im Entwurfswerkzeug hinterlegen. Jeder Fertiger hat eigene, und sie unterscheiden sich.
- Die Datenübergabe absprechen. Welches Format, welche Dateien, welche Benennung.
- Die Rückfragen ernst nehmen. Ein Fertiger, der nachfragt, hat etwas gefunden; einer, der nicht nachfragt, hat entschieden.
- Beim ersten Stand mit einem Fertiger arbeiten, der Prototypen kann — kurze Durchlaufzeiten, kleine Stückzahlen, Bereitschaft zur Rücksprache.
- Für die Serie früh wechseln oder früh einbeziehen. Ein Fertiger, der die Serie übernimmt, hat Anforderungen, die den Entwurf berühren.
- Die Beschaffung der Bauteile klären: Wer beschafft, wer trägt das Risiko bei Nichtverfügbarkeit, wie lange sind Preise gültig.
- Die Erstmusterprüfung vereinbaren — was wird gemessen, was wird dokumentiert, was gilt als in Ordnung.
Der sechste Punkt hat sich in den letzten Jahren zur häufigsten Quelle von Verzögerungen entwickelt. Ein Entwurf, der ein Bauteil mit sehr langer Lieferzeit enthält, kann monatelang warten — und das lässt sich im Entwurf beeinflussen, indem Bauteile mit guter Verfügbarkeit bevorzugt und Zweitquellen von vornherein geprüft werden.
Wie lange ein Leiterplattenentwurf dauert
Die Spannweite ist erheblich, und sie hängt weniger an der Größe als an einigen wenigen Treibern.
| Treiber | Wirkung |
|---|---|
| Zahl der Anschlüsse am Hauptbaustein | Bestimmt Routingaufwand stärker als die Bauteilzahl |
| Zahl der Versorgungsspannungen | Jede braucht Erzeugung, Stützung, Führung |
| Analoge Anteile | Verlangen Sorgfalt, die sich nicht beschleunigen lässt |
| Schnelle Schnittstellen | Längenangleich, Impedanz, Rückwege |
| Mechanische Vorgaben | Enge Gehäuse kosten mehr Zeit als große Baugruppen |
| Neue Bauteile ohne Bibliothek | Jedes muss erstellt und geprüft werden |
| Zahl der Abstimmungsrunden | Häufig der größte Einzelposten |
Die letzte Zeile überrascht und ist bei den meisten Vorhaben zutreffend: Nicht das Zeichnen kostet die Zeit, sondern das Warten auf Entscheidungen — welches Gehäuse, welcher Steckverbinder, welche Variante, welcher Lieferant. Ein Vorhaben, in dem diese Fragen vorab geklärt sind, läuft erheblich schneller als eines, in dem sie währenddessen beantwortet werden.
Was bei der Übergabe vorliegen sollte
- Die Entwurfsdaten in einem Format, mit dem Sie weiterarbeiten können — einschließlich der Bibliotheken.
- Die vollständigen Fertigungsunterlagen für jede ausgelieferte Fassung, nicht nur die aktuelle.
- Die Stückliste mit Bestellnummern, Zweitquellen und der Angabe, was austauschbar ist.
- Die Fertigungs- und Bestückungszeichnungen.
- Die Prüfvorschrift und, wo vorhanden, die Prüf-Firmware.
- Die Änderungsliste über alle Fassungen, mit Begründungen.
- Die Messergebnisse: Stromaufnahme, Temperaturen, EMV-Vorprüfung.
- Eine Liste der bekannten Einschränkungen und der bewusst getragenen Kompromisse.
Der erste Punkt ist der, über den gestritten wird, und er gehört vor Beginn geklärt. Entwurfsdaten in einem Format, das nur ein bestimmtes Werkzeug lesen kann, binden Sie an denjenigen, der dieses Werkzeug hat. Die Frage, was Sie am Ende bekommen, ist eine kaufmännische und keine technische.
Kleines Glossar
| Begriff | Was gemeint ist |
|---|---|
| Lagenaufbau | Die Abfolge von Kupfer- und Isolierschichten mit ihren Dicken |
| Massefläche | Durchgehende Kupferlage als Bezug und Rückweg für Signale |
| Rückweg | Der Weg, den der Strom eines Signals zurücknimmt; bestimmt Abstrahlung |
| Durchkontaktierung | Verbindung zwischen Lagen |
| Definierte Impedanz | Leiterbahn mit festgelegtem Wellenwiderstand; nur bei schnellen Signalen nötig |
| Nutzen | Mehrere Leiterplatten auf einem Fertigungsformat |
| Fertigungsklasse | Einstufung nach Strukturbreiten und Toleranzen; bestimmt Preis und Fertigerwahl |
| Passmarke | Markierung, an der sich die Bestückungsanlage ausrichtet |
| Erstmusterprüfung | Dokumentierte Prüfung der ersten Lieferung gegen die Vorgaben |
Was typischerweise schiefgeht
- Selbst erstellte Bauteile nicht gegen das Datenblatt prüfen. Die häufigste Ursache für einen toten ersten Stand.
- Zu schnell platzieren. Die Platzierung bestimmt das Ergebnis mehr als alles danach.
- Die Massefläche aufschneiden. Jeder Rückstrom auf Umwegen strahlt.
- Den Stromkreis des Schaltreglers groß werden lassen. Die wirksamste Antenne auf der Baugruppe.
- Keine Prüfpunkte vorsehen. Macht die Fertigungsprüfung unmöglich und die Fehlersuche mühsam.
- Keine unbestückten Plätze vorsehen. Eine Beanstandung kostet dann eine neue Fassung.
- Die Mechanik erst beim Zusammenbau prüfen. Ein Abgleich am Modell dauert eine halbe Stunde.
- Behelfsänderungen am Muster nicht notieren. Zwei davon fehlen beim nächsten Stand.
Wenn Sie eines mitnehmen
Zwei Dinge bestimmen, ob eine Baugruppe funktioniert: der Lagenaufbau, der vor allem anderen festgelegt wird, und die Platzierung, die festlegt, wo die Ströme fließen müssen. Beides geschieht, bevor die erste Leiterbahn gezogen wird — und beides nachträglich zu ändern bedeutet, von vorn zu beginnen.
Daraus folgt, wo sich Sorgfalt lohnt: in der ersten Stunde, nicht in der letzten. Und für das Übrige gilt ein einfacher Satz, der den größten Teil der EMV-Probleme abdeckt: Gib jedem Signal einen kurzen, ungestörten Rückweg. Die zugehörigen Entwurfsregeln behandeln wir ausführlich unter EMV in der Entwicklung.
Wie wir dabei unterstützen
Wir entwerfen Leiterplatten für Industrie- und Produktgeräte — vom Lagenaufbau über die Platzierung bis zu den Fertigungsunterlagen, mit Rücksicht auf EMV, Wärme, Prüfbarkeit und die Kosten in der Fertigung. Wir stimmen uns mit der Mechanik ab, bevor Daten herausgehen, und begleiten die Inbetriebnahme der ersten Muster.
Bei bestehenden Entwürfen übernehmen wir den Durchgang vor der Fertigung oder die Untersuchung einer Baugruppe, die sich auffällig verhält — meist liegt die Ursache nicht dort, wo zuerst gesucht wird. Und wir übergeben so, dass Sie mit den Daten ohne uns weiterarbeiten können.
Weiterführend: EMV in der Entwicklung, CE, UKCA und FCC, Sensorschnittstellen und Embedded-Firmware, die im Feld besteht. Die englischsprachige Fassung finden Sie unter PCB design in practice.
Häufige Fragen
Was Auftraggeber vorab fragen
Wie viele Lagen brauchen wir?
Das ergibt sich aus der Dichte der Bauteile und aus der Frage, ob jedes Signal eine durchgehende Bezugsfläche braucht. Zwei Lagen genügen für einfache Schaltungen mit langsamen Signalen. Vier Lagen sind der Regelfall für alles mit einem Mikrocontroller, weil sie eine durchgehende Massefläche erlauben — und das ist der größte einzelne Gewinn für Störfestigkeit und Störaussendung. Sechs oder mehr Lagen werden bei hoher Bauteildichte, mehreren Versorgungsspannungen oder schnellen Schnittstellen nötig. Der Sprung von zwei auf vier lohnt sich fast immer; die Mehrkosten je Leiterplatte sind gering gegenüber dem, was eine Beanstandung bei der EMV-Prüfung kostet.
Warum zählt die Platzierung mehr als das Routen?
Weil die Platzierung festlegt, wo die Ströme fließen müssen, und das Routen nur noch ausführt. Ein Schaltregler, dessen Bauteile weit auseinanderliegen, spannt einen Stromkreis mit steilen Flanken über eine große Fläche auf — das ist eine Antenne, und keine Leitungsführung repariert das. Ein Quarz weit vom Prozessor entfernt, ein Steckverbinder auf der falschen Seite, ein analoger Bereich zwischen zwei digitalen: All das wird in der Platzierung entschieden. Die Stunde, in der die Bauteile gesetzt werden, bestimmt mehr am Ergebnis als die Tage danach.
Brauchen wir definierte Impedanzen?
Nur dort, wo die Signalflanke schnell gegenüber der Leitungslänge ist — bei schnellen seriellen Schnittstellen, Speicherbussen und Hochfrequenzleitungen. Bei gewöhnlichen Signalen eines Mikrocontrollers über wenige Zentimeter spielt es keine Rolle. Wo es nötig ist, muss es dem Leiterplattenhersteller vorgegeben werden, weil er den Lagenaufbau entsprechend auslegt und die Leiterbahnbreiten anpasst — das ist eine Angabe in der Fertigungsunterlage, nicht etwas, das sich im Entwurfswerkzeug allein einstellen lässt.
Mit wie vielen Prototypenständen sollten wir rechnen?
Zwei bis drei bei einem Entwurf mittlerer Schwierigkeit, und das ist keine schlechte Nachricht. Der erste Stand findet die Fehler, die man nicht vorhersehen kann; der zweite bringt die Korrekturen und findet die zweite Reihe; der dritte ist häufig schon seriennah. Wer mit einem einzigen Stand plant, plant nicht, sondern hofft. Was die Zahl senkt: ein sorgfältiger Durchgang vor der Fertigung, Prüfpunkte auf der Leiterplatte, unbestückte Plätze für Bauteile, die man vielleicht braucht, und die Bereitschaft, den ersten Stand bewusst als Lernstand zu bauen.
Was gehört in die Fertigungsunterlagen?
Die Daten für die Lagen und Bohrungen, die Bestückungsdaten mit Positionen und Drehlagen, die Stückliste mit eindeutigen Bestellnummern, eine Zeichnung mit Abmessungen, Lagenaufbau, Oberfläche, Lötstopplack und allen Sonderangaben, sowie die Prüfvorschriften. Dazu gehört, was häufig fehlt: die Angabe, welche Bauteile austauschbar sind und welche nicht, und was bei Nichtverfügbarkeit geschehen soll. Ein Fertiger, der bei jeder Unklarheit nachfragen muss, verliert Zeit; einer, der nicht nachfragt, trifft eine Entscheidung, die Ihnen möglicherweise nicht gefällt.
Können Sie einen vorhandenen Entwurf durchsehen?
Ja, das ist ein regelmäßiger Auftrag und häufig der günstigste Zeitpunkt für Hilfe. Durchgesehen werden Lagenaufbau, Platzierung, Versorgungsführung, Masseführung, die kritischen Leitungen, die Wärmeabfuhr, die Fertigungsgerechtigkeit und die Prüfbarkeit. Ergebnis ist eine nach Dringlichkeit geordnete Liste — was vor der Fertigung geändert werden muss, was beim nächsten Stand verbessert werden sollte und was Geschmackssache ist. Ein solcher Durchgang dauert je nach Umfang ein bis drei Tage und erspart regelmäßig einen ganzen Prototypenstand.
Wie halten wir die Leiterplatte günstig in der Fertigung?
Durch wenige Entscheidungen, die früh getroffen werden. Standardmaterial statt Sondermaterial, übliche Lagenzahl, übliche Oberfläche, keine zu kleinen Bohrungen, keine zu feinen Strukturen, Bauteile nur auf einer Seite wo möglich, und Bauformen, die der Bestücker ohne Sonderbehandlung verarbeitet. Dazu eine Nutzenanordnung, die zum Format des Fertigers passt. Diese Punkte zusammen machen bei mittleren Stückzahlen regelmäßig den Unterschied zwischen einem günstigen und einem teuren Preis je Stück — und sie kosten im Entwurf nichts, wenn man sie vorher bedenkt.
Was verursacht die meisten Fehlschläge beim ersten Prototyp?
Nach unserer Erfahrung in dieser Reihenfolge: Bauteile mit falscher Anschlussbelegung oder falscher Bauform in der Bibliothek; Versorgungsspannungen, die nicht stimmen oder in falscher Reihenfolge hochlaufen; Steckverbinder, die mechanisch nicht passen; und Masseführung, die erst unter Last auffällt. Bemerkenswert daran ist, dass drei dieser vier Ursachen nichts mit der Schaltungsidee zu tun haben, sondern mit Sorgfalt im Entwurf — und dass sie sich mit einem systematischen Durchgang vor der Fertigung weitgehend abfangen lassen.
Woran arbeiten Sie gerade?
Beschreiben Sie kurz, um welche Baugruppe es geht, in welchem Gehäuse sie sitzt und welche Stückzahl vorgesehen ist. Auch ein Durchgang durch einen bestehenden Entwurf vor der Fertigung ist ein regelmäßiger Auftrag.