Vom Prototyp zur Serie: Stufen, Prüfmittel, Ausbeute
Der Weg vom funktionierenden Prototyp zur Serie: welche Stufen es braucht, was jede zeigen muss, warum sich Zwischenstufen nicht überspringen lassen, wie ein Prüfadapter aussieht und wo der Zeitplan tatsächlich hängt.
Kurz gefasst
- Ein Prototyp beweist die Idee — über die Fertigbarkeit beweist er fast nichts.
- Stufen zu überspringen spart keine Zeit, es verschiebt die Entdeckung dorthin, wo sie teurer ist.
- Die Erstdurchlaufquote ist die wichtigste Kennzahl des Anlaufs.
- Den Fertiger früh einbeziehen, solange seine Hinweise noch kostenlos umzusetzen sind.
- Die Mechanik läuft auf einer anderen Uhr. Werkzeuge haben Vorlauf, den niemand verkürzt.
Der Abstand zwischen funktionierend und fertigbar
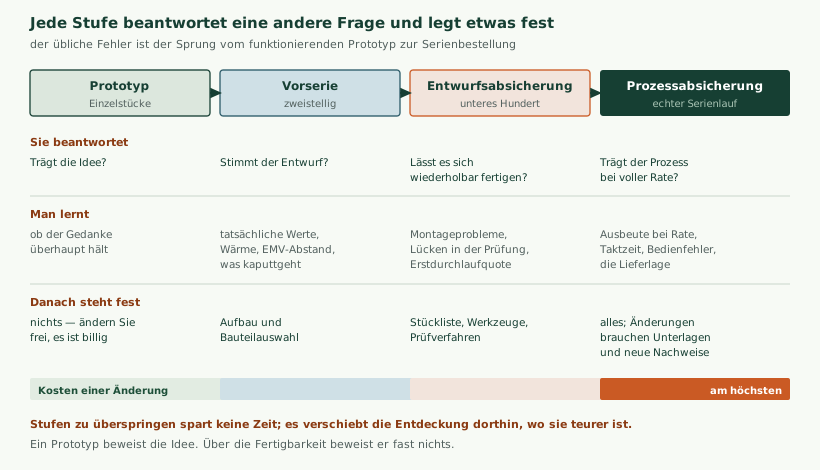
Ein Prototyp, der auf dem Tisch tut, was er soll, erzeugt verständlicherweise den Eindruck, das Schwierigste sei geschafft. Tatsächlich ist damit genau eine Frage beantwortet — ob die Idee trägt — und eine ganze Reihe anderer noch nicht.
Ein Prototyp sagt nichts darüber, ob sich das Gerät wiederholbar bauen lässt. Er sagt nichts über die Streuung zwischen Exemplaren. Er sagt nichts darüber, wie lange die Montage dauert, ob sie jemand anders genauso ausführen kann, ob die Bauteile in Stückzahlen verfügbar sind, wie geprüft wird und was geschieht, wenn eine Baugruppe die Prüfung nicht besteht.
Das ist keine Nachlässigkeit des Prototyps, sondern seine Aufgabe: Er wurde gebaut, um eine Frage zu beantworten, und er hat sie beantwortet. Die übrigen Fragen brauchen eigene Bauten.
Die Stufen
Die Zahl und die Benennung der Stufen unterscheiden sich je nach Branche; die Fragen, die sie beantworten, sind überall dieselben.
Die Vorserie
Einige zehn Geräte, gebaut mit seriennahen Verfahren, aber noch ohne Anspruch an Geschwindigkeit. Ihre Frage lautet: Stimmt der Entwurf?
Was sich hier zeigt, zeigt sich nirgends sonst: die tatsächliche Streuung zwischen Exemplaren, das Wärmeverhalten im endgültigen Gehäuse, der Abstand zu den EMV-Grenzwerten, das Verhalten bei den vorgesehenen Temperaturen — und was zuerst kaputtgeht, wenn man es darauf anlegt.
Nach dieser Stufe sind der Aufbau und die Bauteilauswahl festgelegt. Änderungen daran sind danach möglich und beginnen, Geld zu kosten.
Die Entwurfsabsicherung
Einige hundert Geräte, gebaut mit den Verfahren und Werkzeugen, die auch in der Serie verwendet werden. Ihre Frage lautet: Lässt sich das wiederholbar fertigen?
Hier zeigen sich Montageprobleme, die bei zehn Stück nicht auffallen: ein Bauteil, das sich schwer greifen lässt, eine Schraube, die schlecht zugänglich ist, ein Kabel, das in zwei von hundert Fällen falsch gesteckt wird. Hier zeigt sich auch zum ersten Mal die Erstdurchlaufquote, und hier zeigt sich, was die Prüfung nicht findet.
Nach dieser Stufe sind Stückliste, Werkzeuge und Prüfverfahren festgelegt.
Die Prozessabsicherung
Ein echter Serienlauf mit der vorgesehenen Rate, mit dem Personal, das auch später baut. Ihre Frage lautet: Trägt der Prozess bei voller Geschwindigkeit?
Was hier auffällt, hat mit dem Produkt häufig wenig zu tun: Taktzeiten, die nicht aufgehen, Arbeitsplätze, die sich stauen, Bedienfehler unter Zeitdruck, Bauteile, die in der benötigten Menge nicht da sind. Diese Stufe ist zugleich die Freigabe — danach sind Änderungen nur noch dokumentiert und gegebenenfalls mit erneuten Nachweisen möglich.
Vorher festlegen, was jede Stufe zeigen muss
Der wirksamste Kunstgriff in diesem ganzen Ablauf ist unspektakulär: Vor jedem Bau wird schriftlich festgehalten, was er zeigen soll und woran man erkennt, dass er es gezeigt hat.
Ohne diese Festlegung geschieht zuverlässig dasselbe: Die Geräte werden gebaut, einige funktionieren, einige nicht, man behebt das Offensichtliche und geht zur nächsten Stufe. Die Frage, ob die Stufe ihren Zweck erfüllt hat, wird nie gestellt — und die Antworten, die sie hätte liefern können, fehlen später.
Eine brauchbare Festlegung nennt je Stufe: die Stückzahl, die Verfahren, die Prüfungen, die Kriterien für das Bestehen, und was danach festgelegt ist. Das passt auf eine Seite je Stufe.
Die Prüfung und der Adapter
Die Prüfung in der Fertigung ist der Teil, der beim Entwurf am wenigsten Aufmerksamkeit bekommt und im Anlauf den größten Unterschied macht.
Prüfbar entwerfen
Ob sich eine Baugruppe gut prüfen lässt, wird im Layout entschieden — und zwar lange bevor jemand über Prüfung nachdenkt.
- Prüfpunkte an allen Versorgungsspannungen, an den wichtigsten Signalen und an den Stellen, an denen sich eine Funktion feststellen lässt.
- Von einer Seite zugänglich, mit ausreichendem Abstand zueinander und zu hohen Bauteilen.
- Die Baugruppe in Abschnitte teilbar, sodass sich einzelne Teile für sich prüfen lassen.
- Eine Prüfbetriebsart in der Firmware, die alles durchmisst und ein Ergebnis ausgibt.
- Eine eindeutige Kennzeichnung je Baugruppe, damit sich Ergebnisse zuordnen lassen.
- Anzeigen für die wichtigsten Zustände, die auch ohne Adapter etwas aussagen.
Der vierte Punkt ist derjenige mit der größten Wirkung. Eine Firmware, die auf Befehl alle Spannungen misst, alle Schnittstellen anspricht, die angeschlossene Peripherie prüft und ein eindeutiges Ergebnis ausgibt, verwandelt eine aufwendige Prüfung in einen Vorgang von Sekunden — und sie findet Bestückungsfehler, die eine Sichtprüfung nicht findet.
Was der Adapter leisten muss
Ein Prüfadapter ist eine Vorrichtung, die die Baugruppe aufnimmt, sie an festgelegten Punkten kontaktiert und den Prüfablauf durchführt. Was er können muss:
- Zuverlässig kontaktieren, auch nach tausenden Betätigungen. Die Kontaktstifte sind Verschleißteile und gehören ersetzbar.
- Die Baugruppe eindeutig aufnehmen, sodass sie nur in einer Lage hineinpasst.
- Versorgen und messen, mit Strombegrenzung, damit eine fehlerhafte Baugruppe nichts beschädigt.
- Die Firmware aufspielen und die Gerätekennung einbringen.
- Das Ergebnis mitschreiben, je Baugruppe, mit Messwerten und nicht nur mit „in Ordnung“.
- Eine klare Rückmeldung geben — gut oder schlecht, und bei schlecht möglichst der Grund.
- Sich selbst prüfen lassen, mit einer bekannten guten und einer bekannten schlechten Baugruppe.
Der fünfte Punkt wird häufig auf ein Ja oder Nein verkürzt und ist dann weniger wert. Werden die Messwerte je Baugruppe gespeichert, lässt sich später auswerten, ob ein Wert über die Wochen wandert — und das zeigt ein Problem, bevor es zu Ausschuss führt.
Der letzte Punkt ist die Antwort auf eine Frage, die irgendwann kommt: Ist die Baugruppe schlecht oder der Adapter? Zwei Referenzbaugruppen, die täglich durchlaufen, beantworten das in einer Minute.
Die Montage als eigener Entwurf
Bei den meisten Geräten ist die Elektronik der kleinere Teil des Fertigungsaufwands. Der größere ist der Zusammenbau — und er wird selten entworfen, sondern ergibt sich.
Was dabei zu bedenken ist:
- Die Reihenfolge der Schritte. Jeder Schritt sollte das Ergebnis des vorigen nicht wieder gefährden — ein Bauteil, das beim nächsten Handgriff im Weg ist, verlangsamt die ganze Linie.
- Eindeutigkeit. Teile, die sich nur in einer Lage einbauen lassen, sind die wirksamste Fehlervermeidung überhaupt. Wo das konstruktiv nicht geht, hilft eine Markierung.
- Zugänglichkeit. Eine Schraube, die nur mit einem abgewinkelten Werkzeug erreichbar ist, kostet bei jedem Gerät Zeit.
- Vorrichtungen. Eine einfache Aufnahme, die das Teil in der richtigen Lage hält, ist häufig billiger als die Zeit, die ohne sie draufgeht.
- Die Zahl der Teile. Jedes Teil ist ein Griff, eine Beschaffungsposition und eine Fehlermöglichkeit. Zwei Teile zu einem zusammenzufassen spart dreifach.
- Prüfbarkeit im Zusammenbau. Lässt sich nach einem Teilschritt prüfen, oder erst am Ende? Ein Fehler, der erst am fertigen Gerät auffällt, kostet die vollständige Zerlegung.
Der letzte Punkt ist derjenige, der bei der Nacharbeit am meisten ausmacht. Ein Gerät, das sich nach dem Verkleben oder Verschweißen nicht mehr öffnen lässt, ist bei einem Fehler Ausschuss statt Nacharbeit — und diese Entscheidung wird im Gehäuseentwurf getroffen, lange bevor jemand über Nacharbeit nachdenkt.
Eine Vorgehensweise, die sich bewährt hat: Den Zusammenbau einmal von jemandem durchführen lassen, der ihn nicht kennt, mit nichts als der Anleitung — und dabei zusehen. Wo diese Person zögert, nachfragt oder etwas falsch herum einsetzt, liegt in der Serie ein Zeitverlust oder ein Fehler. Dieser Versuch dauert eine Stunde und ist durch keine Überlegung zu ersetzen.
Die mechanische Seite läuft auf einer anderen Uhr
Elektronik und Mechanik haben verschiedene Zeitmaßstäbe, und wer das nicht einplant, verliert Monate.
Eine neue Leiterplattenfassung ist in zwei bis drei Wochen da. Ein Spritzgusswerkzeug braucht Monate — und eine Änderung daran je nach Art wieder Wochen. Daraus folgt für die Planung:
- Die Mechanik früher festlegen als die Elektronik, nicht später.
- Mit gefrästen oder gedruckten Teilen vorarbeiten, solange der Entwurf sich noch ändert — sie kosten mehr je Stück und sparen Monate.
- Werkzeuge so auslegen, dass Änderungen möglich bleiben, wo absehbar noch etwas kommt — ein Einsatz lässt sich leichter ändern als ein ganzes Werkzeug.
- Die Erstmusterprüfung einplanen, mit Zeit für eine Korrekturschleife am Werkzeug.
- Die Lage der Leiterplatte früh festlegen, weil sie die Gehäuseauslegung bestimmt.
Die zweite Zeile ist der wirksamste Hebel. Ein Gehäuse aus gefrästen Teilen für die ersten beiden Stufen kostet ein Vielfaches je Stück und erlaubt es, das Werkzeug erst zu bestellen, wenn die Form tatsächlich feststeht — statt ein Werkzeug zu bauen und danach zu ändern, was deutlich teurer ist als die teureren Einzelteile.
Die Unterlagen
Was ein Fertiger braucht, geht über die Daten für die Leiterplatte hinaus. Die vollständige Zusammenstellung:
| Unterlage | Wofür |
|---|---|
| Lagen- und Bohrdaten | Herstellung der Leiterplatte |
| Bestückungsdaten | Automatische Bestückung |
| Stückliste mit Bestellnummern | Beschaffung; mit Angabe zur Austauschbarkeit |
| Fertigungs- und Bestückungszeichnung | Alles, was nicht in den Daten steht |
| Montageanleitung | Der mechanische Zusammenbau, mit Bildern |
| Prüfvorschrift | Was geprüft wird, mit Grenzwerten |
| Fehlerbehandlung | Was mit einer Baugruppe geschieht, die nicht besteht |
| Verpackungsvorschrift | Wie verpackt wird, einschließlich Beilagen |
| Kennzeichnung | Typenschild, Seriennummer, vorgeschriebene Angaben |
| Firmware und Aufspielanweisung | Welcher Stand, wie aufgespielt, wie geprüft |
Die siebte Zeile fehlt am häufigsten und erzeugt die meisten Rückfragen. Was geschieht mit einer Baugruppe, die bei der Prüfung durchfällt — nacharbeiten, zurücklegen, verschrotten? Wer entscheidet das? Wie oft darf nachgearbeitet werden? Ohne diese Vorgabe entscheidet der Fertiger, und zwar nach seinen Maßstäben.
Ein zweiter Punkt, der wenig kostet und viel erspart: Die Unterlagen gehören versioniert, und jede Lieferung bezieht sich auf einen benannten Stand. Ein Fertiger, der nach einer älteren Fassung baut, weil die neue nie bei ihm ankam, ist ein vermeidbarer und erstaunlich häufiger Fall.
Was sich bei kleinen Stückzahlen ändert
Die beschriebenen Stufen stammen aus einer Welt mit Jahresmengen im fünfstelligen Bereich. Bei einigen hundert Geräten im Jahr — der häufigsten Lage im industriellen Mittelstand — verschiebt sich einiges, und zwar nicht gleichmäßig.
Was gleich bleibt: Der Prototyp beweist weiterhin nur die Idee. Die Fragen, die die Zwischenstufen beantworten, stellen sich genauso — sie werden nur bei kleineren Stückzahlen beantwortet.
Was sich zusammenlegen lässt: Bei kleinen Mengen verschmelzen Entwurfs- und Prozessabsicherung häufig zu einer Stufe, weil ein Serienlos ohnehin nur wenige Dutzend Geräte umfasst. Entscheidend ist dann, dass diese eine Stufe beide Fragen ausdrücklich beantwortet — und nicht, dass sie unter einem Namen läuft.
Was anders zu bewerten ist:
- Werkzeuge lohnen sich später. Bei wenigen hundert Stück im Jahr bleiben gefräste oder gedruckte Gehäuseteile länger wirtschaftlich, als man annimmt.
- Der Prüfadapter rechnet sich trotzdem. Auch bei kleinen Mengen, weil er nicht nur Zeit spart, sondern Fehler findet, die eine Handprüfung übersieht — und weil er die Prüfung von einer Person unabhängig macht.
- Mindestmengen werden zum Thema. Bauteile mit hohen Mindestbestellmengen binden bei kleinen Jahresmengen Kapital für Jahre.
- Die Ausbeute wiegt anders. Bei fünfzig Geräten im Los ist ein Ausfall zwei Prozent — und zugleich ein Gerät, das jemand von Hand retten kann.
- Der Fertiger muss passen. Ein Betrieb, der auf kleine Lose eingerichtet ist, verhält sich völlig anders als einer, der auf große ausgelegt ist.
Die zweite Zeile wird bei kleinen Stückzahlen am häufigsten gestrichen und am häufigsten vermisst. Die Rechnung, die dagegen angeführt wird, vergleicht die Kosten des Adapters mit der eingesparten Prüfzeit — und übersieht den Teil, der tatsächlich zählt: dass ohne ihn niemand nachweisen kann, dass ein ausgeliefertes Gerät geprüft wurde und mit welchem Ergebnis.
Unser Rat für diese Größenordnung lautet deshalb: Die Stufen beibehalten und verkleinern, statt sie wegzulassen. Zwanzig Geräte in einer Vorserie und fünfzig in einer gemeinsamen Absicherungsstufe beantworten dieselben Fragen wie hundert und fünfhundert — nur mit weniger Material.
Einen Fertiger auswählen
Die Wahl des Fertigers bestimmt den Anlauf mehr als die meisten technischen Entscheidungen — und sie wird häufig nach dem Preis je Baugruppe getroffen, was die am wenigsten aussagekräftige Größe ist.
Worauf es tatsächlich ankommt:
- Passt Ihre Stückzahl zu ihm? Ein Fertiger, dessen übliche Lose zehnmal größer sind als Ihre, wird Sie nachrangig behandeln; einer, für den Sie der größte Kunde wären, bringt ein anderes Risiko mit.
- Hat er mit Ihrer Art von Produkt Erfahrung? Ein Betrieb, der Leistungselektronik baut, hat andere Gewohnheiten als einer, der Messgeräte fertigt.
- Welche Prüfmöglichkeiten hat er im Haus? Optische Kontrolle, Röntgen, Funktionsprüfung — und wer baut den Adapter?
- Wie geht er mit Beschaffung um? Beschafft er selbst, und wer trägt das Risiko bei Nichtverfügbarkeit?
- Wie reagiert er auf Rückfragen? Die Antwortzeit im Angebotsstadium ist ein guter Hinweis auf die Antwortzeit im Betrieb.
- Prüft er den Entwurf? Ein Fertiger, der vor der ersten Fertigung Hinweise gibt, ist mehr wert als einer, der stillschweigend baut.
- Wie weit ist er entfernt? Nähe erleichtert den Anlauf erheblich, weil sich Probleme vor Ort klären lassen.
Der letzte Punkt verdient eine nüchterne Betrachtung. Eine Fertigung in der Ferne kann je Stück günstiger sein und macht den Anlauf schwieriger — längere Rückkopplung, Zeitverschiebung, teurere Reisen, längere Transportzeiten für Muster. Eine verbreitete und sinnvolle Anordnung ist, den Anlauf in der Nähe zu machen und für die Serie zu verlagern, wenn der Entwurf steht.
Zum sechsten Punkt: Die Durchsicht des Entwurfs durch den Fertiger ist eine der wertvollsten kostenlosen Leistungen überhaupt. Er wird Dinge nennen, die ihm Mühe machen — zu enge Abstände, ungünstige Bauformen, eine Nutzenanordnung, die Verschnitt erzeugt. Diese Hinweise sind vor der Festlegung umsonst und danach teuer.
Der Anlauf, und warum die ersten Monate die schwersten sind
Die Zeit zwischen der Freigabe und einer eingespielten Fertigung ist regelmäßig die unangenehmste des ganzen Vorhabens — und das hat Gründe, die sich vorhersehen lassen.
- Die Ausbeute ist am Anfang niedriger. Das Personal kennt das Produkt noch nicht, die Prüfung ist noch nicht eingespielt, und Kinderkrankheiten zeigen sich.
- Die Prüfung findet Dinge, die niemand erwartet hat. Ein Teil davon sind echte Fehler, ein Teil sind zu eng gesetzte Grenzwerte.
- Die Bauteilversorgung ist angespannt, weil die Bestellungen erst anlaufen und die Lieferzeiten länger sind als die Planung.
- Änderungen kommen zusammen. Was in den Stufen übrig blieb, muss jetzt eingearbeitet werden.
- Der Vertrieb wartet. Der Druck auf die Fertigung steigt genau dann, wenn sie am wenigsten eingespielt ist.
Was dagegen hilft, ist weniger Technik als Planung: eine Anlaufkurve, die mit kleinen Losen beginnt und sich steigert; eine Reserve im Zeitplan für die erste Nacharbeitswelle; und eine ausdrückliche Vereinbarung, wer in dieser Phase erreichbar ist, wenn der Fertiger anruft.
Ein Hinweis, der sich bewährt hat: In den ersten Wochen lohnt es sich, dass jemand aus der Entwicklung regelmäßig beim Fertiger ist. Was sich dort in einer Stunde klären lässt, dauert über Nachrichten Tage — und die Beobachtungen, die man dabei macht, sind mit keiner Rückmeldung zu ersetzen.
Bauteile und Versorgung
Die Beschaffung ist in den letzten Jahren vom Nebenschauplatz zum häufigsten Grund für Verzögerungen geworden.
- Lieferzeiten früh prüfen, und zwar für jede Position, nicht nur für die auffälligen.
- Die kritischen Positionen benennen — lange Lieferzeit, ein einziger Hersteller, hohe Mindestmenge.
- Zweitquellen im Entwurf zulassen, wo es technisch möglich ist.
- Für den Anlauf bevorraten, zumindest für die kritischen Positionen.
- Die Beschaffung früh anstoßen, parallel zur letzten Entwurfsstufe statt danach.
- Klären, wer beschafft und wer das Risiko trägt, wenn ein Bauteil nicht kommt.
Der fünfte Punkt ist der wirksamste und wird aus einem verständlichen Grund gescheut: Bauteile zu bestellen, bevor der Entwurf endgültig steht, bedeutet, möglicherweise auf ihnen sitzenzubleiben. Die Abwägung lohnt sich dennoch — für Positionen, die sich mit Sicherheit nicht mehr ändern und die lange Lieferzeiten haben, ist eine frühe Bestellung fast immer günstiger als die Verzögerung, die sonst entsteht.
Firmware, die mit dem Serienanlauf nicht aufhört
Ein Missverständnis, das Zeitpläne regelmäßig sprengt: Die Softwarearbeit ist nicht beendet, wenn die ersten Baugruppen gebaut werden.
Was in dieser Phase noch anfällt:
- Die Prüfsoftware für den Adapter — ein eigenes Erzeugnis mit eigener Pflege.
- Die Prüfbetriebsart im Gerät, einschließlich der Betriebsarten, die für die Zulassungsprüfung gebraucht werden.
- Der Abgleichvorgang, wo Kalibrierwerte in der Fertigung ermittelt und gespeichert werden.
- Korrekturen aus den Stufen, die sich aus dem tatsächlichen Verhalten ergeben haben.
- Der Umgang mit mehreren Hardwarefassungen, weil im Feld mehrere unterwegs sein werden.
- Der Aktualisierungsweg, der vor der Auslieferung stehen muss.
Diese Arbeit wird in Zeitplänen regelmäßig übersehen, weil sie keiner Entwurfsstufe zugeordnet ist. Sie fällt an, und sie fällt genau dann an, wenn alle anderen auch beschäftigt sind. Die Einzelheiten dazu behandeln wir unter Embedded-Firmware, die im Feld besteht und Gerätesicherheit und Aktualisierung über die Luft.
Zwei Fehlerbilder, die erst in der Menge auftreten
Es gibt eine Klasse von Problemen, die bei zehn Geräten mit Sicherheit nicht auffällt und bei tausend mit Sicherheit auftritt. Sie zu kennen hilft, die Zwischenstufen richtig zu nutzen.
Das erste ist die Streuung. Jedes Bauteil hat ein Toleranzfeld, und bei zehn Geräten liegen alle Exemplare irgendwo in der Mitte. Bei tausend treffen sich irgendwann die Ränder — ein Bauteil am oberen Rand neben einem am unteren —, und wenn der Entwurf dafür keinen Abstand lässt, fällt genau dieses Gerät aus. Solche Ausfälle wirken zufällig und sind es nicht; sie folgen der Statistik.
Was dagegen hilft, ist eine Betrachtung der ungünstigsten Kombination schon im Entwurf — und, wo das rechnerisch schwierig wird, eine bewusste Prüfung mit absichtlich an den Rand gelegten Bauteilen in der Vorserie.
Das zweite ist der seltene Handhabungsfehler. Ein Steckverbinder, der sich in einer von fünfzig Fällen schief stecken lässt; eine Schraube, die gelegentlich das Gewinde verfehlt; ein Bauteil, das in einer bestimmten Lage im Automaten hängenbleibt. Bei zehn Geräten tritt das nie auf, bei tausend zwanzigmal.
Diese Fehler sind deshalb tückisch, weil sie nicht reproduzierbar erscheinen und deshalb gern als Einzelfall abgetan werden. Was sie sichtbar macht, ist die Aufschlüsselung der Ausbeute nach Fehlerbild — denn zwanzigmal derselbe Einzelfall ist kein Einzelfall.
Beide Klassen haben dieselbe Folgerung für die Planung: Die Zwischenstufen sind nicht dafür da, zu bestätigen, dass das Gerät funktioniert — das weiß man vom Prototyp. Sie sind dafür da, die Fälle zu finden, in denen es nicht funktioniert, und dafür brauchen sie genügend Stückzahl, um sie auftreten zu lassen.
Die Ausbeute
Die Erstdurchlaufquote — der Anteil der Geräte, die alle Prüfungen beim ersten Durchlauf bestehen — ist die wichtigste Kennzahl des Anlaufs, weil sie unmittelbar Geld ist.
Was sie bedeutet, wird an Zahlen deutlich: Bei fünfundneunzig Prozent und zehntausend Geräten gehen fünfhundert durch die Nacharbeit. Jedes davon kostet Suchzeit, Arbeitszeit, Durchlaufzeit — und ein Teil davon fällt später im Feld auf, weil nachgearbeitete Baugruppen häufiger auffällig werden als andere.
Wichtiger als der Wert selbst ist die Aufschlüsselung: Welche Prüfung schlägt an, bei welchem Fehlerbild, und wie oft? Ohne diese Aufschlüsselung lässt sich nichts verbessern; mit ihr zeigt sich in aller Regel, dass wenige Ursachen den überwiegenden Teil ausmachen.
Ein Ausbeuteproblem eingrenzen
- Nach Fehlerart aufschlüsseln. Fast immer entfällt der größte Teil auf zwei oder drei Ursachen.
- Prüfen, ob es der Prüfadapter ist. Zwei Referenzbaugruppen täglich durchlaufen lassen — ein wandernder Messwert dort ist ein Hinweis auf den Adapter, nicht auf das Produkt.
- Prüfen, ob die Grenzwerte stimmen. Ein zu eng gesetzter Grenzwert erzeugt Ausschuss ohne Fehler.
- Nach Charge und Arbeitsplatz auswerten. Tritt es bei einer Bauteilcharge auf, bei einer Schicht, an einem bestimmten Platz?
- Die Baugruppe ansehen, nicht nur die Zahlen — eine Sichtprüfung der durchgefallenen Stücke zeigt häufig unmittelbar, woran es liegt.
- Erst dann den Entwurf in Frage stellen.
Die Punkte zwei und drei lösen einen überraschend großen Teil der Fälle. Ein Ausbeuteproblem, das mit einer Änderung am Prüfablauf verschwindet, war nie ein Produktproblem — und diese Prüfung dauert einen halben Tag, während eine Entwurfsänderung Wochen kostet.
Die Übergabe an die Fertigung
Zwischen „die Entwicklung ist fertig“ und „die Fertigung läuft“ liegt eine Übergabe, die regelmäßig als Formalie behandelt wird und es nicht ist.
Was dabei tatsächlich übergeben wird, ist nicht nur ein Satz Dateien, sondern die Verantwortung — und damit das Wissen, das nötig ist, um sie zu tragen.
- Die vollständigen Unterlagen in einem benannten Stand, versioniert, mit einer Liste dessen, was dazugehört.
- Eine Einweisung, bei der jemand aus der Entwicklung den Zusammenbau und die Prüfung einmal gemeinsam mit der Fertigung durchgeht.
- Die Antworten auf die Fragen, die kommen werden: Was tun bei einem fehlenden Bauteil, bei einer durchgefallenen Baugruppe, bei einer Unklarheit in der Zeichnung?
- Eine benannte Ansprechperson für den Anlauf, mit Erreichbarkeit — und eine Vertretung.
- Ein Verfahren für Änderungen. Wer darf eine Änderung veranlassen, wer gibt sie frei, wie erfährt die Fertigung davon?
- Die Referenzmuster: ein als gut bekanntes Gerät und, wo möglich, ein als schlecht bekanntes.
Der dritte Punkt ist derjenige, der im Anlauf die meiste Zeit spart. Die Fragen, die eine Fertigung stellt, sind in erstaunlichem Maße vorhersehbar — und sie vorab zu beantworten, in einer Seite neben der Montageanleitung, erspart in den ersten Wochen zahlreiche Unterbrechungen auf beiden Seiten.
Zum fünften Punkt eine Erfahrung, die sich wiederholt: Während des Anlaufs entstehen Änderungen schneller, als ein formaler Ablauf sie verarbeiten kann — ein anderes Anzugsmoment, ein zusätzlicher Prüfschritt, ein geänderter Handgriff. Wenn es dafür kein leichtgewichtiges Verfahren gibt, entstehen sie trotzdem, nur undokumentiert. Besser ist ein einfacher Weg, der sie aufnimmt: eine Notiz, eine Freigabe, eine Aufnahme in die Unterlage beim nächsten Stand.
Nachweisen, dass es hält
Parallel zu den Fertigungsstufen laufen die Nachweise, dass das Gerät seine Einsatzbedingungen übersteht. Sie brauchen Vorlauf und Musterteile, und sie gehören eingeplant statt nachgeholt.
- Temperatur. Dauerlauf an den Grenzen des vorgesehenen Bereichs, und Wechsel zwischen ihnen — Letzteres findet, was ein Dauerlauf nicht findet.
- Feuchte, insbesondere in Verbindung mit Temperaturwechseln, weil dabei Kondenswasser entsteht.
- Vibration und Stoß, nach den Bedingungen des Einsatzorts und des Transports.
- Schutzart, wo eine angegeben wird — und zusätzlich die tatsächlichen Belastungen, die die Prüfung nicht abbildet.
- Lebensdauer beweglicher Teile: Steckverbinder, Tasten, Deckel, alles was geöffnet wird.
- Transportprüfung der verpackten Ware, die regelmäßig vergessen wird und regelmäßig etwas findet.
Die letzte Zeile verdient einen Hinweis, weil sie so unspektakulär ist: Ein Gerät, das alle Prüfungen besteht und beim Versand beschädigt ankommt, hat ein Problem, das niemand in der Entwicklung gesucht hat. Eine Fallprüfung der verpackten Ware kostet wenig und findet erstaunlich häufig etwas.
Zur Planung: Diese Nachweise brauchen Musterteile, die den endgültigen Stand haben — und sie dauern. Ein Temperaturwechselversuch über mehrere hundert Zyklen läuft Wochen. Wer sie erst nach der Entwurfsabsicherung beginnt, verschiebt die Serienfreigabe um genau diese Zeit.
Die erste Auslieferung und was danach kommt
Mit der ersten ausgelieferten Charge beginnt der Teil, der am schlechtesten geplant wird: der Rücklauf aus dem Feld.
Was in den ersten Monaten eingerichtet sein sollte:
- Ein Weg, auf dem Rückmeldungen ankommen. Händler, Servicepartner, Endkunden — und jemand, der sie liest.
- Eine Aufnahme der Rückläufer nach Fehlerbild, nicht nur nach Zahl. Die Zahl sagt wenig; die Verteilung sagt alles.
- Die Untersuchung der ersten Rückläufer durch die Entwicklung, nicht durch den Service. Die ersten zwanzig sind die wertvollsten, weil sie zeigen, was im Feld tatsächlich geschieht.
- Die Zuordnung zum Fertigungslos, um einen Chargenfehler von einem Entwurfsfehler zu unterscheiden.
- Eine Rückmeldung an die Fertigung, was tatsächlich ausfällt — damit die Prüfung angepasst werden kann.
- Eine Frist, nach der bewertet wird. Nach drei und nach sechs Monaten gehört die Verteilung angesehen und eine Entscheidung getroffen.
Der dritte Punkt ist derjenige, der am meisten einbringt und am häufigsten unterbleibt, weil die Entwicklung zu diesem Zeitpunkt längst am nächsten Produkt arbeitet. Ein Rückläufer, den jemand aufschraubt, der den Entwurf kennt, beantwortet in zwanzig Minuten Fragen, die sonst über Monate offenbleiben — und er findet regelmäßig etwas, das in keiner Prüfung aufgefallen wäre.
Der vorletzte Punkt schließt den Kreis zum Anlauf. Wenn im Feld ein Fehlerbild auftritt, das die Fertigungsprüfung nicht findet, ist das eine Lücke in der Prüfung — und sie zu schließen ist billiger als jede weitere Charge mit demselben Risiko. Diese Rückkopplung einzurichten dauert eine Stunde und wirkt über die gesamte Produktlebensdauer.
Rückverfolgbarkeit
Die Frage, welches Gerät welche Bauteile aus welcher Charge enthält, wirkt bürokratisch — bis zu dem Tag, an dem eine Bauteilcharge auffällig wird.
Ohne Rückverfolgbarkeit betrifft ein solcher Fall die gesamte Produktion; mit ihr betrifft er die Geräte aus einem Zeitraum. Der Unterschied ist bei einem Rückruf erheblich.
Was dafür nötig ist:
- Eine eindeutige Kennzeichnung je Gerät, lesbar und maschinell erfassbar.
- Die Zuordnung zu Fertigungslos und Datum.
- Die Chargen der kritischen Bauteile je Los — nicht aller Bauteile, aber der kritischen.
- Die Prüfergebnisse je Gerät, aufbewahrt.
- Der Firmwarestand, mit dem ausgeliefert wurde.
- Die Hardwarefassung.
Der Aufwand dafür ist überschaubar, wenn er beim Anlauf eingerichtet wird — und erheblich, wenn er nachträglich eingeführt werden soll. Für Produkte, bei denen ein Rückruf denkbar ist, ist er nicht verhandelbar; für die übrigen eine Abwägung, die man bewusst treffen sollte.
Der Zeitplan, ehrlich betrachtet
Was tatsächlich Zeit kostet, verteilt sich anders, als Projektpläne es üblicherweise darstellen.
| Posten | Größenordnung | Lässt sich verkürzen durch |
|---|---|---|
| Vorserie bauen und auswerten | Wochen | Vorbereitung; die Auswertung selbst nicht |
| Werkzeugbau für Gehäuseteile | Monate | Frühen Beginn; kaum durch Geld |
| Bauteilbeschaffung | Wochen bis Monate | Frühe Bestellung, Bevorratung |
| Prüfadapter bauen | Wochen | Parallelen Beginn zur Entwurfsabsicherung |
| Zulassungsprüfungen | Monate einschließlich Vorlauf | Frühe Terminbuchung, Vorprüfung |
| Umweltnachweise | Wochen bis Monate | Parallelen Beginn; die Dauer selbst nicht |
| Entwurfsabsicherung | Wochen | Wenig |
| Anlauf bis zur eingespielten Fertigung | Wochen bis Monate | Erfahrung des Fertigers, Nähe |
Die dritte Spalte enthält die eigentliche Erkenntnis: Der überwiegende Teil dieser Posten lässt sich nicht beschleunigen, sondern nur vorziehen. Ein Zeitplan, der sie nacheinander anordnet, dauert die Summe; einer, der sie parallel führt, dauert das Maximum — und das ist der Unterschied zwischen zwölf und sechs Monaten.
Was dem entgegensteht, ist das Risiko: Parallel zu arbeiten bedeutet, Werkzeuge zu bestellen und Bauteile zu beschaffen, bevor der Entwurf endgültig steht. Diese Abwägung gehört bewusst getroffen, je Posten — und für die Posten mit langer Dauer und geringer Änderungswahrscheinlichkeit fällt sie fast immer zugunsten des frühen Beginns aus.
Ein durchgespielter Fall
Ein Messgerät für die Gebäudetechnik, vorgesehene Jahresmenge dreitausend Stück, mit einem funktionierenden Prototyp und dem Wunsch, in sechs Monaten zu liefern.
Die Planung ergab, dass sechs Monate bei nacheinander angeordneten Schritten nicht erreichbar sind — allein Werkzeugbau und Zulassung hätten zusammen länger gedauert. Parallel geführt wurde es knapp möglich, und zwar mit drei Entscheidungen.
Erstens wurde das Gehäuse für die ersten beiden Stufen aus gefrästen Teilen gebaut, teurer je Stück, aber ohne Werkzeugvorlauf — und das Werkzeug erst bestellt, als die Form nach der Vorserie feststand.
Zweitens wurde der Prüftermin im Labor gebucht, bevor es etwas zu prüfen gab, mit einem Wiederholungstermin vier Wochen später. Der erste Termin wurde knapp bestanden; der zweite wurde abgesagt.
Drittens wurden die Bauteile mit Lieferzeiten über zwölf Wochen bestellt, sobald die Vorserie gezeigt hatte, dass sie bleiben.
Was dennoch Zeit kostete und nicht eingeplant war: Die Erstdurchlaufquote lag im ersten Serienlos bei achtundsiebzig Prozent. Die Aufschlüsselung zeigte, dass zwei Drittel der Fälle auf einen einzigen Steckverbinder entfielen, der sich in einer von vier Lagen unvollständig stecken ließ — ein mechanisches Problem, das in der Vorserie nicht aufgefallen war, weil dort jemand anders gesteckt hatte. Eine Änderung an der Montagevorrichtung löste es.
Dieser Fall ist deshalb lehrreich, weil er das übliche Muster zeigt: Die technischen Risiken, auf die sich die Planung konzentriert, treten selten ein. Was eintritt, sind Dinge, die bei kleinen Stückzahlen nicht auffallen — und genau dafür sind die Zwischenstufen da.
Wann man besser überarbeitet
Gelegentlich zeigt sich während des Anlaufs, dass der Entwurf nicht trägt. Diese Erkenntnis ist unangenehm und früher billiger als später.
Anzeichen, die dafür sprechen:
- Die Ausbeute bleibt niedrig, obwohl Prüfung und Adapter geprüft wurden.
- Der Zusammenbau braucht Geschick. Was eine geübte Person schafft und eine andere nicht, ist in der Serie ein Problem.
- Die Nacharbeit ist Teil des Ablaufs geworden statt eine Ausnahme.
- Die Streuung zwischen Exemplaren ist zu groß, sodass jedes abgeglichen werden muss.
- Jede Bauteilcharge verhält sich anders. Das deutet auf einen Entwurf hin, der zu nah an einer Grenze arbeitet.
- Die Kinderkrankheiten hören nicht auf. Nach einigen Losen sollte die Zahl neuer Fehlerbilder abnehmen.
Die vierte und die fünfte Zeile haben dieselbe Ursache: ein Entwurf ohne ausreichenden Abstand zu den Grenzen. Solche Entwürfe lassen sich mit Aufwand durch die Serie bringen — und dieser Aufwand fällt dauerhaft an, bei jedem Los, über die gesamte Produktlebensdauer. Eine Überarbeitung, die Abstand schafft, ist dann fast immer die günstigere Entscheidung.
Kleines Glossar
| Begriff | Was gemeint ist |
|---|---|
| Vorserie | Fertigungsstufe im zweistelligen Bereich; prüft den Entwurf |
| Entwurfsabsicherung | Stufe, die zeigt, ob sich wiederholbar fertigen lässt |
| Prozessabsicherung | Echter Serienlauf bei voller Rate |
| Erstdurchlaufquote | Anteil der Geräte, die alle Prüfungen beim ersten Mal bestehen |
| Prüfadapter | Vorrichtung, die eine Baugruppe kontaktiert und den Prüfablauf durchführt |
| Anlauf | Die Zeit von der Freigabe bis zur eingespielten Fertigung |
| Rückverfolgbarkeit | Zuordnung von Gerät zu Los, Chargen und Prüfergebnissen |
| Erstmusterprüfung | Dokumentierte Prüfung der ersten Lieferung gegen die Vorgaben |
Was typischerweise schiefgeht
- Vom Prototyp unmittelbar in die Serie. Der häufigste und teuerste Fehler.
- Nicht festlegen, was jede Stufe zeigen muss. Dann zeigt sie nichts.
- Die Mechanik zu spät festlegen. Werkzeuge haben Monate Vorlauf.
- Prüfbarkeit nicht einplanen. Ohne Prüfpunkte keine automatische Prüfung.
- Die Firmwarearbeit beim Serienanlauf für beendet halten. Sie fällt dann ungeplant an.
- Den Fertiger erst mit der Bestellung einbeziehen. Seine Hinweise kommen dann zu spät.
- Die Ausbeute nicht nach Fehlerart aufschlüsseln. Ohne das lässt sich nichts verbessern.
- Schritte nacheinander planen statt parallel. Verdoppelt die Dauer ohne Not.
Wenn Sie eines mitnehmen
Ein Prototyp beweist, dass die Idee trägt. Über die Fertigbarkeit beweist er fast nichts — und genau diese Lücke schließen die Zwischenstufen, jede mit einer eigenen Frage und einer eigenen Festlegung.
Wer sie überspringt, spart keine Zeit, sondern verschiebt die Entdeckung dorthin, wo sie ein Vielfaches kostet. Und wer sie parallel zu Werkzeugbau, Beschaffung und Zulassung führt statt nacheinander, halbiert den Zeitraum ohne zusätzliches Risiko an den Stellen, an denen es zählt. Die Entwurfsseite dazu behandeln wir unter Leiterplattenentwurf in der Praxis.
Wie wir dabei unterstützen
Wir planen die Stufen und legen je Stufe fest, was sie zeigen muss, begleiten die Bauten und werten sie aus. Wir entwerfen die Prüfung und den Adapter, stellen die Fertigungsunterlagen vollständig zusammen — einschließlich der Punkte, die üblicherweise fehlen — und arbeiten die Hinweise des Fertigers ab.
Bei Ausbeuteproblemen grenzen wir die Ursache in der oben beschriebenen Reihenfolge ein, und wir sagen es, wenn eine Überarbeitung günstiger ist als der Versuch, einen zu knapp ausgelegten Entwurf dauerhaft durch die Serie zu bringen.
Weiterführend: Leiterplattenentwurf in der Praxis, Produktkosten senken, CE, UKCA und FCC und Embedded-Firmware, die im Feld besteht. Die englischsprachige Fassung finden Sie unter From prototype to volume.
Häufige Fragen
Was Auftraggeber vorab fragen
Wie lange dauert der Weg vom Prototyp zur Serie?
Bei einem Gerät mittlerer Schwierigkeit sind sechs bis zwölf Monate ein realistischer Rahmen, wenn der Prototyp funktioniert und keine größeren Entwurfsänderungen nötig werden. Der größere Teil davon ist Wartezeit und nicht Arbeit: Lieferzeiten für Bauteile, Werkzeugbau, Prüftermine im Labor, der Bau und die Auswertung jeder Zwischenstufe. Deshalb lässt sich der Zeitraum durch mehr Personal kaum verkürzen — wohl aber dadurch, dass Beschaffung, Werkzeugbau und Zulassung parallel statt nacheinander laufen.
Können wir die Zwischenstufen überspringen?
Technisch ja, wirtschaftlich fast nie. Jede Stufe beantwortet eine Frage, die sonst später beantwortet wird — und später heißt an einer Stelle, an der eine Änderung ein Vielfaches kostet. Der Sprung vom Prototyp zur Serienbestellung ist der häufigste und teuerste Fehler in diesem Bereich, weil ein Prototyp die Idee beweist und über die Fertigbarkeit fast nichts aussagt. Was sich sinnvoll zusammenlegen lässt, sind bei kleinen Stückzahlen die beiden mittleren Stufen; der Prototyp und ein echter Serienlauf bleiben getrennt.
Was ist die Erstdurchlaufquote und warum zählt sie?
Sie ist der Anteil der Geräte, die alle Prüfungen beim ersten Durchlauf bestehen, ohne Nacharbeit. Sie zählt, weil die Differenz zu hundert Prozent unmittelbar Geld ist: Arbeitszeit für die Fehlersuche, Nacharbeit, Durchlaufzeit, und ein Teil der nachgearbeiteten Geräte fällt später im Feld auf. Eine Quote von fünfundneunzig Prozent klingt gut und bedeutet bei zehntausend Geräten fünfhundert, die durch die Hand gehen. Sie zu messen und nach Fehlerart aufzuschlüsseln ist die Grundlage jeder Verbesserung.
Brauchen wir einen Prüfadapter?
Ab einigen hundert Geräten im Jahr fast immer. Ohne ihn wird von Hand geprüft — langsam, unvollständig und je nach Person unterschiedlich. Ein Adapter kontaktiert die Baugruppe an festgelegten Punkten, speist Prüfsignale ein, misst die Antworten, spielt die Firmware auf und schreibt das Ergebnis mit. Was er kostet, hängt an der Zahl der Kontaktpunkte und an der Mechanik; was er einspart, ist Prüfzeit je Gerät mal Stückzahl, dazu die Fehler, die eine Handprüfung nicht findet.
Wem gehört der Prüfadapter?
Eine Frage, die vor dem Bau geklärt gehört und es selten wird. Wird er vom Fertiger gebaut und bezahlt, gehört er in aller Regel ihm — und ein Fertigerwechsel bedeutet dann einen neuen Adapter samt Anlaufzeit. Wird er von Ihnen bezahlt, gehört er Ihnen, und Sie können ihn mitnehmen. Die zweite Variante kostet mehr und ist bei Produkten mit längerer Laufzeit meist die richtige. Dazu gehört, dass auch die Prüfsoftware und ihre Quellen bei Ihnen liegen.
Welche Unterlagen braucht ein Fertiger tatsächlich?
Mehr als die Daten für die Leiterplatte. Dazu gehören die Bestückungsdaten mit Positionen und Drehlagen, die Stückliste mit eindeutigen Bestellnummern und einer Angabe zur Austauschbarkeit, Fertigungs- und Bestückungszeichnungen, die Montageanleitung für alles Mechanische, die Prüfvorschrift mit Grenzwerten, das Vorgehen bei Fehlern, die Verpackungsvorschrift und die Kennzeichnung. Was am häufigsten fehlt, ist nicht eine Datei, sondern die Angabe, was zu tun ist, wenn etwas nicht wie beschrieben ist.
Wann sollten wir einen Fertiger einbeziehen?
Deutlich früher, als die meisten es tun — spätestens vor der Entwurfsabsicherung, besser schon während der Entwicklung. Ein Fertiger, der den Entwurf vor der Festlegung sieht, benennt die Punkte, die ihm Mühe machen werden, und das sind in aller Regel Punkte, die sich zu diesem Zeitpunkt noch kostenlos ändern lassen. Wer ihn erst mit der Serienbestellung einbezieht, bekommt dieselben Hinweise zu einem Zeitpunkt, an dem jede Änderung eine neue Fassung bedeutet.
Was übernehmen Sie dabei?
Wir planen die Stufen und legen je Stufe fest, was sie zeigen muss, begleiten die Bauten und werten sie aus, entwerfen die Prüfung und den Adapter, stellen die Fertigungsunterlagen zusammen und arbeiten die Punkte ab, die der Fertiger meldet. Bei Ausbeuteproblemen grenzen wir die Ursache ein — meist liegt sie im Entwurf oder in der Prüfung und nicht in der Fertigung. Und wir sagen, wenn eine Überarbeitung günstiger ist als der Versuch, einen schwierigen Entwurf durch die Serie zu bringen.
Wo steht Ihr Produkt?
Beschreiben Sie kurz, in welchem Zustand der Entwurf ist, welche Stückzahl vorgesehen ist und bis wann geliefert werden soll. Daraus ergibt sich, welche Stufen nötig sind und was parallel laufen kann.