OEE und Energiemonitoring: wo die Produktionszeit bleibt
Die Definitionen bestimmen die Zahl, nicht die Anlage. Die sechs Verlustarten, warum Kurzstillstände der größte unsichtbare Verlust sind und weshalb Energie je Stück die Kennzahl ist, die etwas verändert.
Kurz gefasst
- Die Definitionen bestimmen die Zahl, nicht die Anlage. Was als geplante Zeit gilt, verändert das Ergebnis ohne jede physische Veränderung.
- Kurzstillstände sind meist der größte unsichtbare Verlust und erscheinen in keiner Störungsliste.
- Energie je Stück ist die Kennzahl, die Verhalten verändert — Verbrauch allein ist nur eine Zahl.
- Der Stillstandsgrund ist das wertvollste und empfindlichste Feld im ganzen Datenbestand.
- Vergleichbar mit sich selbst schlägt vergleichbar mit anderen. Zwischenbetriebliche OEE-Vergleiche tragen wenig.
Warum die Definition wichtiger ist als die Messung
OEE — Gesamtanlageneffektivität — fasst Verfügbarkeit, Leistung und Qualität zu einer Zahl zusammen. Der Reiz liegt in dieser Verdichtung, und dort liegt auch die Schwierigkeit: Dieselbe Anlage kann je nach Festlegung 55 oder 82 Prozent erreichen, ohne dass sich physisch etwas ändert.
Das ist kein Mangel des Konzepts, sondern seine Eigenschaft. Eine Kennzahl, die geplante Stillstände herausrechnet, beschreibt die Zuverlässigkeit der Anlage. Eine, die sie einrechnet, beschreibt die Nutzung der verfügbaren Zeit. Beide Aussagen sind legitim und beantworten verschiedene Fragen.
Woran Vorhaben scheitern, ist nicht die Wahl der falschen Definition, sondern das Fehlen einer festgeschriebenen. Wenn Fertigung und Controlling verschieden rechnen, erscheinen beide Zahlen in derselben Besprechung, jemand bemerkt die Differenz, und die anschließende Diskussion entwertet beide. Diese Festlegung gehört daher an den Anfang und nicht ans Ende.
Die Fragen, die vorab zu klären sind
Diese tauchen in jedem Projekt auf, und jede einzelne verändert die Zahl:
- Zählt ein geplanter Rüstvorgang gegen die Verfügbarkeit?
- Ist eine mit reduzierter Geschwindigkeit laufende Anlage verfügbar?
- Zählt Nacharbeit als Produktion? Und zählt ein nachgearbeitetes Gutteil in der Qualitätsquote?
- Wann beginnt eine Schicht — um 6:00 oder mit dem ersten Teil? Und was geschieht mit einem Auftrag über die Schichtgrenze?
- Ab welcher Dauer gilt ein Halt als Stillstand und nicht als Teil des normalen Takts?
- Was ist die Sollzykluszeit — die theoretische, die bestätigte oder die beste jemals erreichte? Diese Wahl bestimmt die Leistungskennzahl vollständig.
- Zählen Einricht- und Prüfteile als Produktion?
Die vorletzte Frage verdient Aufmerksamkeit, weil sie am häufigsten unbeachtet bleibt und am stärksten wirkt. Wird die theoretische Zykluszeit des Herstellers als Bezug genommen, ist die Leistungskennzahl dauerhaft niedrig und niemand glaubt ihr. Wird die beste je erreichte genommen, ist sie optimistisch und verdeckt echte Verluste. Die bestätigte, unter realen Bedingungen erreichbare Zykluszeit ist meist die brauchbare Wahl — und sie muss je Produkt festgelegt werden, weil Produktwechsel einen erheblichen Teil der Streuung erklären.
Was die Zahl nicht beantwortet
Eine verdichtete Kennzahl hat den Vorteil der Verdichtung und deren Nachteil. Es lohnt sich, die Grenzen zu kennen, bevor auf ihrer Grundlage entschieden wird.
- Sie sagt nicht, ob die richtige Anlage ausgelastet ist. Eine Maschine, die an einem Engpass vorbeiproduziert, kann eine ausgezeichnete OEE erreichen, während Bestand aufgebaut wird, den niemand braucht. Eine hohe Kennzahl an einer nicht kritischen Anlage ist kein Erfolg.
- Sie sagt nichts über die Auftragslage. Eine niedrige Verfügbarkeit, weil keine Aufträge vorliegen, ist ein Vertriebsthema und kein Fertigungsthema — und genau deshalb ist die Festlegung, was als geplante Zeit gilt, so folgenreich.
- Sie gewichtet die drei Faktoren gleich. Ein Prozentpunkt Qualität kann wirtschaftlich erheblich mehr wiegen als einer bei der Verfügbarkeit, besonders bei hohem Materialwert. Die verdichtete Zahl verdeckt das.
- Sie ist an einer Anlage gemessen, nicht an der Linie. Eine Kette von Anlagen mit je 90 Prozent ergibt für die Linie deutlich weniger, und die Verluste an den Übergängen erscheinen in keiner Einzelkennzahl.
- Sie sagt nichts über die Ursache. Dafür sind die Stillstandsgründe da, und sie sind der eigentliche Gegenstand der Verbesserung.
Daraus folgt kein Argument gegen die Kennzahl, sondern eines für ihre Einordnung: Sie ist ein Einstieg in ein Gespräch, nicht dessen Ergebnis. Der Nutzen entsteht in der Pareto-Liste darunter, nicht in der Zahl darüber.
Die Linie statt der einzelnen Maschine
Wo Anlagen verkettet sind, ist die Kennzahl der einzelnen Maschine begrenzt aussagekräftig, und zwei Betrachtungen ergänzen sie sinnvoll.
Die Engpassanlage bestimmt die Ausbringung der gesamten Linie. Ihre Verluste sind Verluste der Linie; Verluste an einer nicht kritischen Anlage sind es nur dann, wenn sie den Engpass aushungern oder blockieren. Eine Verbesserung an der falschen Stelle kostet Geld und verändert die Ausbringung nicht — weshalb es sich lohnt, den Engpass zu messen statt ihn zu vermuten.
Die Übergänge zwischen Anlagen erzeugen eigene Verluste: Blockieren, wenn die nachfolgende Anlage steht, und Aushungern, wenn die vorhergehende steht. Beide erscheinen an der betroffenen Maschine als Stillstand, ohne dass an ihr etwas falsch wäre. Sie als eigene Stillstandsgründe zu führen ist eine kleine Festlegung mit großer Wirkung, weil sie verhindert, dass an der falschen Anlage nach Ursachen gesucht wird.
Die sechs großen Verlustarten
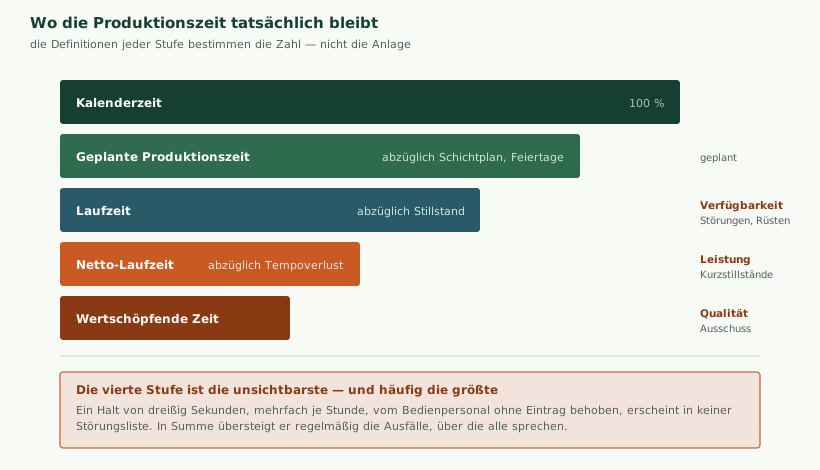
Hinter den drei Faktoren stehen üblicherweise sechs Verlustarten. Sie zu unterscheiden lohnt sich, weil die Gegenmaßnahmen völlig verschieden sind.
| Verlust | Gehört zu | Sichtbarkeit heute | Übliche Gegenmaßnahme |
|---|---|---|---|
| Anlagenausfall | Verfügbarkeit | Hoch — jeder spricht darüber | Instandhaltung, Zustandsüberwachung |
| Rüsten und Einrichten | Verfügbarkeit | Mittel — meist erfasst | Rüstzeitoptimierung, Vorbereitung |
| Kurzstillstände | Leistung | Sehr gering — ohne Eintrag behoben | Ursachen beseitigen; zuerst überhaupt messen |
| Reduzierte Geschwindigkeit | Leistung | Gering — fällt nicht auf | Ursache klären: Material, Werkzeug, bewusste Drosselung |
| Anlaufausschuss | Qualität | Mittel | Einfahrprozess, Erstteilprüfung |
| Ausschuss im Betrieb | Qualität | Hoch — wird gezählt | Prozessstabilität, Prüfung |
Die Spalte zur Sichtbarkeit erklärt, warum Betriebe ihre Verluste regelmäßig falsch einschätzen: Die am besten sichtbaren Verluste bekommen die Aufmerksamkeit, und die unsichtbaren sind häufig die größeren. Ein Betrieb, der seit Jahren über zwei große Ausfälle im Quartal diskutiert, verliert womöglich mehr Zeit durch Kurzstillstände, die niemand je gezählt hat.
Die Sollzykluszeit je Produkt
Ein Detail, das über die Brauchbarkeit der Leistungskennzahl entscheidet und in vielen Einführungen übergangen wird: Die Bezugszykluszeit muss je Produkt hinterlegt sein, nicht je Maschine.
Wird ein einziger Wert je Anlage verwendet, schwankt die Leistungskennzahl mit dem Produktmix — und diese Schwankung sieht aus wie ein Fertigungsproblem, obwohl sie nur bedeutet, dass an diesem Tag ein aufwendigeres Teil gelaufen ist. Das ist die häufigste Ursache für Auswertungen, denen die Fertigung zu Recht widerspricht.
Die Pflege dieser Werte ist danach eine dauerhafte Aufgabe: Neue Produkte brauchen einen Wert, geänderte Werkzeuge oder Programme verändern ihn, und ein über Jahre nicht gepflegter Satz von Sollzeiten entwertet die Kennzahl langsam. Wer diese Zuständigkeit nicht benennt, hat nach zwei Jahren eine Leistungskennzahl, der niemand mehr traut — und meist ist die Ursache nicht die Messung, sondern eine veraltete Bezugsgröße.
Woher die Zahlen kommen
Bevor über Kennzahlen gesprochen wird, lohnt die Frage, woher die drei Eingangsgrößen überhaupt stammen sollen. In den meisten Betrieben gibt es mehrere Quellen, und sie unterscheiden sich in Aufwand und Verlässlichkeit erheblich.
| Quelle | Liefert | Aufwand | Zu beachten |
|---|---|---|---|
| Steuerung der Anlage | Zustand, Zähler, Taktzeit, Störcodes | Gering, sofern eine Schnittstelle existiert | Bedeutung der Register muss geklärt werden |
| Vorhandene Betriebsdatenerfassung | Auftragsbezug, Stückzahlen, teils Gründe | Sehr gering — bereits da | Doppelte Erfassung unbedingt vermeiden |
| Signale mitlesen | Zustand, Takt, Stückzahl | Gering, rückwirkungsfrei | Bedeutung des Signals bestätigen, nicht annehmen |
| Stromaufnahme | Zustand, Last, Takt, Leerlauf | Gering, ohne Eingriff | Zeigt Veränderung, nicht deren Ursache |
| Lichtschranke oder Näherungsschalter | Stückzahl, Taktzeit | Gering | Position muss dauerhaft reproduzierbar sein |
| Prüfstation oder Messmittel | Qualitätsergebnisse | Mittel | Ergebnis muss dem Teil zuordenbar sein |
| Eingabe durch das Bedienpersonal | Stillstandsgründe, Ausschussgründe | Gering technisch, hoch organisatorisch | Die empfindlichste Quelle im ganzen System |
Die zweite Zeile verdient besondere Beachtung. Ein erheblicher Teil der Projekte erfasst Größen ein zweites Mal, die in einer vorhandenen Betriebsdatenerfassung bereits liegen — mit dem Ergebnis zweier Datenbestände, die sich widersprechen werden. Vor jeder Festlegung zu prüfen, was bereits vorliegt, ist der Schritt, der am zuverlässigsten Aufwand spart.
Die letzte Zeile ist technisch die einfachste und organisatorisch die schwierigste, und sie entscheidet über den Wert der gesamten Auswertung.
Ein gemischter Maschinenpark
Kaum ein Betrieb hat einheitliche Steuerungstechnik, und das wirkt als Hindernis größer, als es ist. Praktisch gilt:
- Neuere Anlagen besitzen häufig eine Schnittstelle, die nur freigeschaltet und konfiguriert werden muss — bei manchen Steuerungen einen OPC-UA-Server, der vorhanden, aber nie eingerichtet wurde.
- Ältere Anlagen mit Steuerung sprechen meist ein einfaches Protokoll, für das ein Gateway einen Treiber mitbringt. Gelesen wird ausschließlich; an der Maschine ändert sich nichts.
- Anlagen ohne brauchbare Steuerung werden extern erfasst: Stromwandler am Schaltschrank für Zustand und Takt, dazu eine Lichtschranke, wo es eine eindeutige Bewegung je Teil gibt.
Die eigentliche Schwierigkeit eines gemischten Parks ist nicht technisch, sondern liegt darin zu vereinbaren, was eine gleichwertige Größe über vier Maschinengenerationen hinweg bedeutet — sodass eine Verfügbarkeit von einer Anlage aus den neunziger Jahren mit der einer im letzten Jahr beschafften vergleichbar ist. Das ist Abstimmungsarbeit. Die technischen Einzelheiten stehen in Bestandsmaschinen nachrüsten.
Womit anfangen
Die Reihenfolge entscheidet über den Erfolg deutlicher als jede Produktauswahl.
- Ein Problem benennen, das Geld kostet. Eine Linie, die unplanmäßig steht; ein Engpass, dessen tatsächliche Auslastung niemand kennt; ein Energieverbrauch, den niemand erklären kann. Nicht „wir brauchen OEE“.
- Bestand aufnehmen. Welche Anlagen, welche Schnittstellen, was wird bereits irgendwo erfasst. Ein bis zwei Wochen, die sich regelmäßig mehrfach auszahlen.
- Definitionen abstimmen mit Fertigung, Arbeitsvorbereitung und denjenigen, die die Zahlen später verwenden — und mit dem Betriebsrat.
- Zwei oder drei repräsentative Anlagen ausrüsten. Repräsentativ heißt aufschlussreich, nicht leicht zugänglich.
- Stillstandsgründe einführen, bevor die Auswertung breit ausgerollt wird. Wer später damit beginnt, verliert die Monate dazwischen.
- Parallel laufen lassen und Abweichungen erklären, mit festem Enddatum.
- Erst dann ausweiten, mit einheitlicher Benennung und aus einer Vorlage konfiguriert.
Die Schritte drei und sechs sind Kalenderzeit statt Arbeitsaufwand, und genau sie werden am häufigsten gekürzt. Beide bestehen darin, auf die Einigung von Menschen zu warten.
Ein Rechenbeispiel
Ein Zerspanungsbetrieb mit zwölf Bearbeitungszentren unterschiedlichen Alters. Die Geschäftsführung möchte wissen, wo die Produktionszeit bleibt, und vermutet Engpässe an zwei bestimmten Maschinen.
Ein sinnvoller Zuschnitt:
- Bestandsaufnahme zuerst. Häufig zeigt sich, dass mehrere der neueren Steuerungen bereits eine nutzbare Schnittstelle haben und dass die Instandhaltung mehr dokumentiert, als angenommen.
- Die acht neueren über ihre Steuerung auslesen, lesend, ohne Änderung am Steuerungsnetz.
- Die vier älteren extern erfassen über Stromwandler und, wo möglich, eine Lichtschranke.
- Auftragsbezug aus dem vorhandenen System, damit Taktzeitabweichungen überhaupt deutbar sind — ohne die Information, welches Teil gefertigt wurde, bleibt ein erheblicher Teil der Streuung unerklärt.
- Energie am Abgang mitmessen, weil es nahezu kostenlos hinzukommt und den Leerlaufanteil sichtbar macht.
- Stillstandsgründe über ein einfaches Eingabegerät an der Maschine.
- Vier Wochen parallel zur bisherigen Erfassung.
Bemerkenswert ist, wie wenig davon Technik ist. Der Aufwand liegt in der Bestandsaufnahme, der Abstimmung der Definitionen und der Einführung der Stillstandserfassung — Arbeit, die sich durch bessere Hardware nicht verkürzen lässt.
Ebenso bemerkenswert: Die Vermutung über die beiden Engpassmaschinen erweist sich in etwa der Hälfte solcher Projekte als falsch. Das ist kein Argument gegen die Vermutung, sondern das Argument für die Messung — und der Moment, in dem sich entscheidet, ob das Vorhaben Rückhalt findet. Entsprechend lohnt es sich, dieses erste Ergebnis gemeinsam anzusehen statt es zu verschicken.
Was die Zahlen kosten
Konkrete Beträge hängen vom Betrieb ab; die Verteilung ist gleichbleibend und liegt nicht dort, wo geplant wird.
| Position | Anteil | Anmerkung |
|---|---|---|
| Bestandsaufnahme | 10–15 % | Entfernt regelmäßig einen Teil des geplanten Umfangs |
| Erfassung an der Anlage | 20–30 % | Montage und Zugang überwiegen die Sensorik |
| Eingabegeräte für Stillstandsgründe | 10–15 % | Günstig und entscheidend für den Nutzen |
| Datenweg und Auswertung | 20–30 % | Der Weg dorthin, wo entschieden wird |
| Definitionen und Abgleich | 15–20 % | Kalenderzeit; hier wird Glaubwürdigkeit gewonnen |
| Laufende Betreuung | wiederkehrend | Gering, und ihr Fehlen lässt das System verfallen |
| Zeit derjenigen, die reagieren | wiederkehrend | Ohne sie entstehen Berichte statt Verbesserungen |
Auf der Nutzenseite lohnt sich, vier Posten getrennt zu betrachten: gefundene Kurzstillstände und Leerlauf, die heute in keiner Auswertung erscheinen; Energie außerhalb der Produktion; vermiedene ungeplante Stillstände, soweit die Historie zeigt, dass es Vorankündigung gab; und — der am häufigsten übersehene — eine vermiedene Fehlinvestition, wenn eine belastbar gemessene Auslastung zeigt, dass eine zusätzliche Maschine nicht nötig ist. Dieser letzte Posten übersteigt bei Zutreffen alle anderen zusammen und taucht in Wirtschaftlichkeitsrechnungen praktisch nie auf.
Vom Pilotversuch in die Fläche
Was beim Ausrollen auftritt, lässt sich vorwegnehmen:
- Einheitliche Definitionen und Benennungen. Zwei Bereiche, die dieselbe Kennzahl verschieden berechnen, lassen sich nicht vergleichen — und jemand wird es trotzdem tun.
- Konfiguration aus einer Vorlage. Bei drei Anlagen nebenbei erledigt, bei hundert ein eigenes Projekt.
- Meldungen bündeln. Eine bei fünf Anlagen angenehme Rate wird bei hundert unerträglich.
- Die Stillstandserfassung braucht dauerhafte Pflege. Gründe veralten, neue Fehlerbilder kommen hinzu, und eine Liste, die nicht mehr passt, wird umgangen.
- Eine zuständige Person. Der häufigste Grund, warum ein im ersten Jahr wertvolles System im dritten ignoriert wird.
Hinzu kommt ein Punkt, der beim Pilotversuch nie auffällt: die Erkennung ausgefallener Erfassung. Eine Anlage, deren Messung nicht mehr meldet, sieht in einer Auswertung aus wie eine Anlage, an der nichts geschieht. Ohne eine ausdrückliche Überwachung des Ausbleibens fällt das erst auf, wenn jemand eine leere Auswertung bemerkt — dann fehlen Wochen an Historie.
Behauptungen, die eine Rückfrage lohnen
- „85 Prozent OEE sind Weltklasse.“ Die Zahl stammt aus einem bestimmten Kontext und überträgt sich schlecht. Eine OEE ohne Angabe der zugrunde liegenden Definitionen ist keine vergleichbare Größe.
- „In wenigen Tagen einsatzbereit.“ Die Installation mag schnell gehen. Definitionen abzustimmen, eine belastbare Referenz zu bilden und Vertrauen in die Zahlen aufzubauen geht es nicht.
- „Steigert die OEE um 20 Prozentpunkte.“ Abgeleitet aus Betrieben, die zuvor nichts gemessen haben. Und eine Kennzahl lässt sich über ihre Definition verbessern, ohne dass sich etwas ändert.
- „KI erkennt die Verlustursachen automatisch.“ Sensoren erkennen, dass eine Anlage steht. Warum sie steht, weiß das Bedienpersonal — kein Verfahren ersetzt diese Angabe.
- „Vergleichen Sie sich mit der Branche.“ Zwischenbetriebliche OEE-Vergleiche tragen wegen unterschiedlicher Definitionen kaum. Der Vergleich mit sich selbst über die Zeit trägt.
Eine brauchbare Prüffrage an jeden Anbieter, uns eingeschlossen: Welche Definitionen setzt Ihre Berechnung voraus, und wie ändern wir sie? Kann das niemand beantworten, ist die Kennzahl nicht Ihre.
Der Stillstandsgrund
Sensoren erkennen zuverlässig, dass eine Anlage steht. Warum sie steht, weiß nur das Bedienpersonal. Diese Angabe ist der Unterschied zwischen einer Auswertung, aus der Maßnahmen folgen, und einer Statistik über Stillstandszeit.
Sie ist zugleich die einzige Information im gesamten Datenbestand, die von menschlicher Mitwirkung abhängt — und damit die fragilste. Was sich bewährt hat:
- Sehr wenige Gründe zur Auswahl. Acht bis zwölf, in der Sprache der Fertigung formuliert, nicht in der des Controllings. Lange Listen führen dazu, dass immer derselbe erste Eintrag gewählt wird.
- Erfassung in Sekunden. Ein Tastenfeld oder Touchgerät an der Maschine. Alles, was einen Rechnerzugang oder eine Anmeldung erfordert, wird umgangen.
- Nachträgliche Ergänzung erlauben. Wer eine Störung behebt, erfasst nicht gleichzeitig deren Grund. Eine Nacherfassung am Schichtende ist besser als eine erzwungene Eingabe im Moment des Problems.
- Rückmeldung geben. Führen die Eingaben sichtbar dazu, dass ein wiederkehrendes Problem behoben wird, steigt die Sorgfalt. Verschwinden sie in einem Bericht, den niemand kennt, sinkt sie binnen Wochen.
- Nicht zur Leistungsbewertung verwenden. Sobald der Eindruck entsteht, die Eingaben dienten der Beurteilung von Personen, wird die Datenqualität unbrauchbar — unabhängig davon, ob der Eindruck zutrifft.
Erfahrungsgemäß entscheidet dieser Punkt stärker über den Nutzen als jede technische Festlegung. Ein Betrieb mit einfacher Erfassung und sorgfältig gepflegten Gründen erfährt mehr über seine Fertigung als einer mit umfangreicher Messtechnik und leeren Begründungsfeldern.
Wie die Erfassung angenommen wird
Ein Messsystem verändert den Arbeitsalltag derjenigen, die an den Anlagen stehen, und wie das eingeführt wird, entscheidet über die Datenqualität mehr als jede technische Festlegung.
Der übliche Fehlstart sieht so aus: Ein System wird installiert, das Bedienpersonal wird gebeten, Stillstandsgründe einzugeben, und die Auswertung geht an die Leitung. Aus Sicht der Fertigung ist damit eine zusätzliche Aufgabe entstanden, deren Ergebnis anderswo betrachtet wird. Die Eingaben werden zunächst gewissenhaft gemacht, dann nachlässig, dann gar nicht mehr — und niemand kann sagen, wann der Umschlag war.
Was stattdessen funktioniert:
- Zuerst zeigen, was schon da ist. Bevor irgendeine Eingabe verlangt wird, die automatisch erfassten Zahlen an der Anlage sichtbar machen. Eine Anzeige, die zeigt, wie der Tag bisher lief, wird erfahrungsgemäß freiwillig beachtet.
- Die Gründe von denen definieren lassen, die sie eingeben. Eine Liste, die in der Sprache der Fertigung formuliert ist, wird benutzt; eine aus dem Controlling wird umgangen.
- Sichtbar etwas beheben. Der erste wiederkehrende Grund aus der Pareto-Liste sollte tatsächlich abgestellt werden, und zwar erkennbar. Das ist der Moment, in dem die Erfassung ihren Zweck belegt.
- Die Auswertung auch dorthin zurückgeben, wo die Daten entstehen — nicht nur nach oben.
- Ausdrücklich sagen, wofür es nicht verwendet wird. Und sich daran halten. Ein einziger Fall, in dem die Daten in einem Personalgespräch auftauchen, beendet die Mitwirkung dauerhaft.
Der letzte Punkt ist keine Rücksichtnahme, sondern eine sachliche Notwendigkeit: Die Stillstandsgründe sind die einzige Information im System, die niemand erzwingen kann. Sie hängen vollständig davon ab, dass diejenigen, die sie eingeben, den Zweck akzeptieren — was neben der Mitbestimmung der praktische Grund ist, den Zweck schriftlich abzugrenzen.
Energie
Energiemessung wird häufig getrennt von der Produktionsmessung betrachtet, und die Verknüpfung ist genau das, was beide nützlich macht.
Verbrauch allein ist eine Zahl. Sie steigt, wenn mehr gefertigt wird, und fällt, wenn weniger gefertigt wird, und daraus folgt keine Handlung. Verbrauch je gefertigtem Stück ist eine Kennzahl: Sie bleibt bei wechselnder Auslastung vergleichbar und macht sichtbar, wenn eine Anlage ineffizienter wird.
Die Verknüpfung offenbart außerdem den Verbrauch außerhalb der Produktion, der in vielen Betrieben erheblich ist und gerade deshalb nicht auffällt, weil er gleichmäßig anfällt:
- Anlagen im Leerlauf über Pausen, Schichtwechsel und Wochenenden.
- Druckluftleckagen, die dauerhaft bestehen und einen erheblichen Anteil der Erzeugung verbrauchen. Weil der Verdichter dies durch längere Laufzeit ausgleicht, wirkt nichts gestört.
- Hilfsaggregate, die laufen, obwohl die zugehörige Hauptanlage steht.
- Heizung und Lüftung außerhalb der Nutzungszeit.
Diese Posten sind meist schnell zu heben, brauchen keine Änderung an der Produktion und rechtfertigen häufig die gesamte Messtechnik, bevor ein einziger Ausfall vermieden wurde.
Wo gemessen wird
| Messpunkt | Beantwortet | Aufwand |
|---|---|---|
| Hauptübergabe | Gesamtverbrauch, Lastgang, Spitzen | Meist bereits vorhanden |
| Unterverteilung je Bereich | Welcher Bereich wie viel verbraucht | Gering, im Schaltschrank |
| Einzelne Anlage | Verbrauch je Stück, Leerlaufanteil | Gering bei Stromwandlern |
| Druckluft, erzeugt | Erzeugte Menge gegen aufgenommene Leistung | Mittel; braucht Durchflussmessung |
| Druckluft, verbraucht | Wo die Luft hingeht, und Leckagen | Mittel; Einbau in die Leitung |
| Wärme und Kälte | Verbrauch der Gebäudetechnik | Mittel; häufig in der Leittechnik vorhanden |
Ein nützlicher Einstieg ist die zweite Zeile: eine Messung je Bereich oder je Abgang zeigt, wo überhaupt gesucht werden muss, kostet wenig und erfordert keine Änderung an einer Anlage. Erst danach lohnt sich die feinere Messung dort, wo die Zahlen es nahelegen.
Ein Hinweis zur Ausführung: Stromwandler müssen den richtigen Leiter umfassen und genügend Bandbreite haben, weil Umrichterlasten keine saubere Sinusform ziehen. Was bei solchen Messungen sonst noch schiefgeht, steht unter Sensorauswahl und Signalaufbereitung.
Druckluft verdient einen eigenen Abschnitt
Unter den Energiethemen eines Fertigungsbetriebs ist Druckluft dasjenige mit dem regelmäßig größten und am leichtesten zu hebenden Einsparpotenzial — und zugleich dasjenige, bei dem am wenigsten gemessen wird.
Der Grund für beides ist derselbe: Druckluft wird als selbstverständlich verfügbar behandelt. Sie ist teuer in der Erzeugung, ihre Verluste sind im Hallenlärm nicht hörbar, und weil der Verdichter eine Leckage durch längere Laufzeit ausgleicht, wirkt der Betrieb störungsfrei. Ein über Jahre nicht untersuchtes System verliert regelmäßig einen erheblichen Anteil dessen, was es erzeugt.
Was sich lohnt, in dieser Reihenfolge:
- Laufzeit und Lastzyklen der Verdichter erfassen. Günstig, ohne Eingriff in die Anlage, und es zeigt das Ausmaß. Ein Verdichter, der am Wochenende und in der Nachtschicht nennenswert läuft, obwohl nicht gefertigt wird, beantwortet die Frage bereits.
- Spezifische Leistung bilden — Energie je erzeugter Menge. Das ist zugleich eine Zustandsgröße für den Verdichter und die Kennzahl, in der sich eine Verbesserung ausdrücken lässt.
- Leckagen mit Ultraschall suchen. Ein Rundgang findet die Stellen; die Reparatur ist meist trivial. Diese Kombination aus Messung und Begehung gehört zu den verlässlichsten frühen Erfolgen und erfordert keine Änderung an der Produktion.
- Den Netzdruck prüfen. Viele Systeme laufen mit deutlich höherem Druck als nötig, weil irgendwann jemand einen Verbraucher nicht zufriedenstellen konnte. Jedes zusätzliche Bar kostet dauerhaft Energie im gesamten Netz.
- Abschaltung außerhalb der Nutzung. Häufig eine Frage der Ansteuerung und nicht der Technik.
Bemerkenswert ist, dass dieser gesamte Abschnitt ohne Ausfallvermeidung auskommt. Die Wirtschaftlichkeit steht für sich, unabhängig davon, ob jemals eine Störung vorhergesagt wird — was die Druckluftmessung zu einem der unstrittigsten Einstiege in ein Messvorhaben macht.
Ein Nebeneffekt, der sich lohnt: Dieselbe Strommessung, die den Verbrauch erfasst, verrät bei rotierenden Maschinen häufig auch etwas über deren Zustand. Was daraus ableitbar ist, steht unter Zustandsüberwachung.
Energie und Produktion zusammenbringen
Die Verknüpfung beider Datenströme ist technisch unspektakulär und der Punkt, an dem aus zwei Zahlen eine Aussage wird.
| Auswertung | Zeigt | Typischer Befund |
|---|---|---|
| Verbrauch je gefertigtem Stück | Effizienz, unabhängig von der Auslastung | Steigt schleichend, wenn eine Anlage sich verschlechtert |
| Verbrauch außerhalb der Produktion | Grundlast, Leerlauf, vergessene Verbraucher | Höher als angenommen, weil gleichmäßig und unauffällig |
| Verbrauch je Produkt | Welches Produkt wie viel kostet | Unterschiede, die in der Kalkulation fehlen |
| Lastgang gegen Schichtplan | Ob Verbrauch und Betrieb zusammenpassen | Anlagen, die vor Schichtbeginn und nach Schichtende laufen |
| Spitzenlast | Was die Leistungsspitze verursacht | Gleichzeitiges Anfahren, das sich entzerren ließe |
| Vergleich baugleicher Anlagen | Abweichungen zwischen eigentlich gleichen Maschinen | Eine Anlage, die dauerhaft mehr verbraucht |
Die letzte Zeile ist der nützlichste einzelne Vergleich, den Energiedaten hergeben: Zwei baugleiche Anlagen, die dasselbe Produkt fertigen und unterschiedlich viel verbrauchen, stellen eine Frage, die sich beantworten lässt — und die Antwort ist häufig ein Einstellungs- oder Zustandsproblem, das ohne den Vergleich nie aufgefallen wäre.
Wenn die Zahlen zum Ziel werden
Ein Punkt, der über die Lebensdauer eines Messsystems entscheidet und selten angesprochen wird: Sobald eine Kennzahl zur Zielgröße mit Konsequenzen wird, entsteht ein Anreiz, sie zu verbessern, ohne dass sich etwas ändert.
Die Wege dahin sind bekannt und meist nicht einmal unredlich gemeint: Zeiten anders zuordnen, die Sollzykluszeit vorsichtiger ansetzen, geplante Stillstände großzügiger fassen, einen Stillstandsgrund wählen, der nicht gegen die Kennzahl zählt. Jede dieser Anpassungen ist einzeln begründbar, und in Summe entkoppeln sie die Zahl von der Wirklichkeit.
Was hilft:
- Die Kennzahl als Diagnosewerkzeug einführen, nicht als Bewertungsmaßstab. Für die Verbesserung durch die Fertigung selbst ist sie wertvoll; als Beurteilungsgrundlage verliert sie binnen weniger Quartale ihre Aussagekraft.
- Definitionsänderungen datieren. Wird im März eine Definition geändert, sind Januar und Juni nicht ohne Weiteres vergleichbar — und ohne Datum wird niemand später darauf kommen.
- Nicht nur die verdichtete Zahl berichten. Die drei Faktoren getrennt und die Pareto-Liste der Gründe dazu machen sichtbar, woher eine Veränderung stammt.
- Rohdaten aufbewahren. Solange die Grunddaten vorliegen, lässt sich eine Kennzahl nach einer Definitionsänderung neu berechnen. Liegen nur die verdichteten Werte vor, ist die Historie an die alte Definition gebunden.
Der letzte Punkt ist zugleich ein technischer Rat mit organisatorischem Zweck: Wer die Rohdaten behält, kann eine Definitionsdiskussion nachträglich auflösen, statt sie zu einer Glaubensfrage werden zu lassen.
Kleines Glossar
| Begriff | Bedeutung |
|---|---|
| OEE | Gesamtanlageneffektivität aus Verfügbarkeit, Leistung und Qualität. Nur bei festgeschriebenen Definitionen aussagekräftig. |
| Verfügbarkeit | Anteil der geplanten Zeit, in der die Anlage tatsächlich lief. |
| Leistung | Verhältnis der tatsächlichen zur möglichen Ausbringung in der Laufzeit. Hängt vollständig von der gewählten Sollzykluszeit ab. |
| Qualität | Anteil der Gutteile an der Gesamtausbringung. |
| Kurzstillstand | Kurze Unterbrechung, meist ohne Eintrag behoben. In Summe häufig der größte Verlust. |
| Sollzykluszeit | Der Bezugswert für die Leistungsrechnung. Theoretisch, bestätigt oder bestwert — die Wahl bestimmt das Ergebnis. |
| Spezifische Leistung | Energie je erzeugter Menge, etwa bei Druckluft. Bildet den Anlagenzustand wirtschaftlich ab. |
| Grundlast | Verbrauch, der auch ohne Produktion anfällt. Unauffällig, weil gleichmäßig. |
| Pareto-Darstellung | Verluste nach Häufigkeit oder Dauer geordnet. Die nützlichste einzelne Auswertung. |
| Parallelbetrieb | Zeitweises Weiterführen der bisherigen Erfassung, um Abweichungen zu erklären. Braucht ein festes Enddatum. |
Wenn Sie eines mitnehmen
Die Messtechnik ist in diesem Feld selten die Begrenzung. Betriebszustände lassen sich erfassen, Stückzahlen zählen, Energie messen — das ist gelöste Technik.
Was gelungene von erfolglosen Vorhaben unterscheidet, sind zwei Dinge, die nichts kosten und regelmäßig übersprungen werden: sich vorher darauf zu einigen, was jede Zahl bedeutet, und dafür zu sorgen, dass das Bedienpersonal den Stillstandsgrund erfassen kann und will. Wer diese beiden hat, bekommt aus einfacher Messtechnik brauchbare Aussagen. Wer sie nicht hat, bekommt aus aufwendiger Messtechnik Zahlen, über die diskutiert wird.
Ausschuss richtig zuordnen
Der Qualitätsfaktor wirkt zunächst am einfachsten — Gutteile geteilt durch Gesamtteile — und enthält zwei Festlegungen, die das Ergebnis erheblich verschieben.
Wann wird Ausschuss der Anlage zugeordnet? Ein Teil, das an einer späteren Station als fehlerhaft erkannt wird, kann an der ersten Anlage entstanden sein. Wird der Ausschuss dort gebucht, wo er auffällt, bekommt die Endprüfung eine schlechte Qualitätskennzahl und die verursachende Anlage eine gute. Wird er dort gebucht, wo er entstand, braucht es eine Rückverfolgung, die nicht immer vorhanden ist. Beide Wege sind vertretbar; die Festlegung muss getroffen und dokumentiert werden.
Wie zählt Nacharbeit? Ein Teil, das nachgearbeitet wurde und danach in Ordnung ist, war beim ersten Durchlauf kein Gutteil. Es als Gutteil zu zählen verdeckt den Nacharbeitsaufwand vollständig — und Nacharbeit ist in vielen Betrieben ein erheblicher, schlecht sichtbarer Kostenblock. Die Erstausbeute getrennt zu führen ist der übliche Ausweg und regelmäßig die aufschlussreichere Zahl.
Beide Punkte haben dieselbe Struktur wie die übrigen Definitionsfragen dieses Beitrags: Es gibt keine allgemein richtige Antwort, es gibt nur eine vereinbarte. Und beide betreffen unmittelbar, ob die Kennzahl das Verhalten in die gewünschte Richtung lenkt — eine Qualitätsquote, die Nacharbeit unsichtbar macht, belohnt genau das.
Der erste Abgleich
Wenn automatisch ermittelte Zahlen erstmals auf die bestehende Auswertung treffen, werden sie abweichen. Das ist kein Mangel, und es lohnt sich, alle Beteiligten vorher darauf hinzuweisen, weil die Glaubwürdigkeit des Vorhabens davon abhängt, wie damit umgegangen wird.
Die Ursachen sind meist unspektakulär: unterschiedlich gezogene Schichtgrenzen, ein Zähler, der Prüfteile mitzählt, eine Maschine, die Hübe zählt, wo die Auswertung Fertigteile meint, anders zugeordnete Stillstandszeiten, oder eine handschriftliche Erfassung, die seit Jahren stillschweigend gerundet wird.
Richtig ist, die Abweichung zu erklären und zu dokumentieren — nicht, eine der Zahlen anzupassen, bis sie übereinstimmen. Eine dokumentierte Differenz von drei Prozent mit bekannter Ursache ist belastbar. Eine angeglichene Zahl ist es nicht, und die Anpassung ist längst vergessen, wenn die Zahl zur Entscheidungsgrundlage wird. Ein Parallelbetrieb von vier bis sechs Wochen mit festem Enddatum hat sich dafür bewährt.
Auswertungen, die verwendet werden
Daten zu erfassen erzeugt keinen Nutzen. Nutzen entsteht dort, wo jemand etwas anders macht, und die Darstellung entscheidet mit.
- Eine Ansicht für die Fertigung, eine für die Leitung. Die Fertigung braucht den aktuellen Zustand und die letzten Stunden; die Leitung Wochen und Monate. Eine Ansicht für beide erfüllt keinen Zweck.
- Die Pareto-Darstellung der Stillstandsgründe ist die mit Abstand nützlichste einzelne Auswertung. Fast immer verursachen wenige Gründe den größten Teil der Verluste, und diese Liste ist die Tagesordnung für Verbesserungen.
- Vergleich ähnlicher Anlagen. Zwei baugleiche Maschinen mit unterschiedlicher Verfügbarkeit sind eine beantwortbare Frage — häufig ergiebiger als jede absolute Kennzahl.
- Verlauf statt Momentaufnahme. Eine OEE von 68 Prozent sagt wenig; 68 nach 74 vor drei Monaten sagt viel.
- Berichte, die von selbst kommen. Eine Auswertung, die aktiv abgerufen werden muss, wird nach einigen Wochen nicht mehr abgerufen.
- Weniger Kennzahlen als möglich. Drei Zahlen, auf die gehandelt wird, sind mehr wert als dreißig, die betrachtet werden.
Mitbestimmung
Ein Punkt, der in englischsprachigen Darstellungen fehlt und in Deutschland über den Verlauf eines Vorhabens entscheiden kann: Systeme, die geeignet sind, Verhalten oder Leistung von Beschäftigten zu überwachen, unterliegen in Betrieben mit Betriebsrat der Mitbestimmung. Maßgeblich ist die Eignung, nicht die Absicht — und eine Erfassung von Stillstandsgründen mit Zeitstempel kann diese Eignung besitzen.
Die praktische Vorgehensweise: den Betriebsrat früh einbeziehen, den Zweck schriftlich abgrenzen, auf Maschinen- und Schichtebene statt auf Personenebene auswerten, mittelbaren Personenbezug berücksichtigen — arbeitet in einer Schicht nur eine Person an der Anlage, ist eine schichtbezogene Auswertung faktisch personenbezogen — und die Aufbewahrungsdauer festlegen. Ausführlicher steht das in Maschinendaten erfassen und auswerten.
Wir sind keine Rechtsberater und ersetzen keine arbeits- oder datenschutzrechtliche Prüfung. Der Punkt steht hier, weil er die Planung beeinflusst — und weil er zugleich der sachliche Grund ist, den Zweck abzugrenzen: Sobald das Bedienpersonal den Eindruck gewinnt, die Eingaben dienten der Bewertung, wird die Datenqualität unbrauchbar.
Was typischerweise schiefgeht
- Definitionen nicht abgestimmt. Die Differenz taucht in einer Leitungsbesprechung auf statt in einer Entwurfsbesprechung.
- Die Sollzykluszeit theoretisch angesetzt. Die Leistungskennzahl ist dauerhaft niedrig, und niemand glaubt ihr.
- Kurzstillstände nicht erfasst. Damit bleibt die größte Verlustart unsichtbar.
- Stillstandsgründe so erfasst, dass sie umgangen werden. Zu viele Auswahlmöglichkeiten, zu umständlich, keine Rückmeldung.
- Energie ohne Produktionsbezug gemessen. Erzeugt eine Zahl statt einer Kennzahl.
- OEE zwischen Betrieben verglichen. Unterschiedliche Definitionen machen den Vergleich bedeutungslos.
- Die Zahl als Ziel statt als Diagnose. Eine Kennzahl, die bewertet wird, wird optimiert — notfalls durch die Definition.
Der letzte Punkt verdient Nachdruck. Sobald eine OEE zur Zielgröße mit Konsequenzen wird, entsteht ein Anreiz, sie zu verbessern, ohne dass sich etwas ändert: Zeiten anders zuordnen, die Sollzykluszeit anpassen, geplante Stillstände großzügiger fassen. Als Diagnosewerkzeug für die eigene Verbesserung ist die Kennzahl wertvoll; als Bewertungsmaßstab verliert sie binnen weniger Quartale ihre Aussagekraft.
Wann sich eine Messung nicht lohnt
Gelegentlich lautet die ehrliche Auskunft, dass eine Erfassung nicht das ist, was helfen würde. Die Anzeichen sind erkennbar genug, um sie zu benennen:
- Die Verlustursache ist bekannt und wird nicht beseitigt. Wenn alle benennen können, woran es liegt, und seit Jahren nichts geschieht, erzeugt eine Messung eine besser belegte Fassung derselben Untätigkeit.
- Es fehlt die Kapazität zu reagieren. Eine Fertigung, die ihre geplanten Arbeiten nicht unterbringt, wird auch auf eine Pareto-Liste nicht reagieren.
- Die Anlage ist nicht der Engpass. Eine Verbesserung an einer Maschine, die ohnehin wartet, verändert die Ausbringung nicht — und eine hohe Kennzahl dort ist kein Erfolg.
- Der Betrieb steht vor einer Umstellung. Erfassung an Anlagen, die in achtzehn Monaten ersetzt oder verlagert werden, amortisiert sich selten.
- Es geschieht, weil es geschehen soll. Eine Kennzahl ohne benannte Entscheidung und ohne benannten Adressaten erzeugt ein System, das nach zwei Jahren niemand mehr öffnet.
Wir sagen das auch dann, wenn es einen kleineren Auftrag bedeutet. Ein aus den falschen Gründen begonnenes Vorhaben wird eingestellt, und der Betrieb schließt daraus, dass Messung nichts bringt — was für beide Seiten das schlechtere Ergebnis ist als ein offenes Gespräch am Anfang.
Was am Ende in Ihrer Hand liegen sollte
Unabhängig davon, wer die Umsetzung übernimmt, gehören einige Dinge Ihnen, weil sie darüber entscheiden, ob Sie die Arbeit später fortführen oder verlagern können:
- Die Zuordnung der Messstellen mit Einheit, Skalierung und Bedeutung.
- Die vereinbarten Definitionen, datiert, samt Berechnungsvorschrift jeder Kennzahl.
- Die Liste der Stillstandsgründe und ihre Historie, weil eine Änderung die Vergleichbarkeit berührt.
- Ein Export der Rohdaten in einem offenen Format — nicht nur der verdichteten Kennzahlen.
- Die Begründung für alles Ungewöhnliche.
Der vierte Punkt verdient Nachdruck, weil er die Folge des Abschnitts über Definitionsänderungen ist: Solange die Rohdaten vorliegen, lässt sich eine Kennzahl nach einer geänderten Festlegung neu berechnen. Liegen nur die verdichteten Werte vor, ist die gesamte Historie an die alte Definition gebunden — und damit die Möglichkeit, eine spätere Diskussion sachlich aufzulösen.
Wie wir dabei unterstützen
Wir nehmen auf, was bereits erfasst wird, wählen die Messgrößen, bauen die Erfassung an der Anlage einschließlich der Stillstandsgründe, führen den Datenweg in Ihre vorhandenen Systeme, stimmen die Definitionen mit den Beteiligten ab und bauen die Auswertungen, die tatsächlich verwendet werden.
Wir würden mit einer Bestandsaufnahme beginnen, weil ein erheblicher Teil dessen, was erfasst werden soll, in vielen Betrieben bereits vorliegt und nur nicht ausgewertet wird. Wir nennen keine Verbesserungszahl, bevor wir die Anlagen und die bisherigen Auswertungen gesehen haben.
Weiterführend: Maschinendaten erfassen und auswerten, Bestandsmaschinen nachrüsten, OT/IT-Integration und Was Industrial IoT wirklich ist. Die englischsprachige Fassung finden Sie unter OEE and energy monitoring.
Häufige Fragen
Was Auftraggeber vorab fragen
Was ist eine gute OEE?
Die Frage lässt sich seriös nicht allgemein beantworten, und die verbreitete Zahl von 85 Prozent als Weltklasse stammt aus einem bestimmten Kontext der Serienfertigung und überträgt sich schlecht. Eine OEE hängt so stark von den gewählten Definitionen ab, dass ein Vergleich zwischen Betrieben kaum aussagekräftig ist. Nützlich ist die Zahl im Vergleich mit sich selbst über die Zeit — und dafür muss die Definition festgeschrieben und unverändert bleiben.
Warum weicht unsere gemessene Zahl von der bisherigen ab?
Das ist der Normalfall. Die Ursachen sind meist unspektakulär: anders gezogene Schichtgrenzen, ein Zähler, der Prüf- oder Einrichtteile mitzählt, eine Maschine, die Arbeitstakte zählt, wo die Auswertung Fertigteile meint, oder eine manuelle Erfassung, die seit Jahren stillschweigend gerundet wird. Beide Zahlen sind meist vertretbar und messen etwas leicht Unterschiedliches. Richtig ist, die Differenz zu erklären und zu dokumentieren, nicht eine der Zahlen anzugleichen.
Zählt ein geplanter Rüstvorgang gegen die Verfügbarkeit?
Beide Antworten sind vertretbar, und genau das ist der Punkt: Es gibt keine allgemein richtige Festlegung, sondern nur eine, auf die sich Ihr Betrieb einigt und die aufgeschrieben wird. Wer Rüstzeit herausrechnet, erhält eine Zahl über die Anlagenzuverlässigkeit; wer sie einrechnet, eine über die Nutzung der geplanten Zeit. Beides ist nützlich, und beides gleichzeitig zu verwenden erzeugt eine Diskussion, die beide entwertet.
Sind Kurzstillstände wirklich so bedeutend?
In den meisten Betrieben ja, und sie sind zugleich die am wenigsten sichtbare Verlustart. Ein Halt von dreißig Sekunden, mehrfach je Stunde, vom Bedienpersonal ohne Eintrag behoben, erscheint in keiner Störungsliste. Automatische Erfassung findet diese Verluste, und sie zu finden ist häufig das wertvollste Einzelergebnis einer Messung — weil die Summe regelmäßig die Ausfälle übersteigt, über die alle sprechen.
Warum sollten wir Energie zusammen mit Produktion messen?
Weil Verbrauch allein eine Zahl ist und Verbrauch je gefertigtem Stück eine Kennzahl, auf die sich handeln lässt. Die Verknüpfung zeigt außerdem den Verbrauch außerhalb der Produktion, der in vielen Betrieben erheblich ist und niemandem auffällt, weil er gleichmäßig anfällt. Häufig existiert die Energiemessung bereits und ist lediglich nicht mit der Produktion verknüpft — dann ist der Aufwand Anbindung statt Messtechnik.
Brauchen wir dafür ein MES?
Nicht zwingend. Ein MES bringt Auftragsbezug und Rückverfolgbarkeit mit und ist sinnvoll, wo diese gebraucht werden. Für die Frage, wo die Produktionszeit bleibt, genügt häufig eine schlankere Erfassung aus Betriebszustand, Stückzahl und Stillstandsgrund. Mit dem kleineren Umfang zu beginnen und später zu erweitern ist meist der bessere Weg als umgekehrt.
Wie erfasst man Stillstandsgründe, ohne dass es untergeht?
Mit sehr wenigen Auswahlmöglichkeiten, in der Sprache der Fertigung formuliert, an einem Gerät direkt an der Maschine, das die Eingabe in Sekunden erlaubt — und mit sichtbarer Rückmeldung, dass die Eingaben zu Veränderungen führen. Was die Datenqualität am zuverlässigsten zerstört, ist der Eindruck, die Eingaben dienten der Beurteilung von Personen.
Was übernehmen Sie dabei?
Bestandsaufnahme dessen, was bereits erfasst wird, Auswahl der Messgrößen, Erfassung an der Anlage einschließlich Stillstandsgründen, den Datenweg in Ihre vorhandenen Systeme, die Abstimmung der Definitionen mit den Beteiligten und die Auswertungen, die tatsächlich verwendet werden. Wir nennen keine Verbesserungszahl, bevor wir die Anlagen und die bisherigen Auswertungen gesehen haben.
Wo bleibt bei Ihnen die Produktionszeit?
Beschreiben Sie kurz, welche Anlagen betroffen sind, wie heute ausgewertet wird und woran die Zahlen angezweifelt werden. Das genügt meist, um zu sagen, wo der sinnvolle Anfang liegt.