Zustandsüberwachung: Motoren, Pumpen, Verdichter und Ventilatoren
Was an jedem Maschinentyp tatsächlich ausfällt, welche Messgröße es erkennt, wohin der Sensor gehört und warum die Ankopplung über den nutzbaren Frequenzbereich entscheidet.
Kurz gefasst
- Der Maschinentyp bestimmt die Messgröße. Eine Kreiselpumpe und ein Kolbenverdichter fallen unterschiedlich aus.
- Meist ist nicht das Lager die Ursache. Fluchtung, Unwucht, Lockerung und Prozessbedingungen belasten es.
- Die Ankopplung entscheidet über den Frequenzbereich. Ein Magnetfuß bricht bei etwa 2 kHz ein.
- Die Stromsignaturanalyse braucht keinen Zugang zur Maschine und wird bei schwierigem Zugang zu selten genutzt.
- Die eigene Referenz schlägt den Normwert. Eine Verdreifachung innerhalb des zulässigen Bereichs sagt mehr.
Warum der Maschinentyp zählt
Die meisten Darstellungen zur Zustandsüberwachung behandeln rotierende Maschinen, als wären sie austauschbar: Beschleunigungsaufnehmer anbringen, Kennwert verfolgen, bei Anstieg melden. Das funktioniert oft genug, um plausibel zu wirken, und es kostet regelmäßig Geld ohne Gegenwert — denn was an einer Kreiselpumpe ausfällt, hat mit dem, was an einem Kolbenverdichter ausfällt, wenig gemein. Eine ohne Bezug zum Fehlerbild gewählte Messgröße kann häufig genau das nicht sehen, wofür sie beschafft wurde.
Dieser Beitrag behandelt diese Auswahl: was an den gängigen Maschinentypen tatsächlich versagt, welches Verfahren es erkennt und wohin der Sensor gehört. Das Programm drumherum — Strategien, P-F-Intervall, Meldungsgestaltung und die Frage, welche Historie für eine Vorhersage nötig ist — steht in Vorausschauende Wartung: was sie wirklich voraussetzt.
Was tatsächlich zum Schaden führt
Bevor Messgrößen gewählt werden, lohnt Klarheit darüber, was wirklich versagt — denn die naheliegende Antwort führt in die Irre. Lager werden getauscht; sie sind häufig nicht das, was zuerst versagt hat.
Ein Lager in einer fluchtenden, gewuchteten, ausreichend geschmierten Maschine innerhalb ihrer Auslegungslast hält lange. Die meisten früh ausfallenden Lager wurden durch etwas anderes belastet: einen Fluchtungsfehler, eine Unwucht, einen weichen Fuß, ein Aggregat außerhalb seines Kennfelds oder verunreinigtes Schmiermittel.
| Ursache | Häufigkeit | Erkennbar durch | Wo es sich zeigt |
|---|---|---|---|
| Schmierung: zu wenig, zu viel, verunreinigt | Groß, häufig der größte Einzelanteil | Ultraschall, Temperatur, Ölanalyse | Am Lager, bevor die Schwingung reagiert |
| Fluchtungsfehler | Sehr häufig bei gekuppelten Sätzen | Schwingung, zweifache Drehfrequenz, hoher Axialanteil | Kupplung und benachbarte Lager |
| Unwucht | Häufig, verstärkt durch Anbackung und Verschleiß | Schwingung, einfache Drehfrequenz, radial | Beide Lager, gleichphasig |
| Lockerung, weicher Fuß | Häufig, oft schon durch die Montage | Schwingung, Vielfache der Drehfrequenz | Füße, Grundrahmen, vertikal |
| Prozessbedingungen | Unterschätzt | Druck, Förderstrom, Strom, Temperatur | Gar nicht am Lager |
| Elektrische Fehler | Motorspezifisch | Stromsignaturanalyse, Prüfungen im Stillstand | In der Schwingung erst spät sichtbar |
| Lagerschaden als Erstursache | Geringer als angenommen | Schwingung hochfrequent, Ultraschall früher | Am Lager selbst |
Die praktische Folge ist, dass ein Programm, das ausschließlich auf Lagererkennung ausgelegt ist, auf die kleinste Kategorie zielt. Ausrichtungs- und prozessbezogene Größen zu erfassen ist häufig günstiger und verhindert Schäden, statt sie anzukündigen. Genau deshalb ist das Festhalten von Befunden so wichtig: Ohne diese Angaben lässt sich nicht unterscheiden, ob Ursachen beseitigt oder Symptome ersetzt werden — und ein Lager, das getauscht wird, ohne die Fluchtung zu prüfen, fällt auf dieselbe Weise wieder aus.
Motoren
Ein Asynchronmotor fällt mechanisch aus wie jede rotierende Maschine — und elektrisch auf Arten, die keine mechanische Messung zeigt.
- Lager sind der häufigste mechanische Schaden, erkennbar über Schwingung im hohen Frequenzbereich und früher über Ultraschall, wenn Schmierung die Ursache ist.
- Läuferstäbe erzeugen bei Rissen oder Brüchen Seitenbänder um die Netzfrequenz im Stromspektrum. In der Schwingung zeigt sich das spät und mehrdeutig, im Strom klar.
- Wicklungsisolation altert durch Temperaturwechsel und Teilentladungen. Online lässt sich das kaum erfassen; hier zählen Temperaturhistorie und Prüfungen im Stillstand.
- Luftspaltexzentrizität durch Lagerverschleiß oder eine verbogene Welle, sichtbar im Strom und in der Schwingung bei doppelter Netzfrequenz.
- Lagerströme treten bei umrichtergespeisten Antrieben auf: Gleichtaktspannung kann sich über das Lager entladen und die Laufbahn erodieren. Das ist ein Installationsthema des Antriebs — isolierte Lager, Wellenerdung oder Ausgangsfilter — und sollte geprüft werden, bevor man die Lagerqualität verdächtigt. Der Zusammenhang mit der elektromagnetischen Verträglichkeit einer Anlage ist dabei unmittelbar.
- Überhitzung durch Überlast, schlechte Belüftung oder Schieflast. Wicklungstemperatur, sofern ein Fühler vorhanden ist; andernfalls Gehäusetemperatur, die deutlich nachläuft.
Stromsignaturanalyse
Verdient eine eigene Behandlung, weil sie durchgängig zu wenig genutzt wird. Gemessen wird am Abgang im Schaltschrank mit einem Stromwandler an einer oder mehreren Phasen. An der Maschine wird nichts montiert.
Genau diese Eigenschaft ist der Punkt. Für einen Motor, der schwer erreichbar ist, in einem Gefahrenbereich steht, eingehaust oder getaucht ist oder nicht lange genug stillgesetzt werden kann, um Sensorik anzubringen, ist dies häufig der einzige Weg ohne Stillstand und Zugangsplanung. Wir würden ihn ansprechen, bevor jemand ein Gerüst kalkuliert.
Gut erkennbar: Läuferstabschäden, Exzentrizität, Lastschwankungen, Schieflast und über die Last übertragene Lockerungen der Arbeitsmaschine. Schlecht erkennbar: beginnende Lagerschäden und alles an der Arbeitsmaschine, was die Last nicht merklich moduliert. Eine reale Einschränkung sind Frequenzumrichter, deren Schaltmuster das Spektrum dominiert — hier sind entweder Daten aus dem Umrichter oder ein angepasstes Verfahren erforderlich. Bei umrichtergespeisten Antrieben lohnt die ausdrückliche Rückfrage.
Pumpen
Kreiselpumpen sind in den meisten Betrieben die zahlreichsten Maschinen und diejenigen, bei denen Prozessbedingungen mehr Schäden verursachen als mechanischer Verschleiß.
| Fehlerbild | Ursache | Beste Messgröße | Vorwarnzeit |
|---|---|---|---|
| Kavitation | Unzureichender Zulaufdruck | Zulaufdruck; breitbandige Schwingung; hörbar | Sofort bei gemessenem Zulauf, sonst erst über den Schaden |
| Betrieb außerhalb des Kennfelds | Falscher Betriebspunkt, Androsselung, Systemänderung | Förderdruck mit Förderstrom, ersatzweise Strom | Laufend, sofern die Kennlinie bekannt ist |
| Trockenlauf | Zulaufverlust, geschlossene Armatur | Strom, Temperatur; beide schnell | Sekunden bis Minuten. Erfordert automatische Abschaltung. |
| Dichtungsschaden | Trockenlauf, Fluchtungsfehler, Verschleiß | Leckageerkennung, Temperatur | Kurz, mit möglicherweise umweltrelevanten Folgen |
| Laufradverschleiß oder Anbackung | Abrasives oder ablagerndes Medium | Wirkungsgrad: Druck und Strom im Verhältnis | Monate, wenn der Verlauf verfolgt wird |
| Lager- und Gleitflächenverschleiß | Normal, beschleunigt durch die Punkte oben | Schwingung, Temperatur | Wochen |
Bemerkenswert ist, dass vier von sechs Fehlerbildern besser über Prozessgrößen als über Schwingung erkannt werden. Ein Pumpenprogramm, das ausschließlich auf Beschleunigungsaufnehmern beruht, erkennt die Folgen eines Betriebs außerhalb des Kennfelds, ohne sehen zu können, dass er stattfindet. Förderdruck zu ergänzen — und Förderstrom, wo verfügbar — kostet häufig weniger als die Schwingungsmesstechnik und verhindert Schäden, statt sie anzukündigen.
Der Trockenlauf verdient Nachdruck, weil er der einzige Fall ist, in dem Überwachung allein nicht genügt: Eine Pumpe kann in weniger als einer Minute zerstört sein, also schneller, als jeder Mensch reagiert. Der Schutz muss daher automatisch erfolgen. Das ist eine Steuerungsfunktion und keine Meldungsfunktion, und es als Alarmierungsaufgabe zu behandeln ist ein Auslegungsfehler.
Verdrängerpumpen verhalten sich anders: Sie erzeugen Druck unabhängig vom System, weshalb die Hauptrisiken Überdruck bei blockierter Druckseite, Ventilverschleiß bei Kolbenbauarten und Pulsation sind. Der Überdruckschutz ist dabei eine Sicherheitsfrage, keine Überwachungsfrage.
Verdichter
Verdichter verursachen höhere Energiekosten als nahezu jedes andere Nebenaggregat, weshalb sich eine Wirkungsgradüberwachung häufig rechnet, bevor überhaupt ein Ausfall vermieden wurde.
Kolbenverdichter fallen überwiegend an den Ventilen aus. Ein Ventilschaden erhöht die Austrittstemperatur und senkt die Liefermenge; beides ist günstig zu messen. Schwingung und Ultraschall an den Ventildeckeln können zeigen, welches Ventil betroffen ist, was aus einem Stillstand eine gezielte Reparatur macht. Danach folgen Kolbenringe, Stopfbuchsen und Kreuzkopflager; an großen Maschinen ist die Überwachung des Kolbenstangenabsinkens üblich.
Schraubenverdichter fallen an Lagern und an den Rotorspalten aus, wobei der Ölzustand für beides zentral ist. Austrittstemperatur, Differenzdruck über dem Abscheider und Ölanalyse decken das meiste ab; Schwingung ist nützlich, aber weniger dominant als bei anderen Maschinentypen.
Für beide gilt: Zwei Messgrößen tragen den größten Teil des Nutzens und fehlen regelmäßig. Die Austrittstemperatur reagiert auf die meisten sich entwickelnden Fehler. Und die spezifische Leistung — Energie je gelieferter Menge Druckluft — bildet den tatsächlichen Zustand in genau der Einheit ab, die das Unternehmen interessiert. Druckluftsysteme verlieren häufig einen erheblichen Anteil ihrer Erzeugung über Leckagen, und ein System, das gelieferte Luft gegen verbrauchte Energie misst, findet das, ohne dass ein Ausfall eintreten muss.
Kolbenverdichter: die Ventile zuerst
Weil Ventilschäden den weitaus größten Anteil an Ausfällen von Kolbenverdichtern haben, lohnt sich ein genauerer Blick auf ihre Erkennung — zumal die dafür nötigen Messgrößen günstig sind.
- Austrittstemperatur ist der einfachste Indikator. Ein undichtes Ventil lässt verdichtetes Gas zurückströmen, was die Temperatur der betroffenen Stufe anhebt. Ein Fühler je Stufe genügt, und die Auswertung ist ein Vergleich gegen den eigenen Normalzustand bei vergleichbarer Last.
- Zwischendruck bei mehrstufigen Maschinen. Verschiebt sich das Druckverhältnis zwischen den Stufen, deutet das auf eine Veränderung an einer davon — und sagt zugleich, an welcher.
- Ultraschall an den Ventildeckeln lokalisiert das betroffene Ventil. Das ist der Unterschied zwischen einem Stillstand, in dem alle Ventile geprüft werden, und einer gezielten Reparatur.
- Liefermenge gegen aufgenommene Leistung. Die wirtschaftlich aussagekräftigste Größe, weil sie den Zustand in der Einheit abbildet, die zählt.
- Kolbenstangenabsinken bei großen Maschinen, üblich und aussagekräftig für Führungsring- und Stopfbuchsenverschleiß.
Die ersten beiden Punkte sind mit Standardmesstechnik umsetzbar und liegen in vielen Anlagen bereits vor, ohne aufgezeichnet zu werden. Bevor Schwingungsmesstechnik an einem Kolbenverdichter beschafft wird, lohnt daher die Frage, ob Austrittstemperatur und Zwischendruck erfasst und verfolgt werden — häufig ist das der günstigere erste Schritt mit dem größeren Ertrag.
Ein allgemeiner Hinweis zu Verdichtern: Die Energieseite trägt den Geschäftsfall häufig allein. Druckluftsysteme verlieren regelmäßig einen erheblichen Anteil ihrer Erzeugung über Leckagen, und weil der Verdichter dies durch längere Laufzeit ausgleicht, fällt es im Betrieb nicht auf. Last und Laufzyklen zu messen zeigt den Umfang, eine Ultraschallbegehung findet die Stellen. Diese Kombination gehört zu den zuverlässigsten frühen Erfolgen in Betrieben mit Druckluft und erfordert keine Änderung an der Produktion.
Ventilatoren und Getriebe
Ventilatoren sind mechanisch einfach und fallen überwiegend durch Unwucht aus, die sich durch Anbackungen oder Erosion am Laufrad entwickelt. Schwingung bei einfacher Drehfrequenz in radialer Richtung erkennt das deutlich, und die Abhilfe ist Reinigen oder Wuchten statt Tausch. Riemengetriebene Ventilatoren kommen mit Riemenverschleiß und Spannung hinzu, beides erkennbar an der Riemenfrequenz. Große Ventilatoren auf nachgiebigen Stahlkonstruktionen können außerdem Resonanzen der Konstruktion anregen, was beunruhigend aussieht und ein Aufstellungsproblem ist, kein Maschinenschaden.
Getriebe sind der anspruchsvollste Fall. Schäden zeigen sich als Modulation um die Zahneingriffsfrequenz, was sowohl ausreichende Bandbreite als auch Kenntnis der Übersetzungen zur Deutung voraussetzt. Ein einfacher Kennwertalarm an einem Getriebe ist nahezu wirkungslos: Erheblicher Zahnschaden kann entstehen, ohne dass der Kennwert deutlich reagiert. Getriebe sind zugleich der Fall, in dem sich Ölanalyse am klarsten rechnet, weil Verschleißpartikel zeigen, welches Element sich verschlechtert, und häufig längere Vorwarnzeit bieten als Schwingung.
Langsam drehende Anlagen unterhalb einiger hundert Umdrehungen je Minute sind generell schwierig, weil die Schwingungsenergie bei diesen Frequenzen gering ist. Schallemission und angepasste niederfrequente Messtechnik sind die üblichen Antworten, und diese Einschränkung sollte vor der Beschaffung geklärt sein und nicht, nachdem sich die Daten als wenig aussagekräftig erwiesen haben.
Gebäudetechnik
Kältemaschinen, Lüftungsanlagen, Pumpen und Ventilatoren der Gebäudetechnik sind rotierende Maschinen wie andere auch, und sie verdienen eine eigene Erwähnung, weil die Wirtschaftlichkeit anders begründet wird: Ein Ausfall hält selten die Produktion an, sodass sich der Fall meist über Energie und Komfort rechnet statt über Stillstandsvermeidung.
- Lüftungsgeräte fallen über zugesetzte Filter, Riemenverschleiß und Unwucht aus. Der Differenzdruck über dem Filter ist eine günstige und unmittelbar umsetzbare Messgröße und ersetzt den Filterwechsel nach Kalender durch einen bei tatsächlicher Zusetzung.
- Kältemaschinen verlieren Wirkungsgrad durch verschmutzte Verflüssiger, Kältemittelverlust und Regelungsprobleme, lange bevor etwas ausfällt. Die Grädigkeiten — die Differenz zwischen Kältemittel- und Wassertemperatur — sind der übliche Indikator und stehen meist bereits in der Anlagensteuerung.
- Kühltürme leiden unter Getriebeverschleiß am Ventilatorantrieb, Verschmutzung der Einbauten und Problemen der Wasseraufbereitung. Schwingung am Antrieb lohnt sich; die Wasserqualität ist häufig wichtiger.
- Pumpen in der Gebäudetechnik sind vielfach überdimensioniert und angedrosselt, was dauerhaft Energie kostet. Differenzdruck und Förderstrom gegen die Leistungsaufnahme zeigen das, und die Abhilfe ist eine Änderung der Regelung, keine Reparatur.
Der wiederkehrende Befund in der Gebäudetechnik lautet, dass die größten Einsparungen bei Anlagen liegen, die einwandfrei arbeiten — aber laufen, wenn sie nicht gebraucht werden, oder stärker als nötig. Das ist eine Frage der Regelung und der Zeitpläne, die eine Messung sichtbar macht, und keine Instandhaltungsfrage. Sie amortisiert sich in der Regel schneller als jede Ausfallvermeidung, und die nötigen Daten liegen oft bereits in der Gebäudeleittechnik, ohne ausgewertet zu werden.
Welche Angaben zur Maschine vorab nötig sind
Diese Angaben vor der Installation zu sammeln erspart einen zweiten Termin, und ihr Fehlen ist der häufigste Grund, warum ein erster Datensatz nicht auswertbar ist.
- Drehzahl und ob sie veränderlich ist. Bei umrichtergespeisten Antrieben verschieben sich sämtliche Diagnosefrequenzen mit der Drehzahl, sodass feste Frequenzbänder unbrauchbar werden. Die Auswertung muss dann ordnungsbezogen erfolgen, was die Messtechnik unterstützen muss — ein Punkt, nach dem ausdrücklich zu fragen ist.
- Lagerbezeichnungen an jeder Messstelle. Die Überrollfrequenzen ergeben sich aus der inneren Geometrie; ohne die Bezeichnung lässt sich ein Anstieg erkennen, aber nicht sagen, welches Element betroffen ist.
- Schaufel-, Flügel- oder Zahnzahl. Bestimmt, welche Linien im Spektrum normal sind.
- Übersetzungen und Zähnezahlen bei Getrieben, sonst ist die Zahneingriffsfrequenz nicht bestimmbar.
- Typenschildleistung und tatsächliche Auslastung. Ein Motor bei 40 Prozent seiner Nennleistung verhält sich anders als einer bei 95 Prozent, und beides kommt häufig vor.
- Aufstellung: starr oder elastisch. Entscheidet, welcher Normbereich überhaupt anwendbar wäre.
- Instandhaltungshistorie. Was ist ausgefallen, wie oft, was wurde gefunden. Fast immer wertvoller als jede technische Spezifikation, weil sie bestimmt, welche Fehlerbilder das Geld wert sind.
Ein Anbieter, der für einen umrichtergespeisten Antrieb ein Angebot abgibt, ohne die Drehzahlveränderlichkeit anzusprechen, hat entweder nicht nachgedacht oder plant eine Auswertung, die bei wechselnder Drehzahl nicht funktioniert. Dieselbe Rückfrage lohnt sich bei langsam drehenden Anlagen, bei denen übliche Beschleunigungsaufnehmer an ihre Grenzen stoßen.
Die Ankopplung im Einzelnen
Der häufigste Grund, warum eine Schwingungsmessung nichts Brauchbares liefert, ist die Befestigung des Aufnehmers. Der nutzbare Frequenzbereich hängt davon ab, wie er sitzt — und die frühen Hinweise auf Lagerschäden liegen im hohen Frequenzbereich, also genau dort, wo eine schlechte Ankopplung nichts mehr überträgt.
| Art | Nutzbarer Bereich | Geeignet für | Aufwand |
|---|---|---|---|
| Verschraubt, vorbereitete Planfläche | Voller Bereich des Aufnehmers | Lagerdiagnose, alles | Bohren und Gewinde, einmalig |
| Geklebt mit geeignetem Kleber | Nahezu wie verschraubt | Lagerdiagnose bei Nachrüstung | Fläche reinigen, aushärten lassen |
| Klebesockel mit Schraubaufnahme | Wie geklebt, Sensor tauschbar | Feste Installation ohne Bohren | Empfehlenswerter Standardweg |
| Magnetfuß, flach | Bricht bei etwa 2 kHz ein | Unwucht, Fluchtung | Sofort, aber nicht reproduzierbar |
| Magnetfuß, zweipolig | Noch geringer | Grobe Kennwerte | Für gewölbte Flächen |
| Handgehaltene Sonde | Deutlich geringer, druckabhängig | Orientierende Messung | Zwischen Terminen nicht vergleichbar |
Für eine dauerhafte Installation ist der Klebesockel mit Schraubaufnahme in den meisten Fällen die richtige Wahl: Er erreicht nahezu die Eigenschaften einer Verschraubung, erfordert kein Bohren in ein Lagergehäuse und erlaubt den Tausch des Aufnehmers, ohne die Messstelle zu verändern.
Ebenso wichtig ist die Position. Der Aufnehmer gehört auf das Lagergehäuse in die Lastzone, mit kurzem und steifem Weg zum Lager — nicht auf eine Abdeckung, ein Lüftergitter oder eine lackierte Fläche. Ein Aufnehmer auf Blech misst überwiegend das Blech. Und die Stelle muss dauerhaft dieselbe bleiben, weil eine Messung zehn Zentimeter daneben mit der vom Vormonat nicht vergleichbar ist. In der Praxis bedeutet das eine markierte oder fest montierte Messstelle und eine Fotodokumentation der Position.
Ein Punkt zur Messrichtung: Radial horizontal und radial vertikal unterscheiden sich, weil die Steifigkeit der Aufstellung in beiden Richtungen unterschiedlich ist. Unwucht zeigt sich meist radial, Lockerung häufig vertikal am deutlichsten, Fluchtungsfehler mit auffälligem Axialanteil. Wer nur in einer Richtung misst, verliert einen Teil der Unterscheidungsmöglichkeit — bei fest installierter Technik ist das ein bewusster Kompromiss und sollte als solcher getroffen werden.
Wie weit die Ankopplung die nutzbare Bandbreite begrenzt und welche Fehler in der übrigen Messkette dazukommen, behandeln wir ausführlich unter Sensorauswahl und Signalaufbereitung — der Befestigungsart kommt dort dieselbe Bedeutung zu wie hier.
Die Verfahren nebeneinander
Welches Verfahren wofür taugt, lässt sich knapp zusammenfassen — die Auswahl sollte anschließend nach Fehlerbild erfolgen und nicht nach Gewohnheit.
| Verfahren | Erkennt | Vorwarnzeit | Voraussetzung |
|---|---|---|---|
| Schwingung, Kennwert | Unwucht, Fluchtung, Lockerung, späten Lagerschaden | Wochen | Feste Ankopplung, eigene Referenz |
| Schwingung, Spektrum | Welcher Fehler, welches Element | Wochen bis Monate | Bandbreite, Maschinendaten, Fachkunde |
| Ultraschall | Mangelschmierung, frühen Lagerschaden, Leckagen | Bei Schmierung Monate | Methodik, häufig handgeführt |
| Stromsignaturanalyse | Läuferstäbe, Exzentrizität, Lastfehler | Monate | Nur Zugang zum Schaltschrank |
| Temperatur | Reibung, Überlast, Kühlungsverlust | Kurz; bestätigt eher | Sinnvolle Platzierung |
| Ölanalyse | Verschleißart, Verunreinigung, Ölzustand | Monate | Probenahmedisziplin, Labor |
| Prozessgrößen | Die Bedingungen, die den Schaden erzeugen | Laufend | Kenntnis des Sollverhaltens |
Zwei Beobachtungen dazu. Ultraschall ist das günstigste Verfahren mit der längsten Vorwarnzeit für die häufigste Ursache von Lagerschäden — und wird regelmäßig weggelassen, vermutlich weil es keinen kontinuierlichen Datenstrom erzeugt und deshalb nicht zu einer Überwachungsanlage passt. Es eignet sich zudem hervorragend, um beim Nachschmieren mitzuhören und in dem Moment aufzuhören, in dem das Signal abfällt, statt eine festgelegte Anzahl Hübe zu geben; damit sind Unter- und Überversorgung zugleich adressiert.
Und Prozessgrößen liegen häufig bereits vor. Der Förderdruck einer Pumpe steht oft im Leitsystem, ohne aufgezeichnet zu werden. Der Aufwand ist dann Anbindung statt Messtechnik, was die günstigste Form der Verbesserung ist.
Thermografie und wo sie hilft
Wärmebildtechnik ist weit verbreitet und wird an rotierenden Maschinen häufig überschätzt.
Ausgezeichnet geeignet ist sie für elektrische Verbindungen: Eine lose oder korrodierte Klemmstelle erwärmt sich unter Last messbar, bevor sie ausfällt, und eine Begehung der Schaltanlagen gehört zu den ertragreichsten Stunden, die sich in einem Betrieb verbringen lassen.
An rotierenden Maschinen ist sie begrenzter. Die Oberflächentemperatur ist ein mittelbarer und nachlaufender Hinweis auf ein Lagerproblem: Wenn das Gehäuse messbar warm ist, ist die Vorwarnzeit, die Schwingung oder Ultraschall geboten hätten, weitgehend verstrichen. Hinzu kommt, dass Sichtverbindung nötig ist, was Schutzhauben und Gehäuse verhindern, und dass der Emissionsgrad der Oberfläche das Ergebnis stark beeinflusst — eine lackierte und eine blanke Fläche gleicher Temperatur werden unterschiedlich angezeigt, was regelmäßig zu Fehlschlüssen führt.
Wo sie an Maschinen ihren Platz hat: beim Auffinden von Kühlungsproblemen wie zugesetzten Lüfterhauben oder verschmutzten Kühlrippen, bei Kupplungen und Riementrieben, und beim Vergleich baugleicher Maschinen nebeneinander, weil relative Unterschiede verlässlicher sind als Absolutwerte. Als Ergänzung zu einer laufenden Überwachung ist sie sinnvoll, als Ersatz nicht.
Schmierung verdient einen eigenen Absatz
Da Schmierungsprobleme den größten Einzelbeitrag zu Lagerschäden leisten, lohnt sich die Unterscheidung der vier Fehlerbilder — sie sind nicht austauschbar und erfordern unterschiedliche Abhilfe.
- Zu wenig Schmierstoff, durch ein versäumtes Intervall oder einen blockierten Schmierweg. Reibung und Temperatur steigen.
- Zu viel Schmierstoff, mindestens ebenso häufig und meist gut gemeint. Das Fett walkt, erwärmt sich und kann Dichtungen herausdrücken — messbar schädlicher als leichte Unterversorgung.
- Falscher oder gemischter Schmierstoff. Unverträgliche Fette können eine Seife bilden, die nicht mehr schmiert.
- Verunreinigter Schmierstoff, mit Wasser oder Partikeln. Wasser ist besonders schädlich und gelangt meist über Entlüftungen und Dichtungen hinein, nicht beim Befüllen.
Das passende Instrument ist der Ultraschall. Ein unterversorgtes Lager sendet ein ansteigendes hochfrequentes Signal, lange bevor Schwingung oder Temperatur reagieren. Wer beim Nachschmieren mithört und in dem Moment aufhört, in dem das Signal abfällt, statt eine festgelegte Anzahl Hübe zu geben, adressiert Unter- und Überversorgung zugleich — ohne dauerhafte Installation und günstiger, als dieselben Maschinen zu instrumentieren.
Daraus folgt eine unbequeme Feststellung, die wir auch dann treffen, wenn sie weniger zu installieren bedeutet: Ein erheblicher Teil dessen, wofür Überwachung angeschafft wird, träte bei geordneter Schmierpraxis gar nicht erst ein. Wo die Schmierung ungeordnet ist, lohnt es sich, zuerst dort anzusetzen.
Ölanalyse
Für ölgeschmierte Maschinen — Getriebe, Schraubenverdichter, größere Lagerstellen — liefert die Ölanalyse Informationen, die keine Schwingungsmessung zeigt, und häufig mit längerer Vorwarnzeit.
Sie beantwortet drei verschiedene Fragen, die nicht verwechselt werden sollten:
- Zustand des Öls: Viskosität, Oxidation, Additivabbau. Entscheidet, ob ein Wechsel nötig ist — und zeigt häufig, dass er später erfolgen kann als nach Kalender vorgesehen.
- Verunreinigung: Wasser, Partikel, Fremdöl. Wasser ist besonders schädlich und gelangt meist über Entlüftungen und Dichtungen hinein, nicht beim Befüllen.
- Verschleiß: Art und Menge der Metallpartikel. Die Zusammensetzung verrät, welches Element sich abnutzt, weil sich Lagerwerkstoffe von Verzahnungswerkstoffen unterscheiden.
Ob das Verfahren etwas taugt, entscheidet die Probenahme. Proben von unterschiedlichen Stellen, nach einer Nachfüllung oder aus dem Bodensatz eines stehenden Aggregats sind nicht vergleichbar, und uneinheitliche Probenahme ist der übliche Grund, warum ein Programm als nicht aussagekräftig aufgegeben wird. Eine feste Entnahmestelle, ein festes Vorgehen und eine Entnahme im warmen Betriebszustand kosten wenig und entscheiden über die Verwertbarkeit.
Elektrische Prüfungen an Motoren
Neben der Stromsignaturanalyse im laufenden Betrieb gibt es Prüfungen im Stillstand, die andere Dinge zeigen und in einen vollständigen Ansatz gehören.
- Isolationswiderstand gegen Erde, gemessen im Stillstand. Ein einzelner Wert sagt wenig; der Verlauf über Jahre zeigt die Alterung der Wicklungsisolation.
- Polarisationsindex aus dem zeitlichen Verlauf der Messung, aussagekräftiger als ein Einzelwert und empfindlich auf Feuchtigkeit und Verschmutzung.
- Wicklungswiderstand im Vergleich der Stränge. Deutliche Abweichungen zwischen den Phasen deuten auf Wicklungs- oder Anschlussfehler.
- Stoßspannungsprüfung zur Erkennung von Windungsschlüssen, die der Isolationsmessung entgehen. Erfordert besondere Ausrüstung und Sachkenntnis.
Für einen Betrieb mit vielen Motoren ist eine sinnvolle Aufteilung: laufende Überwachung über Strom und Schwingung, ergänzt um elektrische Prüfungen bei ohnehin stattfindenden Stillständen, mit dokumentiertem Verlauf. Der Verlauf ist dabei das Entscheidende — ein Isolationswert für sich lässt sich kaum beurteilen, eine über drei Jahre fallende Kurve dagegen sehr wohl.
Ein Rechenbeispiel
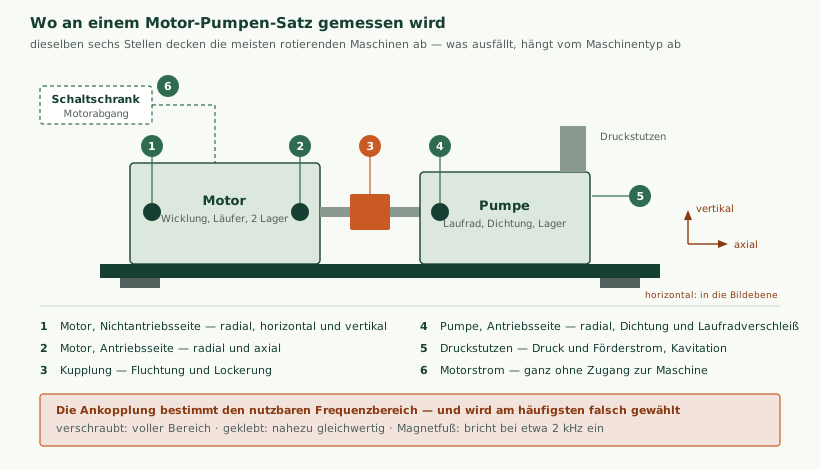
Zur Verdeutlichung der Auswahl ein konkreter Fall: ein Kühlwasserpumpensatz mit einem 75-kW-Motor, der über eine elastische Kupplung eine Kreiselpumpe antreibt, im Dauerbetrieb, ohne installierte Reserve. Ein Ausfall hält die Produktion innerhalb einer Stunde an.
Die Instandhaltungshistorie zeigt drei Ausfälle in sechs Jahren: zweimal die Gleitringdichtung, einmal ein Motorlager. Die Dichtungen wurden nach dem Schaden getauscht, das Lager fiel bei einer anderen Arbeit auf.
Die übliche Ausstattung wäre, beide Lagerstellen mit Beschleunigungsaufnehmern zu versehen und den Kennwert zu verfolgen. Das hätte vermutlich das Motorlager erkannt — und keine der beiden Dichtungen, also zwei der drei Fälle nicht.
Liest man die Historie anders: Dichtungsschäden an einer Kühlwasserpumpe folgen üblicherweise aus Trockenlauf, Fluchtungsfehler oder Betrieb außerhalb des Kennfelds. Daraus ergibt sich:
- Förderdruck, gemeinsam mit der Motorstromaufnahme ausgewertet. Beide zusammen zeigen den Betriebspunkt auf der Kennlinie und machen Androsselung wie Laufradverschleiß sichtbar. Günstig, und häufig bereits im Leitsystem vorhanden.
- Zulaufdruck, sofern Kavitationsgefahr besteht — eine plausible Ursache der Dichtungsschäden.
- Motorstrom, der zugleich Trockenlauf erkennt, mit automatischer Abschaltung statt einer Meldung.
- Schwingung auf Klebesockel an Motor- und Pumpenlager, nicht magnetisch, weil es gerade um Lagerinformation geht. Axial am Kupplungsende, weil Fluchtungsfehler als Ursache plausibel ist.
- Temperatur an beiden Lagerstellen, günstig und bestätigend.
- Dokumentierte Ausrichtungsprüfung nach jedem Eingriff — keine Messtechnik und möglicherweise der wirksamste Punkt der Liste.
Der Unterschied liegt nicht in der Raffinesse, sondern darin, dass die zweite Ausstattung aus dem abgeleitet wurde, was tatsächlich ausgefallen ist. Diese Auswertung der Historie ist die Arbeit, für die sich Bezahlung lohnt.
Kleines Glossar
| Begriff | Bedeutung |
|---|---|
| Antriebsseite | Die Seite des Motors, an der die Arbeitsmaschine angekuppelt ist. Hier zeigen sich die meisten Auffälligkeiten. |
| Kennwert | Ein zusammenfassender Schwingungswert. Zeigt eine Veränderung, nicht deren Ursache. |
| Klebesockel | Aufgeklebte Aufnahme mit Gewinde, in die der Aufnehmer geschraubt wird. Für dauerhafte Messstellen der übliche Weg. |
| Stromsignaturanalyse | Auswertung des Motorstroms am Schaltschrank, ohne Zugang zur Maschine. |
| Kavitation | Bildung und Zusammenfallen von Dampfblasen bei zu geringem Zulaufdruck. Beschädigt Laufrad und Dichtung. |
| Kennfeld | Der Zusammenhang zwischen Förderstrom und Förderhöhe einer Pumpe. Betrieb außerhalb erzeugt mechanische Belastung. |
| Spezifische Leistung | Energie je gelieferter Menge, etwa bei Druckluft. Bildet den tatsächlichen Anlagenzustand wirtschaftlich ab. |
| Grädigkeit | Temperaturdifferenz zwischen Kältemittel und Wasser in einem Wärmeübertrager. Standardindikator für Verschmutzung. |
| Emissionsgrad | Eigenschaft einer Oberfläche, die bestimmt, wie eine Wärmebildkamera sie anzeigt. Quelle vieler Fehlschlüsse. |
| Polarisationsindex | Verhältniswert aus der Isolationsmessung über die Zeit. Aussagekräftiger als ein Einzelwert. |
Behauptungen, die eine Rückfrage lohnen
Das Feld wird selbstbewusst beworben. Einige Aussagen kehren so regelmäßig wieder, dass sich eine Prüfung vor der Beschaffung lohnt:
- „Erkennt jeden Fehler mit einem Sensor.“ Kein einzelnes Verfahren sieht elektrische Fehler, Kavitation, Schmierungsprobleme und Verzahnungsschäden zugleich. Fragen Sie, welche Fehlerbilder ausdrücklich nicht erkannt werden — wer keine nennen kann, hat nicht darüber nachgedacht.
- „Künstliche Intelligenz, daher keine Referenz nötig.“ Zu lernen, was normal ist, ist die Referenzbildung. Die Frage lautet nicht, ob sie nötig ist, sondern wie lange sie dauert und welche Betriebszustände sie abdecken muss.
- „Funktioniert an jeder Maschine.“ Langsam drehende Anlagen, umrichtergespeiste Antriebe und stark wechselnde Betriebsweisen verletzen Annahmen, die in vielen Produkten stecken. Fragen Sie nach Ihren Anlagen, nicht nach dem Produkt.
- „In Minuten montiert.“ Die Montage mag schnell gehen. Eine Grenze festzulegen, die weder ständig noch nie auslöst, und zu entscheiden, was auf eine Meldung hin zu tun ist, erfordert Fachkenntnis.
- „Reduziert Stillstandszeiten um 30 bis 50 Prozent.“ Abgeleitet aus Betrieben ohne geplante Instandhaltung. Bei funktionierender Instandhaltung fällt die Veränderung erheblich kleiner aus, und jede Zahl vor Einsicht in Ihre Unterlagen ist eine Prospektzahl.
Eine brauchbare Prüffrage an jeden Anbieter, uns eingeschlossen: Was erkennt Ihr System nicht, und wann würden Sie davon abraten? Eine Antwort, die echte Grenzen benennt, ist mehr wert als eine, die keine kennt.
Wenn Sie eines mitnehmen
Gehen Sie von dem aus, was an Ihren Maschinen tatsächlich ausgefallen ist, nicht von dem, was üblicherweise montiert wird. Eine Historie mit wiederholten Dichtungsschäden verweist auf Prozessbedingungen; eine mit Motorlagerschäden auf etwas ganz anderes — und beide führen zu unterschiedlicher Sensorik an unterschiedlichen Stellen.
Diese Auswertung kostet einen Nachmittag mit Ihren Unterlagen und einen Rundgang. Sie verändert das Messkonzept regelmäßig stärker als jede Entscheidung zwischen Sensorherstellern, und sie ist der Schritt, der am häufigsten zugunsten einer Bestellung übersprungen wird.
Welche Anlagen sich lohnen
Die Kritikalitätsbewertung steht in Vorausschauende Wartung. Ergänzend gilt, dass der Maschinentyp die Antwort verschiebt, weil die verfügbare Vorwarnzeit sich unterscheidet.
| Maschine | Übliche Vorwarnzeit | Überwachen, wenn | Eher nicht, wenn |
|---|---|---|---|
| Großer Motor ohne Ersatz | Wochen bis Monate | Fast immer: lange Wiederbeschaffung | Ersatz im Regal, schneller Tausch |
| Kreiselpumpe | Monate bei gemessenen Prozessgrößen | Prozesskritisch oder wiederholte Dichtungsschäden | Reservepumpe mit automatischer Umschaltung |
| Kolbenverdichter | Wochen; Ventile kündigen sich an | Nahezu immer: Energieargument trägt allein | Klein und redundant |
| Schraubenverdichter | Monate über Öl und Temperatur | Energiekosten rechtfertigen es vor jedem Ausfall | Selten — meist lohnt sich etwas |
| Ventilator | Monate; Unwucht entwickelt sich langsam | Groß, hoch gelegen oder prozesskritisch | Klein, zugänglich, Ersatz vorhanden |
| Getriebe | Monate mit Ölanalyse, weniger mit Schwingung allein | Lange Lieferzeit oder aufwendiger Ausbau | Kleine Standardgetriebe am Lager |
| Langsamläufer | Mit üblicher Messtechnik schlecht | Nur mit geeigneter niederfrequenter Technik | Standardaufnehmer werden enttäuschen |
Zwei Zeilen verdienen Nachdruck. Verdichter rechtfertigen Messtechnik häufig allein über die Energie, unabhängig von jedem vermiedenen Ausfall — der Geschäftsfall hängt dann nicht daran, dass überhaupt etwas vorhergesagt wird. Und eine installierte Reservepumpe mit automatischer Umschaltung schwächt den Fall erheblich: Wenn ein Ausfall keine Produktion kostet, ist der Nutzen die Differenz der Reparaturkosten und nicht die Stillstandszeit, und diese Zahl liegt oft unterhalb der Überwachungskosten.
Grenzwerte festlegen, ohne sich zu verrennen
Die Normenreihen zur Schwingungsbewertung geben Bereiche der Schwinggeschwindigkeit nach Maschinengröße und Aufstellungsart an. Sie sind nützlich und werden regelmäßig überinterpretiert.
Die Bereiche sind notwendigerweise weit gefasst, weil sie Maschinenklassen beschreiben und nicht Ihre Maschine. Zwei Folgerungen daraus:
- Eine Anlage kann bequem im zulässigen Bereich liegen, während sich ihr eigener Wert über ein halbes Jahr verdreifacht hat. Dieser Verlauf ist die aussagekräftigere Information, und eine reine Grenzwertbetrachtung übersieht ihn vollständig.
- Umgekehrt kann eine Maschine dauerhaft in einem höheren Bereich liegen, ohne dass etwas nicht in Ordnung wäre — etwa wegen ihrer Aufstellung. Wer hier nach Norm alarmiert, erzeugt dauerhaft Meldungen, die niemand mehr liest.
Das praktikable Vorgehen: die Normbereiche als erste Alarmschwelle verwenden, solange nichts Eigenes vorliegt, parallel eine maschinenindividuelle Referenz über die üblichen Betriebsbedingungen aufnehmen, dann vorrangig auf Veränderung gegenüber dieser Referenz alarmieren und einen absoluten Grenzwert als zusätzliche Sicherung behalten.
Bei der Referenzbildung wird am häufigsten gespart, und die Folgen treten verzögert auf: Eine über eine einzelne Sommerwoche aufgenommene Referenz erzeugt den ganzen Winter über Fehlmeldungen, und eine bei einer einzigen Last aufgenommene versagt bei jedem Wechsel des Betriebspunkts. Nach jedem Eingriff an der Maschine ist die Referenz zudem neu aufzunehmen, weil ein getauschtes Lager den Normalzustand verändert.
Wir verweisen auf die Normen als Orientierung und stellen keine Bescheinigungen nach ihnen aus; eine Bewertung nach Norm mit rechtlicher Wirkung gehört zu einer dafür akkreditierten Stelle.
Was typischerweise schiefgeht
- Die leicht zugänglichen Maschinen werden ausgerüstet. Zugänglich und unkritisch ist das falsche Auswahlkriterium — und dasjenige, das sich durchsetzt, wenn niemand widerspricht.
- Magnetisch befestigte Aufnehmer für Lagerdiagnose. Der nutzbare Frequenzbereich reicht dafür nicht.
- Grenzwerte nach Norm statt nach Maschine. Erzeugt bei einigen Anlagen Fehlalarme und bei anderen Stille.
- Referenz zu schnell aufgenommen. Wer nicht die üblichen Last-, Produkt- und Jahreszeitverhältnisse abdeckt, meldet ein Jahr lang unpassend.
- Prozessgrößen ignoriert. Bei Pumpen und Verdichtern tragen sie mehr Information als Schwingung und liegen häufig bereits vor.
- Keine Befunde erfasst. Ohne die Angabe, was tatsächlich gefunden wurde, werden die Daten nie diagnostisch.
- Erkennung ohne Reaktionsweg. Eine Meldung, die niemanden mit Handlungsbefugnis erreicht, ist ein aufwendiger Nachweis, dass man es wusste.
Vom ersten Aufnehmer zur Fläche
Was beim Ausrollen auf viele Maschinen auftritt, lässt sich vorwegnehmen — und die Punkte sind organisatorisch, nicht technisch.
- Einheitliche Messstellenvorbereitung. Eine von einem Fachmann sorgfältig gesetzte Messstelle lässt sich nicht ohne Weiteres auf fünfzig Maschinen übertragen, die von wechselnden Personen ausgerüstet werden. Ohne dokumentierte und geprüfte Vorgaben sind Werte zwischen Maschinen nicht vergleichbar — und der Vergleich baugleicher Anlagen ist einer der nützlichsten Auswertungswege überhaupt.
- Referenzbildung aus einer Vorlage. Bei drei Maschinen eine Nebentätigkeit, bei hundert ein eigenes Projekt.
- Meldungen bündeln. Eine bei fünf Maschinen angenehme Rate wird bei hundert unerträglich; Gruppierung und Priorisierung sind dann nicht mehr optional.
- Eine Person, die es verantwortet. Grenzwerte verschieben sich, Aufnehmer fallen aus, Maschinen werden getauscht. Der häufigste Grund, warum ein im ersten Jahr wertvolles System im dritten umgangen wird, ist der Weggang derjenigen Person, der das Thema wichtig war.
- Ersatzteile für die Messtechnik. Ein ausgefallener Aufnehmer, für den kein Ersatz vorliegt, bedeutet eine Lücke in der Historie genau an der Maschine, die beobachtet werden sollte.
Hinzu kommt ein Punkt, der beim Pilotprojekt nie auffällt: die Erkennung ausgefallener Messstellen. Ein Aufnehmer, der keine Daten mehr liefert, sieht in einer Auswertung aus wie eine unauffällige Maschine. Ohne eine ausdrückliche Überwachung auf ausbleibende Werte fällt das erst auf, wenn jemand gezielt nachsieht — und dann fehlen Monate an Historie.
Was das Ganze kostet
Zahlen je Maschine hängen von Zugang, Ex-Anforderungen und vorhandener Infrastruktur ab, weshalb einer Preisangabe eine Begehung vorausgeht. Die Verteilung ist jedoch gleichbleibend und liegt nicht dort, wo sie erwartet wird.
| Position | Anteil | Anmerkung |
|---|---|---|
| Sensorik | 10–20 % | Der Posten, für den geplant wird |
| Montage und Zugang | 25–40 % | Bestimmt durch Stillstandsfenster und Zugangstechnik |
| Verkabelung oder Funkinfrastruktur | 15–25 % | Hier rechtfertigt sich der Aufpreis für Funk |
| Anbindung und Einrichtung | 15–25 % | Den Daten den Weg dorthin bahnen, wo entschieden wird |
| Referenz und Grenzwerte | 10–15 % | Kalenderzeit; nicht durch mehr Personal zu verkürzen |
| Laufende Betreuung | wiederkehrend | Gering, und ihr Fehlen lässt Programme verfallen |
Dass die Montage überwiegt, ist der Grund, warum funkbasierte Sensorik trotz höherer Stückkosten und begrenzter Batterielaufzeit häufig wirtschaftlicher ist: Sie verwandelt ein Verkabelungsprojekt in eine Montagetätigkeit. Aus demselben Grund ist die Stromsignaturanalyse bei schwierigem Zugang attraktiv — der Montageaufwand an der Maschine entfällt vollständig, weil im Schaltschrank gemessen wird.
Zu Funk gegen Kabel: Für das Verfolgen von Kennwerten über viele Maschinen eignet sich Funk gut, für die Diagnose an wenigen kritischen Anlagen bleibt Kabel vorzuziehen, weil Batterie und Bandbreite die Aufnahme vollständiger Spektren begrenzen. Eine gemischte Ausstattung ist der Normalfall und kein Widerspruch. Zu beachten ist, dass die angegebene Batterielaufzeit ein bestimmtes Messintervall voraussetzt — wer statt täglich stündlich ein Spektrum aufnimmt, verkürzt Jahre auf Monate, und das ist eine Einstellung, die erst nach der Beschaffung getroffen wird.
Wie wir dabei unterstützen
Wir arbeiten an der technischen Seite: zu entscheiden, was für die Fehlerbilder zu messen ist, die an Ihren Maschinen tatsächlich auftreten, Sensorik und Ankopplung auszulegen, den Datenweg in Ihre vorhandenen Systeme zu bauen und Referenz sowie Meldungen so einzurichten, dass das Ergebnis verwertbar ist.
Wir würden mit einem Blick auf die Maschinen und Ihre Instandhaltungshistorie beginnen, weil erst diese zeigt, welche Ausfälle sich zu erkennen lohnen. Wir erteilen keine Freigaben zum Weiterbetrieb, stellen keine Ferndiagnose ohne Maschinenhistorie und Geometrie und nennen keine Zahl zur Reduzierung von Stillständen, bevor wir die Anlagen gesehen haben.
Weiterführend: Vorausschauende Wartung, Bestandsmaschinen nachrüsten, IoT-Entwicklung und Kontakt. Die englischsprachige Fassung finden Sie unter condition monitoring for motors, pumps, compressors and fans.
Häufige Fragen
Was Auftraggeber vorab fragen
Welche Maschinen lohnen sich für eine Überwachung?
Solche, deren Ausfall teuer ist und die Vorwarnzeit bieten. Ein großer Antrieb ohne Ersatz in einem Prozess ohne Umgehung ist ein klarer Fall; ein kleiner Ventilator mit Ersatzteil im Regal und kurzer Wechselzeit ist keiner, so einfach er auch auszurüsten wäre. Regelmäßig unterschätzt wird die Wiederbeschaffungszeit: Eine Maschine mit vierzehn Wochen Lieferzeit rechtfertigt Überwachung bei einer Kritikalität, die sonst nicht genügen würde.
Ist Schwingungsmessung immer das richtige Verfahren?
Für Lagerschäden, Unwucht, Fluchtungsfehler und Lockerungen ist sie am aussagekräftigsten und deckt damit den größten Teil mechanischer Schäden ab. Schwach ist sie bei elektrischen Fehlern im Motor, bei beginnender Kavitation und an langsam drehenden Wellen. Strom, Druck, Temperatur und Ultraschall sehen jeweils anderes, und die sinnvolle Auswahl erfolgt nach Fehlerbild statt durch flächendeckendes Anbringen von Beschleunigungsaufnehmern.
Können wir einen Motor überwachen, ohne ihn anzufassen?
Häufig ja. Die Stromsignaturanalyse misst den Motorstrom am Abgang im Schaltschrank, also meist in einem Elektroraum statt an der Maschine, und erkennt Läuferstabschäden, Exzentrizität und Lastauffälligkeiten. Für schwer zugängliche, heiße oder nicht abschaltbare Antriebe ist das oft der einzige praktikable Weg, und er sollte geprüft werden, bevor jemand ein Zugangsgerüst kalkuliert.
Was ist mit den Grenzwerten aus den Normen?
Die einschlägigen Reihen geben Schwinggeschwindigkeitsbereiche nach Maschinengröße und Aufstellung an. Als Ausgangspunkt sind sie brauchbar, solange nichts Eigenes vorliegt. Ihre Schwäche ist die notwendige Allgemeinheit: Eine Maschine kann bequem im zulässigen Bereich liegen, während sich ihr eigener Wert verdreifacht hat — und dieser Verlauf ist die aussagekräftigere Information. Wir verweisen auf Normen als Orientierung und stellen keine Bescheinigungen nach ihnen aus.
Wie lange dauert es, bis etwas Verwertbares herauskommt?
Für das Erkennen von Abweichungen wird eine Referenz benötigt, also typischerweise einige Wochen Betrieb über die üblichen Bedingungen hinweg. Zu bestimmen, welcher Fehler sich entwickelt, erfordert entweder Fachkunde oder eine über längere Zeit gesammelte Historie mit dokumentierten Befunden. Eine Zusage konkreter Ausfallvorhersagen im ersten Monat beschreibt etwas anderes als das, was eintreten wird.
Reicht Funksensorik aus?
Für die Verfolgung von Kennwerten und Temperaturen meist ja, und sie senkt die Installationskosten erheblich. Für hochauflösende Spektralanalyse sind die Grenzen real: Die Batterie begrenzt, wie oft ein vollständiges Spektrum aufgenommen werden kann, und die Bandbreite ist häufig geringer. An kritischen Maschinen, bei denen es um Diagnose statt um bloße Erkennung geht, bleibt verkabelte Messtechnik vorzuziehen.
Brauchen wir einen Schwingungsfachmann?
Zum Beurteilen von Spektren und zum Benennen eines konkreten Schadens ja, zumindest verfügbar. Das Verfolgen von Kennwerten und das Melden von Veränderungen funktioniert auch ohne und erkennt einen nützlichen Anteil der Probleme. Eine sinnvolle Aufteilung ist automatische Überwachung zur Erkennung und ein hinzugezogener Fachkundiger, wenn sich etwas verändert hat.
Was übernehmen Sie dabei?
Auswahl der Messgrößen für die Fehlerbilder, die an Ihren Maschinen tatsächlich auftreten, Auslegung von Sensorik und Ankopplung, den Datenweg in Ihre vorhandenen Systeme sowie Referenzbildung und Einstellung der Meldungen. Wir erteilen keine Freigaben zum Weiterbetrieb, stellen keine Ferndiagnose ohne Maschinenhistorie und nennen keine Zahl zur Reduzierung von Stillstandszeiten, bevor wir die Anlagen gesehen haben.
Welche Maschine bereitet Ihnen die meiste Mühe?
Beschreiben Sie kurz die Anlage, was daran bisher ausgefallen ist und was ein Ausfall kostet. Das genügt meist, um einzuschätzen, ob Überwachung den Fall erkannt hätte.