Vorausschauende Wartung: was sie wirklich voraussetzt
Drei Stufen von der Abweichungserkennung bis zur Ausfallvorhersage, das P-F-Intervall als Auslegungsgröße, und warum das Lager selten die eigentliche Ursache ist.
Kurz gefasst
- Die meisten Programme sind zustandsorientiert, nicht vorhersagend — und das ist der größte Teil des Nutzens.
- Das P-F-Intervall bestimmt die Messhäufigkeit. Zweimal innerhalb der kürzesten relevanten Vorwarnzeit.
- Ohne dokumentierte Befunde entsteht keine Vorhersage, gleich wie viele Daten gesammelt werden.
- Nicht das Lager ist meist die Ursache, sondern Ausrichtung, Unwucht, Lockerung oder Schmierung.
- Die eigene Referenz schlägt jeden Normwert. Eine Verdreifachung innerhalb des zulässigen Bereichs sagt mehr als ein konstanter Wert nahe der Grenze.
Was der Begriff verspricht und was er hält
Vorausschauende Wartung wird häufig als Fähigkeit beschrieben, Ausfälle vorherzusagen. Das ist erreichbar, aber es ist weder der erste noch für die meisten Betriebe der wirtschaftlich wichtigste Schritt.
Nützlich ist die Unterscheidung dreier Stufen, weil sie unterschiedlich viel voraussetzen:
- Abweichung erkennen. Die Maschine verhält sich anders als bisher. Benötigt eine Referenz und eine Grenze. Innerhalb weniger Wochen erreichbar und liefert den größten Teil des praktischen Nutzens.
- Fehler benennen. Welches Bauteil sich verschlechtert. Benötigt Fachkunde oder eine Historie ähnlicher Fälle.
- Ausfall vorhersagen. Wann es versagen wird. Benötigt eine belastbare Zahl dokumentierter Ausfälle desselben Typs an derselben Anlagenart.
Die dritte Stufe ist das, was verkauft wird; die erste ist das, was in den ersten zwei Jahren den Ertrag bringt. Ein Programm, das zuverlässig meldet, dass sich an einer wichtigen Anlage etwas verändert hat, rechtfertigt sich in der Regel, lange bevor irgendetwas vorhergesagt wird.
Vier Strategien, und was jede verlangt
| Strategie | Vorgehen | Geeignet für | Kosten |
|---|---|---|---|
| Reaktiv | Reparatur nach Ausfall | Unkritische Bauteile mit Ersatz im Regal | Gering im Voraus, hoch im Ereignisfall |
| Intervallbasiert | Wartung nach Zeit oder Betriebsstunden | Verschleiß mit bekanntem Verlauf, gesetzliche Vorgaben | Planbar; tauscht vielfach intakte Teile |
| Zustandsorientiert | Eingriff bei gemessener Abweichung | Der Regelfall für rotierende Anlagen | Messtechnik plus laufende Betreuung |
| Vorausschauend | Eingriff nach geschätzter Restlebensdauer | Kritische Anlagen mit Ausfallhistorie | Am höchsten; setzt die dritte Stufe voraus |
Zwei Anmerkungen dazu. Reaktive Instandhaltung ist nicht grundsätzlich falsch — für ein Bauteil mit Ersatz im Regal und kurzer Wechselzeit ist sie die wirtschaftlich richtige Entscheidung, und Überwachung wäre dort verschwendetes Geld. Und intervallbasierte Wartung tauscht systematisch intakte Teile, was nicht nur Kosten verursacht: Jeder Eingriff bringt ein Montagerisiko mit sich, und ein nicht unerheblicher Teil der Ausfälle tritt kurz nach einer Wartung auf.
Das P-F-Intervall
Die wichtigste Größe für die Auslegung eines Programms — und die am häufigsten übergangene.
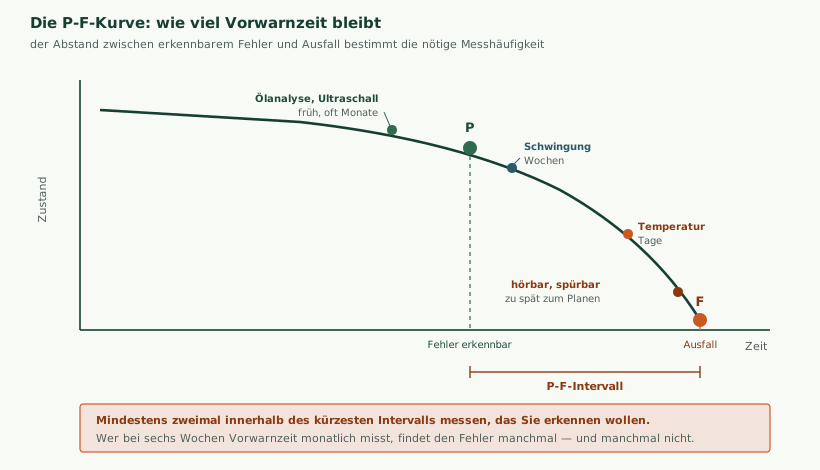
P bezeichnet den Zeitpunkt, zu dem ein beginnender Fehler erstmals erkennbar ist, F den Ausfall. Der Abstand ist die verfügbare Vorwarnzeit, und er hängt vom Fehlerbild und vom Messverfahren ab: Ein Wälzlagerschaden kündigt sich im Ultraschall unter Umständen Monate vorher an, in der Schwingung Wochen, in der Temperatur Tage.
Daraus folgt unmittelbar die Messhäufigkeit. Wird das kürzeste interessierende Intervall nur einmal je Zeitraum abgetastet, wird der Fehler im Mittel in der Hälfte der Fälle übersehen. Als Faustregel gilt, mindestens zweimal innerhalb des kürzesten Intervalls zu messen, das erkannt werden soll — was bei vielen rotierenden Anlagen von Messrundgängen weg und zu dauerhafter Messung führt.
Ebenso wichtig ist die Frage, was mit der Vorwarnzeit geschehen soll. Vier Wochen Vorwarnung nützen wenig, wenn das Ersatzteil eine Lieferzeit von zehn Wochen hat und kein Stillstandsfenster verfügbar ist. Die Reaktionsseite gehört in die Auslegung, nicht als Nachgedanke.
Was tatsächlich ausfällt
Bevor Messgrößen gewählt werden, lohnt sich Klarheit darüber, was in Ihrem Betrieb wirklich versagt. Die naheliegende Antwort ist irreführend: Lager werden getauscht; sie sind häufig nicht das, was zuerst versagt hat.
Ein Lager in einer richtig ausgerichteten, ausgewuchteten, ausreichend geschmierten Maschine innerhalb ihrer Auslegungslast hält lange. Die meisten früh ausfallenden Lager wurden durch etwas anderes belastet: einen Fluchtungsfehler, eine Unwucht, einen weichen Fuß, ein Aggregat außerhalb seines Kennfeldes oder verunreinigtes Schmiermittel.
| Ursache | Erkennbar durch | Typisches Merkmal |
|---|---|---|
| Schmierung: zu wenig, zu viel, verunreinigt | Ultraschall, Temperatur, Ölanalyse | Am Lager, bevor die Schwingung reagiert |
| Fluchtungsfehler | Schwingung: zweifache Drehfrequenz, hoher Axialanteil | Axial vergleichbar mit radial, sonst ungewöhnlich |
| Unwucht | Schwingung: einfache Drehfrequenz, radial | Beide Lager ähnlich; steigt mit Anbackungen |
| Lockerung, weicher Fuß | Schwingung: Vielfache der Drehfrequenz | Vertikal am stärksten; zuerst Befestigung prüfen |
| Prozessbedingungen | Druck, Durchfluss, Strom, Temperatur | Nicht am Lager sichtbar |
| Elektrische Fehler im Motor | Stromsignaturanalyse | In der Schwingung erst spät und mehrdeutig |
| Lagerschaden als Erstursache | Schwingung im hohen Frequenzbereich, Ultraschall früher | Seltener als angenommen |
Die praktische Folge: Ein Programm, das ausschließlich auf Lagererkennung ausgelegt ist, zielt auf die kleinste Kategorie. Prozess- und ausrichtungsbezogene Größen zu erfassen ist häufig günstiger und verhindert Schäden, statt sie anzukündigen. Genau deshalb ist das Festhalten von Befunden so wichtig: Ohne diese Angaben lässt sich nicht unterscheiden, ob Ursachen beseitigt oder Symptome ersetzt werden.
Die Messverfahren im Vergleich
Schwingungsmessung erhält die meiste Aufmerksamkeit, und für rotierende Maschinen zu Recht. Sie ist aber ein Verfahren unter mehreren, und die übrigen erkennen Dinge, die sie nicht sieht.
| Verfahren | Erkennt | Vorwarnzeit | Benötigt | Aufwand |
|---|---|---|---|---|
| Schwingung, Kennwert | Unwucht, Fluchtung, Lockerung, späten Lagerschaden | Wochen | Feste Ankopplung, Referenz | Gering |
| Schwingung, Spektrum | Welcher Fehler, welches Element | Wochen bis Monate | Bandbreite, Maschinendaten, Fachkunde | Mittel bis hoch |
| Ultraschall | Mangelschmierung, frühen Lagerschaden, Leckagen | Monate bei Schmierung | Methodik, oft handgeführt | Gering |
| Stromsignaturanalyse | Läuferstäbe, Exzentrizität, Lastfehler | Monate | Nur Zugang zum Schaltschrank | Gering bis mittel |
| Temperatur | Reibung, Überlast, Kühlungsverlust | Kurz; bestätigt eher | Sinnvolle Platzierung | Sehr gering |
| Ölanalyse | Verschleißart, Verunreinigung, Ölzustand | Monate | Probenahmedisziplin, Labor | Mittel, wiederkehrend |
| Prozessgrößen | Die Bedingungen, die den Schaden verursachen | Laufend | Kenntnis des Sollverhaltens | Gering, oft vorhanden |
Zwei Beobachtungen. Ultraschall ist das günstigste Verfahren mit der längsten Vorwarnzeit für die häufigste Ursache von Lagerschäden und wird dennoch regelmäßig weggelassen — vermutlich, weil es keinen kontinuierlichen Datenstrom liefert und deshalb nicht zu einer Überwachungsanlage passt. Und Prozessgrößen liegen häufig bereits vor: Der Förderdruck einer Pumpe steht oft im Leitsystem, ohne aufgezeichnet zu werden. Der Aufwand ist dann Anbindung, nicht Messtechnik.
Stromsignaturanalyse
Verdient eine eigene Erwähnung, weil sie durchgängig zu wenig genutzt wird. Gemessen wird am Motorabgang im Schaltschrank, mit einem Stromwandler an einer oder mehreren Phasen. An der Maschine selbst wird nichts montiert.
Genau das ist der Punkt. Für einen Motor, der schwer zugänglich ist, in einem Gefahrenbereich steht, unter Wasser arbeitet oder nicht lange genug stillgesetzt werden kann, um Sensorik anzubringen, ist dies häufig der einzige Weg ohne Stillstand und Zugangsgerüst — und er sollte geprüft werden, bevor jemand ein Gerüst kalkuliert.
Gut erkennbar sind Läuferstabschäden, Exzentrizität, Lastschwankungen und Schieflast. Schlecht erkennbar sind beginnende Lagerschäden und alles an der Arbeitsmaschine, was die Last nicht merklich moduliert. Eine echte Einschränkung sind Frequenzumrichter: Deren Schaltmuster dominiert das Spektrum, sodass entweder Daten aus dem Umrichter oder ein angepasstes Verfahren nötig sind. Bei umrichtergespeisten Antrieben sollte man ausdrücklich danach fragen.
Die Ankopplung entscheidet
Der häufigste Grund, warum eine Schwingungsmessung nichts liefert, ist die Befestigung. Der nutzbare Frequenzbereich hängt davon ab, wie der Aufnehmer sitzt — und die frühen Hinweise auf Lagerschäden liegen im hohen Frequenzbereich.
- Verschraubt auf einer vorbereiteten Fläche: voller Frequenzbereich. Für Lagerdiagnose erforderlich.
- Geklebt mit geeignetem Kleber: nahezu gleichwertig und beim Nachrüsten deutlich einfacher. Ein vernünftiger Ausgangspunkt.
- Magnetfuß: bricht typischerweise im Bereich weniger Kilohertz ein — und entfernt damit genau die Information, für die das Gerät meist beschafft wurde. Für Unwucht und Fluchtung brauchbar.
- Handgehaltene Sonde: noch niedriger und vom Anpressdruck abhängig, sodass Messungen zwischen zwei Rundgängen nicht vergleichbar sind.
Die Position zählt ebenso. Der Aufnehmer gehört auf das Lagergehäuse in die Lastzone, mit möglichst kurzem, steifem Weg zum Lager — nicht auf eine Abdeckung, ein Lüftergitter oder eine lackierte Fläche. Und sie muss reproduzierbar sein, was in der Praxis eine dauerhaft markierte oder fest montierte Messstelle bedeutet: Eine Messung zehn Zentimeter daneben ist mit der vom Vormonat nicht vergleichbar.
Welches Verfahren auch gewählt wird: Die Aussagekraft entsteht vor dem Wandler. Abtastrate, Filterung und Montage entscheiden darüber, ob ein Verlauf überhaupt zu deuten ist — das behandeln wir unter Sensorauswahl und Signalaufbereitung.
Funk, Batterien und die Frage der Messrate
Da die Montage den größten Kostenblock einer Nachrüstung bildet, entscheidet die Wahl zwischen verkabelter und funkbasierter Sensorik häufig darüber, ob ein Programm überhaupt zustande kommt.
| Funk | Kabel | |
|---|---|---|
| Installation | Stunden, meist ohne Stillstand | Tage, meist mit Stillstand |
| Stückkosten | Höher | Niedriger, zuzüglich Kabel und Arbeitszeit |
| Messhäufigkeit | Periodisch; vollständige Spektren sparsam | Dauerhaft, wenn gewünscht |
| Bandbreite | Durch das Energiebudget begrenzt | So viel, wie der Aufnehmer hergibt |
| Wartung | Batteriewechsel alle paar Jahre | Praktisch keine |
| Geeignet für | Beobachtung vieler Maschinen | Diagnose an wenigen kritischen Anlagen |
Die ehrliche Zusammenfassung: Funk passt gut zur Erkennung über einen breiten Maschinenpark und schlecht zur Diagnose an einer kritischen Anlage. Eine verbreitete und sinnvolle Aufteilung ist Funk in der Fläche und Kabel an den wenigen Maschinen, deren Ausfall den Betrieb anhält.
Zwei praktische Hinweise. Die angegebene Batterielaufzeit setzt ein bestimmtes Messintervall voraus; wer statt täglich stündlich ein vollständiges Spektrum aufnimmt, verkürzt fünf Jahre auf Monate — und das ist eine Einstellung, die erst nach der Beschaffung getroffen wird. Und metallische Umgebungen sind für Funk anspruchsvoll: Ein Sensor innerhalb einer Schutzhaube oder eines Schaltschranks erreicht sein Empfangsgerät unter Umständen auch auf kurze Entfernung nicht, was eine Frage der Begehung vor Ort ist und nicht des Datenblatts.
Welche Funktechnik zu welcher Messrate und welcher geforderten Batterielaufzeit passt, ist eine eigene Abwägung; die Verfahren und ihre Grenzen stellen wir unter IoT-Anbindung wählen gegenüber.
Schmierung, die häufigste Ursache
Da Schmierungsprobleme den größten Einzelbeitrag zu Lagerschäden leisten, verdienen sie mehr als eine Tabellenzeile — insbesondere, weil hier eine günstige Maßnahme eine teure Überwachung ersetzt.
Vier Fehlerbilder, die nicht austauschbar sind:
- Zu wenig Schmierstoff, durch ein versäumtes Intervall oder einen blockierten Weg. Reibung und Temperatur steigen; Ultraschall erkennt das früher und zuverlässiger als Schwingung.
- Zu viel Schmierstoff, mindestens ebenso häufig und meist gut gemeint. Das Fett walkt, erwärmt sich und kann Dichtungen herausdrücken. Messbar schädlicher als leichte Unterversorgung.
- Falscher oder gemischter Schmierstoff, wobei unverträgliche Fette eine Seife bilden können, die nicht mehr schmiert.
- Verunreinigter Schmierstoff, mit Wasser oder Partikeln. Wasser ist besonders schädlich und gelangt häufig über Entlüftungen und Dichtungen hinein, nicht beim Befüllen.
Das passende Instrument ist hier der Ultraschall, und er wird zu wenig eingesetzt. Ein unterversorgtes Lager sendet ein ansteigendes hochfrequentes Signal, lange bevor Schwingung oder Temperatur reagieren. Wer beim Nachschmieren mithört, kann in dem Moment aufhören, in dem das Signal abfällt, statt eine festgelegte Anzahl Hübe zu geben — womit Unter- und Überversorgung zugleich gelöst sind, ohne dauerhafte Installation und günstiger, als dieselben Maschinen zu instrumentieren.
Ein Spektrum lesen, ohne Sachverständiger zu sein
Die vollständige Schwingungsdiagnose ist ein eigenes Fachgebiet, und dieser Abschnitt ersetzt sie nicht. Wer aber vier oder fünf Zusammenhänge kennt, kann erheblich mehr einordnen — und vor allem beurteilen, ob die Diagnose eines Anbieters plausibel ist.
Ausgangspunkt ist immer die Drehfrequenz. Drehzahl durch 60 ergibt Hertz; die interessanten Frequenzen sind Vielfache davon.
| Wo die Energie liegt | Deutet meist auf | Bestätigung |
|---|---|---|
| Einfache Drehfrequenz, radial | Unwucht | Beide Lager ähnlich und gleichphasig |
| Zweifache Drehfrequenz, hoher Axialanteil | Fluchtungsfehler | Axial vergleichbar mit radial, sonst ungewöhnlich |
| Viele Vielfache: 1×, 2×, 3×, 4× … | Lockerung | Vertikal am stärksten; zuerst Befestigung prüfen |
| Nicht ganzzahlige Vielfache, etwa 2× bis 12× | Wälzlagerschaden | Aus der Lagergeometrie berechenbar |
| Schaufel- oder Flügelzahl × Drehfrequenz | Strömungsbedingt, in gewissem Maß normal | Nur bei Anstieg bedenklich |
| Seitenbänder um eine Hauptlinie | Modulation: Verzahnung oder Läuferstäbe | Der Abstand benennt die modulierende Frequenz |
| Breitbandig ohne klare Linien | Kavitation, starker Verschleiß, Lockerung | Bei Pumpen zuerst die Zulaufbedingungen prüfen |
| Doppelte Netzfrequenz, also 100 Hz | Elektrisch, nicht mechanisch | Verschwindet beim Abschalten sofort |
Die letzte Zeile ist besonders nützlich, weil sie eine verbreitete Fehldeutung verhindert: Elektrisch verursachte Schwingung endet in dem Moment, in dem die Spannung weggenommen wird; mechanisch verursachte klingt mit dem Auslauf ab. Beim Abschalten zuzusehen ist ein kostenloser und eindeutiger Test.
Lagerschadensfrequenzen ergeben sich aus der inneren Geometrie des Lagers — deshalb ist die Lagerbezeichnung wichtig. Einen Anstieg zu erkennen geht auch ohne sie; zu sagen, welches Element betroffen ist, nicht. Ein Anbieter, der ohne Kenntnis der Lagerbezeichnung ein bestimmtes Element benennt, rät.
Welche Kenngrößen sich an welcher Maschinenart tatsächlich lohnen — an Motoren, Pumpen, Verdichtern, Ventilatoren und Getrieben —, gehen wir maschinenweise unter Zustandsüberwachung durch.
Wirtschaftlichkeit
Belastbare Zahlen lassen sich nur mit Ihren Daten bilden. Die Struktur ist jedoch immer dieselbe, und zwei Posten fehlen regelmäßig.
| Posten | Art | Anmerkung |
|---|---|---|
| Vermiedene ungeplante Stillstände | Nutzen | Nur belastbar, wenn die Historie zeigt, welche Ausfälle Vorankündigung hatten |
| Geplant statt ungeplant instandgesetzt | Nutzen | Wird unterschätzt: geringere Folgeschäden, kürzere Dauer, normale Arbeitszeit |
| Verlängerte Standzeiten | Nutzen | Intervallbasierte Wechsel entfallen, wenn der Zustand sie nicht rechtfertigt |
| Energie | Nutzen | Bei Verdichtern und großen Antrieben oft allein tragfähig |
| Messtechnik und Montage | Kosten, einmalig | Montage überwiegt, nicht die Sensoren |
| Referenzbildung | Kosten, einmalig | Kalenderzeit; nicht durch mehr Personal zu verkürzen |
| Laufende Betreuung | Kosten, wiederkehrend | Der Posten, dessen Fehlen Programme verfallen lässt |
| Reaktionsfähigkeit | Kosten, wiederkehrend | Erkennen ohne Kapazität zu handeln erzeugt keinen Nutzen |
Die beiden hervorgehobenen Zeilen entscheiden über den langfristigen Erfolg. Ein Programm ohne zuständige Person und ohne Kapazität, auf Hinweise zu reagieren, erzeugt Kosten und Berichte. Eine Stunde im Monat bewusster Betreuung genügt meist; ihr Fehlen ist der Grund, warum Systeme im dritten Jahr umgangen werden.
Zur Vorsicht bei Prozentangaben: Verbreitete Zahlen zur Reduzierung von Stillstandszeiten stammen überwiegend aus Untersuchungen an Betrieben, die zuvor rein reaktiv gearbeitet haben. Ein Betrieb mit funktionierender geplanter Instandhaltung wird eine deutlich geringere Veränderung sehen. Jede Zahl, die genannt wird, bevor jemand Ihre Unterlagen gesehen hat, ist eine Prospektzahl.
Ein Rechenbeispiel
Ein Betrieb mit einer wiederkehrenden Schwierigkeit: Ein Pumpensatz in der Kühlwasserversorgung fällt etwa zweimal jährlich aus und legt dabei jeweils für den größten Teil einer Schicht eine Linie still. Gemessen wird bisher nichts außer einem Rundgang.
Die Instandhaltungshistorie der letzten sechs Jahre zeigt drei Ausfälle: zweimal die Gleitringdichtung, einmal ein Motorlager. Die Dichtungen wurden nach dem Ausfall getauscht, das Lager fiel bei einer anderen Arbeit auf.
Das übliche Vorgehen wäre, beide Lagerstellen mit Beschleunigungsaufnehmern zu versehen und den Kennwert zu beobachten. Das hätte vermutlich das Motorlager gefunden — und keine der beiden Dichtungen, also zwei der drei Fälle nicht.
Liest man die Historie anders: Dichtungsschäden an einer Kühlwasserpumpe folgen meist aus Trockenlauf, Fluchtungsfehler oder Betrieb außerhalb des Kennfeldes. Damit ergibt sich eine andere Ausstattung:
- Förderdruck, gemeinsam mit der Motorstromaufnahme ausgewertet. Beides zusammen zeigt, wo die Pumpe auf ihrer Kennlinie arbeitet, und macht sowohl Androsselung als auch Laufradverschleiß sichtbar. Günstig, und häufig bereits im Leitsystem vorhanden.
- Zulaufdruck, sofern Kavitationsgefahr besteht — eine plausible Ursache für die Dichtungsschäden.
- Motorstrom, der zugleich Trockenlauf erkennt. Allerdings mit automatischer Abschaltung statt einer Meldung, weil der Schaden schneller eintritt, als ein Mensch reagieren kann.
- Schwingung, geklebt, an Motor- und Pumpenlager. Geklebt statt magnetisch, weil es gerade um Lagerinformation geht. Axial am Kupplungsende, weil Fluchtungsfehler als Ursache plausibel ist.
- Temperatur an beiden Lagerstellen, günstig und bestätigend.
- Eine dokumentierte Ausrichtungsprüfung nach jedem Eingriff — keine Messtechnik, und möglicherweise der wirksamste Posten der Liste.
Der Unterschied liegt nicht in der Technik. Die zweite Ausstattung wurde aus dem abgeleitet, was tatsächlich ausgefallen ist, die erste aus dem, was üblicherweise montiert wird. Diese Auswertung der Historie ist die Arbeit, für die sich Bezahlung lohnt.
Wer wertet aus, und mit welcher Qualifikation
Eine Frage, die über die laufenden Kosten mehr entscheidet als die Wahl der Messtechnik, und die in Angeboten selten klar beantwortet wird.
Für das Erkennen einer Veränderung ist keine besondere Qualifikation nötig. Ein Kennwert, eine maschinenindividuelle Grenze und eine funktionierende Meldung genügen, und das lässt sich mit vorhandenem Instandhaltungspersonal betreiben. Dieser Teil fängt einen erheblichen Anteil der sich anbahnenden Probleme ab.
Für die Diagnose eines konkreten Schadensbildes braucht es jemanden, der Spektren beurteilen kann. Diese Person muss nicht angestellt sein — verfügbar reicht. Eine bewährte Aufteilung ist die automatische Dauerüberwachung zur Erkennung, mit einem hinzugezogenen Fachkundigen, wenn sich etwas verändert hat. Das ist in der Regel günstiger als eine Fachkraft, die Messrundgänge nach Plan absolviert, und es reagiert schneller.
Für die Entscheidung über den Eingriff braucht es wiederum jemand anderen: eine Person, die eine Anlage anhalten oder ein Ersatzteil beschaffen darf. Dieser Punkt wird beim Aufbau oft übersehen, und er ist der häufigste Grund, warum ein technisch einwandfreies System folgenlos bleibt.
Diese drei Rollen sauber zu trennen hilft bei der Planung. Die erste ist Betrieb, die zweite kann eingekauft werden, die dritte muss intern besetzt sein — und die dritte ist es, die eine Meldung in eine vermiedene Störung verwandelt.
Vom Pilotprojekt in die Fläche
Was beim Ausrollen regelmäßig auftritt, lässt sich vorwegnehmen:
- Einheitliche Montagevorgaben, dokumentiert und geprüft. Sonst sind Werte zwischen Maschinen nicht vergleichbar, und der Vergleich ähnlicher Anlagen ist einer der nützlichsten Auswertungswege.
- Referenzbildung aus einer Vorlage. Bei drei Maschinen ist das eine Nebentätigkeit, bei hundert ein Projekt.
- Meldungen gruppieren und priorisieren. Eine bei fünf Maschinen angenehme Rate wird bei hundert unerträglich.
- Gemeinsame Definitionen. Zwei Bereiche, die dieselbe Kennzahl verschieden berechnen, können nicht verglichen werden — und jemand wird es trotzdem tun.
- Eine zuständige Person. Der häufigste Grund, warum ein im ersten Jahr wertvolles System im dritten ignoriert wird.
Kleines Glossar
| Begriff | Bedeutung |
|---|---|
| P-F-Intervall | Zeitspanne zwischen erstmals erkennbarem Fehler und Ausfall. Bestimmt die nötige Messhäufigkeit. |
| Referenz (Baseline) | Der erfasste Normalzustand einer einzelnen Maschine, gegen den Abweichungen beurteilt werden. |
| Kennwert | Ein zusammenfassender Schwingungswert. Zeigt, dass sich etwas verändert hat, nicht was. |
| Spektrum | Aufteilung der Schwingung nach Frequenzen. Grundlage jeder Diagnose einzelner Fehlerbilder. |
| Stromsignaturanalyse | Auswertung des Motorstroms am Schaltschrank, ohne Zugang zur Maschine. |
| Ultraschall | Erfassung hochfrequenter Geräusche. Erkennt Mangelschmierung und Leckagen früh. |
| Zustandsorientiert | Eingriff bei gemessener Abweichung. Der Regelfall funktionierender Programme. |
| Vorausschauend | Eingriff nach geschätzter Restlebensdauer. Setzt dokumentierte Ausfallhistorie voraus. |
| Fehlalarm | Meldung ohne Befund. Jeder senkt die Bereitschaft, der nächsten zu glauben. |
Die Referenz
Jede Aussage über eine Abweichung setzt voraus, dass bekannt ist, wie normal aussieht. Die Referenzbildung ist der Teil, der in Projekten am häufigsten verkürzt wird, und die Folgen zeigen sich erst Monate später.
- Über die üblichen Betriebsbedingungen hinweg erfassen. Eine Referenz, die in einer Sommerwoche bei einem Produkt aufgenommen wurde, erzeugt den ganzen Winter über Fehlmeldungen.
- Lastabhängigkeit berücksichtigen. Viele Maschinen verhalten sich bei halber Last anders als bei voller. Eine Referenz je Betriebspunkt ist aufwendiger und belastbarer.
- Je Maschine, nicht je Baureihe. Zwei baugleiche Maschinen auf unterschiedlichen Fundamenten haben unterschiedliche Normalzustände.
- Nach jedem Eingriff neu aufnehmen. Ein getauschtes Lager verändert den Normalzustand; die alte Referenz gilt nicht mehr.
- Die Aufnahme dokumentieren: Zeitraum, Betriebszustand, Produkt. Ohne diese Angaben lässt sich später nicht beurteilen, warum eine Grenze unpassend ist.
Zur Normung: Die einschlägigen Reihen geben Schwinggeschwindigkeitsbereiche nach Maschinengröße und Aufstellung an. Sie sind ein brauchbarer Ausgangspunkt, solange nichts Eigenes vorliegt, und sie sind notwendigerweise weit gefasst. Eine Maschine kann sich bequem innerhalb des zulässigen Bereichs bewegen, während sich ihr eigener Wert über ein halbes Jahr verdreifacht hat — und dieser Verlauf ist die aussagekräftigere Information. Wir verweisen auf die Normen als Orientierung und stellen keine Bescheinigungen nach ihnen aus.
Welche Maschinendaten Sie vorab brauchen
Diese Angaben vor der Installation zusammenzutragen erspart einen zweiten Termin und ist der häufigste Grund, warum ein erster Datensatz nicht auswertbar ist:
- Drehzahl und ob sie veränderlich ist. Bei umrichtergespeisten Antrieben verschieben sich sämtliche Diagnosefrequenzen mit der Drehzahl, sodass feste Frequenzbänder unbrauchbar werden — die Auswertung muss dann drehzahlbezogen erfolgen, was die Messtechnik unterstützen muss.
- Lagerbezeichnungen an jeder Messstelle. Häufig nur in der Originaldokumentation zu finden, und es lohnt sich, sie zu sichern, bevor diese verschwindet.
- Schaufel-, Flügel- oder Zahnzahl. Bestimmt, welche Linien normal sind.
- Übersetzungen und Zähnezahlen bei Getrieben.
- Typenschildleistung und tatsächliche Auslastung. Ein Motor bei 40 Prozent seiner Nennleistung verhält sich anders als einer bei 95 Prozent, und beides kommt vor.
- Aufstellung: starr oder elastisch. Entscheidet, welcher Normbereich überhaupt anwendbar ist.
- Instandhaltungshistorie. Was ist ausgefallen, wie oft, was wurde gefunden. Diese Angabe ist fast immer wertvoller als jede technische Spezifikation, weil sie bestimmt, welche Fehlerbilder das Geld wert sind.
Getriebe verdienen dabei einen eigenen Hinweis: Schäden zeigen sich als Modulation um die Zahneingriffsfrequenz, was sowohl ausreichende Bandbreite als auch Kenntnis der Übersetzungen voraussetzt. Ein einfacher Kennwertalarm an einem Getriebe ist nahezu wirkungslos, weil erheblicher Zahnschaden entstehen kann, ohne dass der Kennwert deutlich reagiert. Ebenso gilt: Bei langsam drehenden Anlagen unterhalb einiger hundert Umdrehungen je Minute stoßen übliche Beschleunigungsaufnehmer an ihre Grenzen, weil die Energie bei diesen Frequenzen gering ist. Das sollte vor der Beschaffung geklärt sein und nicht, nachdem die Daten wenig hergeben.
Anomalie und Vorhersage sind zwei verschiedene Aufgaben
Diese Unterscheidung wird in Anbieterbeschreibungen regelmäßig verwischt, und sie ist der Kern dessen, was ein System leisten kann.
Anomalieerkennung beantwortet: Verhält sich diese Maschine anders als bisher? Dafür genügen Daten aus dem Normalbetrieb. Ein Verfahren lernt, wie normal aussieht, und meldet Abweichungen. Es benötigt keine einzige dokumentierte Störung — und genau deshalb ist es das, was in den ersten Monaten überhaupt möglich ist.
Fehlervorhersage beantwortet: Welcher Fehler entsteht hier, und wann wird er zum Ausfall führen? Dafür sind Beispiele nötig — Fälle, in denen dieser Fehler an dieser Art Maschine aufgetreten ist, mit den zugehörigen Messwerten davor. Ohne solche Beispiele lässt sich kein Verfahren darauf trainieren, gleich wie viele Betriebsdaten vorliegen.
Die praktische Konsequenz ist unbequem: Ein Betrieb, dessen Anlagen zuverlässig laufen, hat wenige Ausfälle und damit wenige Beispiele. Je besser die Instandhaltung bisher war, desto länger dauert es, bis eine Vorhersage möglich wird. Das ist kein Mangel des Verfahrens, sondern eine Eigenschaft der Aufgabe.
Daraus folgt eine belastbare Erwartungshaltung: Anomalieerkennung innerhalb von Wochen, Diagnose mit Fachkunde oder nach längerer Zeit, Vorhersage als Ziel für Jahre — und nur für Fehlerbilder, die oft genug aufgetreten sind.
Welche Daten Sie tatsächlich brauchen
Wer eine belastbare Aussage anstrebt, braucht nicht mehr Messwerte, sondern andere Angaben daneben:
- Messwerte über einen ausreichend langen Zeitraum, mit einer Auflösung, die zum Fehlerbild passt. Sekundenwerte für Lagerdiagnose sind zu grob, Minutenwerte für Auslastung völlig ausreichend.
- Betriebskontext: Last, Produkt, Drehzahl, Betriebszustand. Ohne diesen Kontext ist eine Abweichung nicht von einem Produktwechsel zu unterscheiden.
- Befunde aus jedem Eingriff. Was gefunden wurde, an welcher Anlage, wann. Auch dann, wenn nichts gefunden wurde.
- Eingriffshistorie. Wann wurde getauscht, nachgeschmiert, ausgerichtet. Jeder dieser Eingriffe verändert den Normalzustand.
- Eindeutige Anlagenkennzeichnung, die auch dann noch gilt, wenn ein Aggregat getauscht wurde.
Der dritte Punkt ist derjenige, der über die Zukunft eines Programms entscheidet, und er kostet Sekunden je Vorgang, wenn das Erfassungsmittel gut gewählt ist. Sensordaten ohne dokumentierte Befunde bleiben eine Zahlenreihe. Dieselben Daten mit der Angabe, was jeweils gefunden wurde, werden zu einer Grundlage, aus der sich etwas ableiten lässt — und der Fall „geprüft, nichts gefunden“ ist dabei genauso wertvoll wie der Schadensfall, weil er die Grenze zwischen auffällig und unauffällig zieht.
Behauptungen, die eine Rückfrage verdienen
Das Feld wird selbstbewusst beworben. Einige Aussagen kehren so regelmäßig wieder, dass sich eine Prüfung vor der Beschaffung lohnt:
- „Erkennt jeden Fehler mit einem Sensor.“ Kein einzelnes Verfahren sieht elektrische Fehler, Kavitation, Schmierungsprobleme und Verzahnungsschäden zugleich. Fragen Sie, welche Fehlerbilder ausdrücklich nicht erkannt werden.
- „Künstliche Intelligenz, daher keine Referenz nötig.“ Zu lernen, was normal ist, ist die Referenzbildung. Die Frage lautet nicht, ob sie nötig ist, sondern wie lange sie dauert und welche Betriebszustände sie abdecken muss.
- „Sagt Ausfälle Wochen im Voraus.“ Für manche Fehlerbilder an manchen Maschinen zutreffend. Eine Vorhersage eines bestimmten Ausfalls setzt Historie dieses Ausfalls voraus; ein System ohne diese Historie erkennt Auffälligkeiten — nützlich, aber eine andere Aussage.
- „Reduziert Stillstandszeiten um 30 bis 50 Prozent.“ Abgeleitet aus Betrieben ohne geplante Instandhaltung. Bei funktionierender Instandhaltung fällt die Veränderung deutlich kleiner aus.
- „In Minuten installiert, ohne Fachkenntnis.“ Die Montage mag schnell gehen. Grenzen festzulegen, die weder ständig noch nie auslösen, und zu entscheiden, was auf eine Meldung hin zu tun ist, erfordert Fachkenntnis — Ihre oder die eines Dienstleisters.
- „Funktioniert an jeder Maschine.“ Langsam drehende Anlagen, umrichtergespeiste Antriebe und stark wechselnde Betriebsweisen verletzen Annahmen, die in vielen Produkten stecken. Fragen Sie nach Ihren Anlagen.
Eine brauchbare Prüffrage an jeden Anbieter, uns eingeschlossen: Was erkennt Ihr System nicht, und wann würden Sie davon abraten, es einzusetzen? Eine Antwort, die echte Grenzen benennt, ist mehr wert als eine, die keine kennt.
Eine realistische Reihenfolge
Für einen Betrieb, der bisher nichts misst, hat sich folgendes Vorgehen bewährt:
- Die Instandhaltungshistorie auswerten. Welche Ausfälle traten in den letzten Jahren auf, was kosteten sie, und gab es im Rückblick Anzeichen. Ein Nachmittag Arbeit, der die spätere Auswahl stärker prägt als jede Produktentscheidung.
- Zwei oder drei Anlagen auswählen, bei denen ein Ausfall teuer ist und Vorwarnzeit plausibel erscheint — nicht die am leichtesten zugänglichen.
- Messgrößen nach Fehlerbild wählen, nicht nach Gewohnheit. Bei Pumpen und Verdichtern gehören Prozessgrößen fast immer dazu.
- Befunderfassung einführen, bevor die erste Messung läuft. Diese Reihenfolge ist wichtig: Wer später damit beginnt, verliert die Monate dazwischen.
- Referenz über die üblichen Betriebsbedingungen aufnehmen und erst danach Grenzen festlegen.
- Den Reaktionsweg festlegen: Wer wird informiert, wer entscheidet, was geschieht außerhalb der Regelarbeitszeit.
- Nach sechs Monaten auswerten: Was wurde gemeldet, was davon bestätigte sich, was wurde übersehen. Danach Grenzen anpassen und erst dann ausweiten.
Auffällig an dieser Liste ist, wie wenig davon Beschaffung ist. Die Punkte eins, vier, sechs und sieben kosten Zeit und keine Investition, und sie entscheiden darüber, ob die Investition in den Punkten drei und fünf etwas einbringt.
Den Nutzen im Betrieb sichtbar machen
Ein Programm, dessen Wirkung niemand belegen kann, verliert bei der nächsten Budgetrunde. Es lohnt sich daher, von Anfang an mitzuschreiben, was ohne die Messung nicht passiert wäre.
- Jeden bestätigten Fund festhalten: Was wurde gemeldet, was wurde gefunden, was wäre ohne die Meldung geschehen. Die letzte Angabe ist eine Einschätzung und sollte als solche gekennzeichnet sein — belastbarer als eine erfundene Zahl ist ein nachvollziehbarer Fall.
- Geplante gegen ungeplante Eingriffe zählen. Verschiebt sich das Verhältnis über die Quartale, ist das eine aussagekräftige Kennzahl und leicht zu erheben.
- Fehlalarme ebenfalls zählen. Wer nur Erfolge berichtet, wird beim ersten Fehlalarm unglaubwürdig. Ein bekannter Anteil unbestätigter Meldungen ist normal und schafft Vertrauen.
- Übersehene Ausfälle aufnehmen. Unangenehm und wichtig: Jeder Ausfall, den das System nicht angekündigt hat, ist ein Hinweis auf eine Lücke im Messkonzept, nicht auf ein gescheitertes Programm.
Diese vier Zahlen nebeneinander ergeben nach einem Jahr eine ehrliche Bilanz. Sie ist fast immer besser als der Eindruck, den einzelne Ereignisse hinterlassen — und deutlich besser als die Prozentangaben aus Anbieterunterlagen, weil sie aus dem eigenen Betrieb stammt.
Wenn Überwachung nicht die richtige Antwort ist
Gelegentlich lautet die ehrliche Auskunft, dass ein Überwachungsprojekt nicht das ist, was helfen würde. Erkennbar an folgenden Anzeichen:
- Die Ausfälle haben eine bekannte Ursache, die niemand beseitigt. Wenn seit Jahren dieselbe Komponente versagt und der Grund bekannt ist, ist Überwachung eine aufwendige Methode, das Bekannte zu bestätigen.
- Die Schmierpraxis ist ungeordnet. Sie zu ordnen ist günstiger und wirksamer, als die Folgen zu beobachten.
- Es fehlt an Kapazität zu reagieren. Ein Betrieb, der geplante Arbeiten nicht unterbringt, wird auch auf Hinweise nicht reagieren können.
- Die Ersatzteilversorgung ist der Engpass. Vier Wochen Vorwarnung nützen nichts, wenn das Teil zwölf Wochen Lieferzeit hat und nichts bevorratet wird.
- Die Anlage steht ohnehin vor der Ablösung. Messtechnik an einer Maschine, die in achtzehn Monaten ersetzt wird, amortisiert sich selten.
Wir sagen das auch dann, wenn es bedeutet, dass ein Auftrag kleiner ausfällt oder nicht zustande kommt. Ein Programm, das aus den falschen Gründen begonnen wurde, wird nach zwei Jahren stillgelegt, und das ist für beide Seiten das schlechtere Ergebnis.
Meldungen, auf die reagiert wird
Der technisch beste Teil eines Programms scheitert an dieser Stelle häufiger als an der Messtechnik.
- Jede Meldung braucht einen Adressaten mit Handlungsbefugnis. Ein Hinweis an einen Verteiler ist ein Hinweis an niemanden.
- Die Menge muss zur Reaktionsfähigkeit passen. Zehn Meldungen täglich bei zwei verfügbaren Personen führen binnen weniger Wochen dazu, dass keine mehr gelesen wird.
- Eine Meldung sollte sagen, was zu tun ist, nicht nur, dass ein Wert überschritten wurde.
- Eskalation vorsehen, wenn niemand reagiert — und festhalten, wer wann bestätigt hat.
- Fehlalarme ernst nehmen. Jeder unbegründete Alarm senkt die Bereitschaft, dem nächsten zu glauben. Eine zu empfindliche Grenze ist schädlicher als eine etwas zu unempfindliche.
- Rückmeldung einsammeln. Was bei der Prüfung tatsächlich gefunden wurde, gehört zurück ins System. Ohne diese Schleife verbessert sich nichts.
Der letzte Punkt ist zugleich der Übergang zur Vorhersage. Messwerte ohne dokumentierte Befunde sind eine große Menge Zahlen, aus denen sich wenig folgern lässt. Dieselben Messwerte mit der Angabe, was jeweils gefunden wurde — auch dann, wenn nichts gefunden wurde —, werden zu einem Datenbestand, aus dem sich lernen lässt. Der zweite Fall ist dabei ebenso wertvoll wie der erste.
Welche Anlagen sich lohnen
Nicht jede Maschine rechtfertigt Überwachung, und die Auswahl nach Zugänglichkeit ist die falsche.
| Merkmal | Spricht dafür | Spricht dagegen |
|---|---|---|
| Folge eines Ausfalls | Produktion steht, Folgeschäden möglich | Umgehung vorhanden, Ersatz im Regal |
| Wiederbeschaffungszeit | Wochen bis Monate | Kurzfristig verfügbar |
| Vorwarnzeit | Fehlerbilder mit erkennbarem Verlauf | Plötzliches Versagen ohne Ankündigung |
| Historie | Wiederkehrende Ausfälle dokumentiert | Seit Jahren unauffällig |
| Zugänglichkeit | — (kein Auswahlkriterium) | — (kein Ausschlusskriterium) |
| Energieanteil | Hoher Verbrauch rechtfertigt Messung allein | Geringer Anteil am Gesamtverbrauch |
Die vorletzte Zeile ist bewusst leer: Wie leicht sich eine Maschine ausrüsten lässt, sagt nichts darüber aus, ob es sich lohnt — und es ist das Kriterium, das sich in der Praxis durchsetzt, wenn niemand widerspricht. Die letzte Zeile verdient dagegen mehr Beachtung: Verdichter und große Antriebe rechtfertigen Messtechnik häufig allein über den Energieverbrauch, unabhängig von jedem vermiedenen Ausfall. Damit hängt die Wirtschaftlichkeit nicht daran, dass überhaupt etwas vorhergesagt wird.
Woran Programme scheitern
- Die leicht zugänglichen Maschinen werden ausgerüstet statt der wichtigen.
- Referenz zu kurz aufgenommen, dadurch ein Jahr lang unpassende Meldungen.
- Grenzwerte nach Norm statt nach Maschine, was bei einigen Anlagen Fehlalarme und bei anderen Stille erzeugt.
- Magnetisch befestigte Aufnehmer für Lagerdiagnose. Der nutzbare Frequenzbereich reicht dafür nicht.
- Prozessgrößen ignoriert. Bei Pumpen und Verdichtern tragen sie mehr Information als die Schwingung und liegen oft bereits vor.
- Keine Befunde erfasst. Der Grund, warum aus Daten nie eine Diagnose wird.
- Erkennung ohne Reaktionsweg. Eine aufwendige Methode, im Nachhinein belegen zu können, dass man es wusste.
- Niemand zuständig. Grenzwerte verschieben sich, Sensoren fallen aus, Produkte ändern sich.
Wie wir dabei unterstützen
Wir wählen die Messgrößen anhand der Fehlerbilder aus, die bei Ihnen tatsächlich auftreten, legen Sensorik und Montage aus, bauen den Datenweg in Ihre vorhandenen Systeme, nehmen die Referenz auf und richten die Meldungen so ein, dass sie verwertbar sind.
Wir würden mit einem Blick auf die Anlagen und Ihre Instandhaltungshistorie beginnen, weil erst die Historie zeigt, welche Ausfälle sich zu verhindern lohnen. Wir erteilen keine Freigaben zum Weiterbetrieb, stellen keine Ferndiagnose ohne Maschinenhistorie und nennen keine Prozentzahl zur Reduzierung von Stillständen, bevor wir die Anlagen gesehen haben.
Weiterführend: Bestandsmaschinen nachrüsten, IoT-Entwicklung und Kontakt. Die englischsprachige Fassung finden Sie unter predictive maintenance and what it takes.
Mitbestimmung kurz angesprochen
Auch bei der Zustandsüberwachung gilt, was für jede Maschinendatenerfassung gilt: Systeme, die geeignet sind, Verhalten oder Leistung von Beschäftigten zu überwachen, unterliegen in Betrieben mit Betriebsrat der Mitbestimmung — unabhängig davon, ob eine solche Auswertung beabsichtigt ist.
Bei reiner Zustandsüberwachung an Maschinen ist der Bezug meist schwächer als bei einer Betriebsdatenerfassung mit Stillstandsgründen, entfällt aber nicht automatisch. Die pragmatische Vorgehensweise ist dieselbe: früh ansprechen, den Zweck schriftlich abgrenzen, auf Maschinenebene statt auf Personenebene auswerten und die Aufbewahrungsdauer festlegen. Ausführlicher steht das in Bestandsmaschinen nachrüsten. Wir sind keine Rechtsberater und weisen auf den Punkt hin, weil er die Projektplanung beeinflusst.
Wenn Sie eines mitnehmen
Beginnen Sie bei dem, was tatsächlich ausgefallen ist, nicht bei dem, was üblicherweise montiert wird. Eine Instandhaltungshistorie, die wiederholt Dichtungsschäden zeigt, verweist auf Prozessbedingungen; eine, die Motorlager zeigt, auf etwas ganz anderes — und beide führen zu unterschiedlicher Sensorik an unterschiedlichen Stellen.
Diese Auswertung kostet einen Nachmittag mit Ihren Unterlagen und einen Rundgang durch den Betrieb. Sie verändert das Messkonzept regelmäßig stärker als jede Entscheidung zwischen Anbietern — und sie ist der Schritt, der am häufigsten übersprungen wird, weil das Bestellen von Hardware sich nach Fortschritt anfühlt.
Häufige Fragen
Was Auftraggeber vorab fragen
Was unterscheidet vorausschauende von zustandsorientierter Wartung?
Zustandsorientiert heißt: Es wird gemessen und eingegriffen, wenn ein Wert eine Grenze überschreitet. Vorausschauend heißt: Aus dem bisherigen Verlauf wird geschätzt, wann ein Ausfall eintreten wird. Der zweite Schritt setzt voraus, dass vergleichbare Ausfälle bereits dokumentiert vorliegen. In der Praxis arbeiten die meisten Programme, die sich vorausschauend nennen, zustandsorientiert — was völlig in Ordnung ist und den größten Teil des Nutzens liefert.
Wie lange dauert es, bis das System etwas vorhersagt?
Abweichungen vom Normalzustand lassen sich meist nach einigen Wochen erkennen, sobald eine Referenz über die üblichen Betriebsbedingungen vorliegt. Eine Aussage darüber, welches Bauteil betroffen ist und wann es versagen wird, setzt entweder einen Fachkundigen voraus oder eine Historie mit dokumentierten Befunden, die über Monate bis Jahre entsteht. Wer anderes zusagt, beschreibt nicht, was eintreten wird.
Brauchen wir künstliche Intelligenz dafür?
Häufig nicht. Eine gut gewählte Messgröße mit einer maschinenindividuellen Grenze erkennt einen erheblichen Teil der sich anbahnenden Probleme, ist nachvollziehbar und lässt sich prüfen. Lernende Verfahren lohnen sich, wenn das Signal tatsächlich komplex ist oder der Normalzustand stark mit den Betriebsbedingungen schwankt. Ein System, das lernt, was normal ist, bildet im Übrigen ebenfalls eine Referenz — die Frage ist also nicht, ob eine Referenz nötig ist, sondern wie lange sie dauert.
Welche Anlagen lohnen sich?
Solche, bei denen ein Ausfall teuer ist und Vorwarnzeit besteht. Ein großer Antrieb ohne Ersatz in einem Prozess ohne Umgehung ist ein klarer Fall; ein kleiner Lüfter mit Ersatzteil im Regal und fünf Minuten Wechselzeit ist keiner, so einfach er auch auszurüsten wäre. Unterschätzt wird dabei regelmäßig die Wiederbeschaffungszeit: Eine Maschine mit vierzehn Wochen Lieferzeit rechtfertigt Überwachung bei einer Kritikalität, die sonst nicht ausreichen würde.
Ist Schwingungsmessung immer die richtige Wahl?
Für Lagerschäden, Unwucht, Fluchtungsfehler und Lockerungen ist sie am aussagekräftigsten. Für elektrische Fehler in Motoren, für beginnende Kavitation und für langsam drehende Wellen ist sie schwach. Strom, Druck, Temperatur und Ultraschall sehen jeweils anderes. Sinnvoll ist die Auswahl nach Fehlerbild, nicht das flächendeckende Anbringen von Beschleunigungsaufnehmern.
Was ist mit Schmierung?
Schmierungsprobleme sind der größte Einzelbeitrag zu Lagerschäden — zu wenig, zu viel, falsches oder verunreinigtes Schmiermittel. Ultraschall erkennt Mangelschmierung früher und zuverlässiger als Schwingung, und das Nachschmieren unter Beobachtung des Signals löst zugleich das Problem des Überschmierens. Ein erheblicher Teil dessen, wofür Überwachung angeschafft wird, träte bei besserer Schmierpraxis nicht ein. Das sagen wir auch dann, wenn es bedeutet, dass weniger zu installieren ist.
Wer wertet die Daten aus?
Für das Erkennen von Veränderungen genügt eine automatische Überwachung ohne Fachkundigen. Für die Diagnose eines konkreten Schadensbildes braucht es jemanden, der Spektren beurteilen kann — verfügbar, nicht zwingend angestellt. Eine bewährte Aufteilung ist automatische Dauerüberwachung zur Erkennung und ein hinzugezogener Spezialist, wenn sich etwas verändert hat.
Was übernehmen Sie dabei?
Auswahl der Messgrößen anhand der Fehlerbilder, die bei Ihnen tatsächlich auftreten, Sensorik und Montage, den Datenweg in Ihre vorhandenen Systeme, die Referenzbildung und die Einstellung der Meldungen sowie die Dokumentation. Wir erteilen keine Freigaben zum Weiterbetrieb von Maschinen, stellen keine Ferndiagnose ohne Maschinenhistorie und nennen keine Zahl zur Reduzierung von Stillstandszeiten, bevor wir Anlagen und Instandhaltungsunterlagen gesehen haben.
Welcher Ausfall hat Sie zuletzt am meisten gekostet?
Beschreiben Sie kurz die Anlage, was ausgefallen ist und ob es Anzeichen gab. Das genügt meist, um einzuschätzen, ob Überwachung den Fall erkannt hätte.