Bestandsmaschinen nachrüsten: IIoT-Retrofit in der Praxis
Vier Wege, Daten aus vorhandenen Maschinen zu gewinnen — geordnet nach Eingriffstiefe. Wo die Kosten tatsächlich entstehen, womit man anfängt und woran solche Projekte scheitern.
Kurz gefasst
- Neue Maschinen sind fast nie nötig. Der Regelfall ist die Nachrüstung des vorhandenen Bestands.
- Vier Wege, nach Eingriffstiefe geordnet. Der erste gangbare ist fast immer der richtige.
- Die Sensorik ist selten der größte Kostenblock. Zugang, Montage und Anbindung dominieren.
- Einheitlich sein müssen die Benennungen, nicht die Hardware.
- Mit einem Problem beginnen, das Geld kostet — nicht mit einer Technologie.
Worum es geht
Die meisten Maschinen, die heute in deutschen Fertigungen laufen, wurden gebaut, bevor jemand von Industrie 4.0 sprach. Sie funktionieren, sie sind abgeschrieben, und sie werden noch Jahre laufen. Genau diese Maschinen sind der eigentliche Gegenstand von Nachrüstungsprojekten — nicht die wenigen neu beschafften Anlagen, die ihre Daten ohnehin bereitstellen.
Die gute Nachricht vorweg: Für den überwiegenden Teil dessen, was ein Betrieb wissen will — läuft die Maschine, wie lange stand sie still, warum, wie viel Energie verbraucht sie, verändert sich ihr Zustand — braucht es keine neue Maschine und in vielen Fällen nicht einmal einen Eingriff in die vorhandene.
Dieser Beitrag beschreibt, wie das praktisch aussieht: welche Wege es gibt, wie man den richtigen auswählt, wo die Kosten tatsächlich entstehen und woran solche Projekte scheitern.
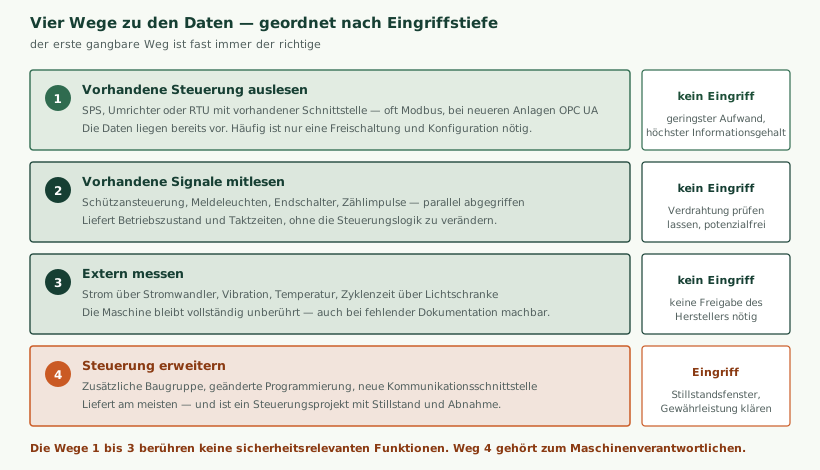
Die vier Wege im Einzelnen
1. Die vorhandene Steuerung auslesen
Der erste Blick gilt dem, was bereits da ist. Eine SPS, ein Frequenzumrichter oder eine RTU verfügt häufig über eine Schnittstelle, die niemand nutzt. Bei älteren Anlagen ist das meist Modbus, bei neueren zunehmend OPC UA, gelegentlich etwas Herstellerspezifisches mit dünner Dokumentation.
Wo eine solche Schnittstelle existiert, liegen die Daten bereits vor: Betriebszustände, Zähler, Störmeldungen, oft auch Prozesswerte. Der Aufwand beschränkt sich dann auf Freischaltung, Konfiguration und die Frage, was die einzelnen Register eigentlich bedeuten.
Diese letzte Frage ist regelmäßig die aufwendigste. Die Zuordnung zwischen Registeradresse und Bedeutung lebt in der Regel im Kopf des Instandhalters, in einer Tabelle unklaren Alters oder implizit im SPS-Programm. Sie zu rekonstruieren und dokumentiert festzuhalten ist ein wesentlicher Teil der Arbeit — und lohnt sich unabhängig vom Projekt.
2. Vorhandene Signale mitlesen
Wo keine Datenschnittstelle existiert, gibt es fast immer elektrische Signale, die bereits Aussagen tragen: die Ansteuerung eines Schützes, eine Meldeleuchte, ein Endschalter, ein Zählimpuls.
Diese Signale lassen sich potenzialfrei mitlesen, ohne die Steuerungslogik zu verändern. Das liefert Betriebszustand, Taktzeiten und Stückzahlen — also genau das, was für Verfügbarkeit und Auslastung gebraucht wird.
Zwei Hinweise aus der Praxis. Die Rückwirkungsfreiheit muss tatsächlich gegeben sein und sollte von jemandem geprüft werden, der die Steuerung kennt; ein zusätzlicher Verbraucher an einem Ausgang, der knapp dimensioniert ist, kann Störungen verursachen, die niemand mit der Nachrüstung in Verbindung bringt. Und die Bedeutung eines Signals sollte bestätigt, nicht angenommen werden — eine Meldeleuchte, von der alle glauben, sie zeige Produktion an, zeigt gelegentlich etwas anderes.
3. Extern messen
Der Weg, der die Maschine vollständig unberührt lässt und deshalb auch dort funktioniert, wo Dokumentation fehlt, der Hersteller nicht mehr existiert oder eine Freigabe nicht zu bekommen ist.
- Stromaufnahme über einen Stromwandler am Zuleitungskabel. Bemerkenswert aussagekräftig: Die Höhe zeigt die Last, der Verlauf markiert Zyklusgrenzen, und daraus ergeben sich Betriebszustand, Taktzeit und Leerlauf ohne jede Mitwirkung der Maschine.
- Vibration über einen Beschleunigungsaufnehmer am Lagergehäuse, für Zustandsaussagen an rotierenden Komponenten.
- Temperatur an Lagern, Antrieben oder im Schaltschrank.
- Zyklenzählung über Lichtschranke oder induktiven Näherungsschalter an einer Bewegung.
- Energie am Anschlusspunkt, was gleichzeitig Verbrauchs- und Betriebsinformation liefert.
Der Informationsgehalt ist geringer als beim Auslesen einer Steuerung — der Strom zeigt, dass sich etwas verändert hat, nicht welches Lager betroffen ist. Für Verfügbarkeit, Auslastung und das Erkennen von Abweichungen reicht er in vielen Fällen vollständig aus.
4. Die Steuerung erweitern
Eine zusätzliche Baugruppe, eine geänderte Programmierung, eine neue Kommunikationsschnittstelle. Dieser Weg liefert am meisten und ist zugleich der einzige, der ein Steuerungsprojekt darstellt: mit Stillstandsfenster, mit Abnahme und mit der Frage nach Gewährleistung und Betreuung.
Er ist nicht falsch — es gibt Fälle, in denen nur er zum Ziel führt. Er sollte aber eine bewusste Entscheidung sein und nicht der Ausgangspunkt der Planung. Und er gehört fachlich zu demjenigen, der die Maschine betreut. Wir programmieren keine Maschinensteuerungen um; wo das erforderlich ist, arbeiten wir mit dem zuständigen Integrator zusammen.
Welcher dieser Wege in Frage kommt, hängt davon ab, welche Netze in der Maschine tatsächlich laufen. Was PROFIBUS, PROFINET, EtherNet/IP und die übrigen für eine Nachrüstung bedeuten, ordnen wir unter Feldbus und Industrial Ethernet ein.
Wo die Kosten wirklich entstehen
Die häufigste Fehlplanung bei Nachrüstungsprojekten betrifft nicht die Höhe der Kosten, sondern ihre Verteilung.
| Position | Anteil | Anmerkung |
|---|---|---|
| Sensorik | 10–20 % | Der Posten, für den geplant wird |
| Montage und Zugang | 25–40 % | Stillstandsfenster und Zugangstechnik dominieren |
| Verkabelung oder Funkinfrastruktur | 15–25 % | Hier rechtfertigt sich häufig der Aufpreis für Funk |
| Anbindung an vorhandene Systeme | 15–25 % | Der Weg bis dorthin, wo entschieden wird |
| Referenzbildung und Grenzwerte | 10–15 % | Kalenderzeit, nicht durch mehr Personal zu verkürzen |
| Laufende Betreuung | wiederkehrend | Gering — und ihr Fehlen ist der Grund, warum Systeme verfallen |
Dass die Montage dominiert, ist der eigentliche Grund, warum funkbasierte Sensorik trotz höherer Stückkosten und begrenzter Batterielaufzeit häufig die wirtschaftlichere Wahl ist: Sie verwandelt ein Verkabelungsprojekt in eine Montagetätigkeit. Aus demselben Grund ist die Strommessung am Schaltschrank oft attraktiv — der Aufwand für Zugang entfällt weitgehend.
Mitbestimmung und Datenschutz
Ein Punkt, der in englischsprachigen Darstellungen dieses Themas regelmäßig fehlt und in Deutschland über Erfolg oder Scheitern eines Projekts entscheiden kann.
Systeme, die geeignet sind, Verhalten oder Leistung von Beschäftigten zu überwachen, unterliegen in Betrieben mit Betriebsrat der Mitbestimmung. Dabei kommt es nicht darauf an, ob eine Leistungsüberwachung beabsichtigt ist — maßgeblich ist, ob das System dazu geeignet wäre. Eine Maschinendatenerfassung, die Stillstandsgründe mit Zeitstempel erfasst, kann diese Eignung besitzen, auch wenn sie ausschließlich zur Verbesserung der Anlagenverfügbarkeit gedacht ist.
Daraus folgt praktisch:
- Den Betriebsrat früh einbeziehen, nicht nach der Installation. Ein Projekt, das nachträglich zur Genehmigung vorgelegt wird, startet in einer schlechteren Position als eines, dessen Zweck von Anfang an gemeinsam beschrieben wurde.
- Den Zweck schriftlich abgrenzen. Welche Daten erhoben werden, wofür sie verwendet werden und wofür ausdrücklich nicht. Eine Betriebsvereinbarung schafft hier Klarheit für beide Seiten.
- Personenbezug vermeiden, wo er nicht gebraucht wird. Für Anlagenverfügbarkeit ist unerheblich, wer die Maschine bedient hat. Aggregation auf Maschine und Schicht statt auf Person ist technisch meist einfach und entschärft die Fragestellung erheblich.
- Berücksichtigen, dass Personenbezug auch mittelbar entsteht. Wenn an einer Maschine in einer Schicht nur eine Person arbeitet, ist eine schichtbezogene Auswertung faktisch personenbezogen, unabhängig davon, wie das Feld heißt.
- Aufbewahrungsdauer festlegen. Wie lange Daten vorgehalten werden und wann sie verdichtet oder gelöscht werden, gehört in dieselbe Vereinbarung.
Unsere Erfahrung ist, dass diese Gespräche unaufgeregt verlaufen, wenn sie früh geführt werden und der Zweck nachvollziehbar ist. Schwierig werden sie, wenn ein fertig installiertes System vorgefunden wird, dessen Möglichkeiten niemand abgegrenzt hat. Wir sind keine Rechtsberater und ersetzen weder eine arbeitsrechtliche noch eine datenschutzrechtliche Prüfung — wir weisen auf den Punkt hin, weil er die Projektplanung beeinflusst und weil die technische Gestaltung ihn erheblich entschärfen kann.
Sensorik auswählen
Wenn extern gemessen wird, entscheidet die Wahl der Messgröße darüber, ob die eigentliche Frage beantwortet werden kann. Die Reihenfolge der Überlegung ist dabei stets dieselbe: erst die Frage, dann die Messgröße, dann der Sensor.
| Messgröße | Beantwortet | Montage | Grenzen |
|---|---|---|---|
| Stromaufnahme | Betrieb, Last, Taktzeit, Leerlauf | Stromwandler im Schaltschrank, ohne Auftrennung | Zeigt Veränderung, nicht deren Ursache |
| Wirkleistung | Energieverbrauch, Verbrauch je Stück | Messgerät am Abgang, Installation durch Elektrofachkraft | Aufwendiger als reine Strommessung |
| Vibration | Lagerzustand, Unwucht, Ausrichtung | Aufnehmer am Lagergehäuse, geklebt oder verschraubt | Magnetfuß begrenzt den nutzbaren Frequenzbereich |
| Temperatur | Reibung, Überlast, Kühlungsprobleme | Anlege- oder Tauchfühler | Träge; bestätigt eher, als dass sie vorhersagt |
| Zyklenzählung | Stückzahl, Taktzeit, Kurzstillstände | Lichtschranke oder Näherungsschalter an einer Bewegung | Position muss dauerhaft reproduzierbar sein |
| Druck und Durchfluss | Prozesszustand, Druckluftverbrauch | Einbau in die Leitung erforderlich | Eingriff ins Medium, Stillstand nötig |
| Akustik | Auffälligkeiten, Leckagen im Ultraschallbereich | Berührungslos | Umgebungsgeräusche in der Halle erschweren die Auswertung |
Zwei Hinweise, die sich in der Praxis wiederholen. Die Strommessung ist für ihren geringen Aufwand bemerkenswert ergiebig und sollte bei jedem Retrofit zuerst geprüft werden: Ein Stromwandler lässt sich ohne Auftrennen des Leiters anbringen, er berührt die Maschine nicht, und der Verlauf der Stromaufnahme markiert Zyklusgrenzen zuverlässig genug, um Verfügbarkeit und Taktzeit zu bestimmen.
Und die Montage entscheidet über die Verwertbarkeit, besonders bei Vibration. Ein Aufnehmer am Lagergehäuse misst das Lager; derselbe Aufnehmer an einem Blechgehäuse wenige Zentimeter daneben misst überwiegend das Blech. Für Trendbetrachtungen kommt hinzu, dass die Position dauerhaft gleich bleiben muss — was gegen Magnetfüße bei fest installierter Messtechnik spricht.
Ältere Steuerungen und ihre Eigenheiten
Beim Auslesen vorhandener Steuerungen treten einige Punkte so regelmäßig auf, dass sie sich einplanen lassen.
- Die Abtastrate nicht zu hoch wählen. Eine Steuerung führt eine Anlage; jede Abfrage kostet Rechenzeit. Zu häufiges Abfragen kann die Zykluszeit beeinflussen, und ein Datenprojekt, das die Produktion stört, ist schnell beendet. Im Zweifel mit dem Instandhalter abstimmen, was zumutbar ist.
- Zusammenhängende Bereiche in einem Zugriff lesen statt jeden Wert einzeln. Bei serieller Anbindung entscheidet das darüber, ob ein Abfragezyklus überhaupt durchläuft.
- Byte-Reihenfolge und Skalierung prüfen, nicht annehmen. Ein 32-Bit-Wert über zwei Register lässt sich auf mehrere Arten zusammensetzen, und die meisten davon ergeben plausible falsche Zahlen. Gegen einen bekannten Wert an der Maschine prüfen.
- Vorzeichen beachten. Eine Temperatur von 65.000 ist fast sicher ein negativer Wert, der als vorzeichenlos gelesen wurde.
- Einen ausbleibenden Wert nicht durch den letzten ersetzen. Wird bei einer gescheiterten Abfrage der vorherige Wert weitergereicht, entsteht eine glatte Linie — und eine glatte Linie liest sich wie ein stabiler Prozess. Eine erkennbare Lücke ist immer besser als eine plausible Erfindung.
- Die Registerzuordnung unter Änderungskontrolle stellen. Wird das Steuerungsprogramm im Rahmen einer Wartung angepasst und ein Register neu belegt, ändert sich die Bedeutung Ihrer Daten still. Eine Absprache mit demjenigen, der das Programm pflegt, verhindert das.
Der vorletzte Punkt verdient Nachdruck, weil er zu den Fehlern gehört, die niemandem auffallen: Ein System, das bei Störungen den letzten bekannten Wert wiederholt, erzeugt eine Historie, die von einer ruhig laufenden Anlage nicht zu unterscheiden ist. Wer später auf dieser Grundlage Kennzahlen bildet, rechnet mit Zahlen, die es nie gegeben hat.
Funk oder Kabel
Weil die Montage den größten Kostenblock bildet, ist diese Frage wirtschaftlich bedeutsamer, als sie technisch wirkt.
Für Funk spricht, dass die Installation Stunden statt Tage dauert, meist ohne Stillstand auskommt und dass nachträgliche Ergänzungen einfach bleiben. Dagegen sprechen höhere Stückkosten, begrenzte Messraten wegen des Energiebudgets und der Batteriewechsel als wiederkehrende Aufgabe.
Die belastbare Faustregel: Funk eignet sich gut für die Beobachtung vieler Maschinen mit moderater Datenrate, Kabel für die wenigen Anlagen, bei denen eine genaue Diagnose statt einer bloßen Erkennung gefragt ist. Eine gemischte Ausstattung ist kein Widerspruch, sondern der Normalfall.
Ein praktischer Punkt zur Funkabdeckung: Sie muss am tatsächlichen Montageort gemessen werden, im tatsächlichen Schaltschrank. Eine Halle voller Metall, Antriebe und Umrichter ist eine anspruchsvolle Funkumgebung, und eine Abdeckungskarte sagt darüber nichts aus.
Industrietaugliche Ausführung
Nachgerüstete Technik steht dort, wo die Maschinen stehen: in Kühlschmierstoff, Spänen, Staub, bei Reinigung mit Hochdruck, unter Vibration, bei Temperaturwechseln und in elektrisch gestörter Umgebung. Die Ausführung entscheidet darüber, ob eine Installation nach zwei Jahren noch arbeitet oder still ausgefallen ist.
- Schutzart passend zur tatsächlichen Beanspruchung, nicht zur beschriebenen. Reinigung mit Hochdruck ist etwas anderes als Spritzwasser, und Kühlschmierstoff greift Dichtungen an, die gegen Wasser ausgelegt sind.
- Kabelverschraubungen und Zugentlastung sind keine Nebensache. Ein Kabel, das an der Einführung bricht, fällt zu einem Zeitpunkt aus, der nichts mit der Installation zu tun zu haben scheint.
- Steckverbinder für die Umgebung wählen. Vibration löst Verbindungen, die auf Reibschluss angewiesen sind.
- Elektrische Störfestigkeit. Schützspulen, Umrichter und Schweißanlagen erzeugen Störungen, die sich über Leitungen ausbreiten. Schirmung, Filterung und die Führung der Leitungen getrennt von Leistungskabeln entscheiden über die Verwertbarkeit der Messwerte; ausführlich in EMV in der Entwicklung.
- Temperatur im geschlossenen Schaltschrank im Sommer, nicht die Umgebungstemperatur der Halle. Der Unterschied beträgt regelmäßig zwanzig Grad und mehr.
- Erkennbarkeit von Ausfällen. Ein Sensor, der ausfällt und dabei einen plausiblen Wert liefert, ist schlimmer als gar keiner. Ein klar erkennbarer Fehlerzustand und eine Überwachung auf ausbleibende Meldungen gehören zur Auslegung.
Der letzte Punkt verdient Nachdruck, weil er die häufigste stille Störung betrifft: Eine Anlage, deren Sensoren nicht mehr melden, sieht aus wie eine Anlage, an der nichts passiert. Ohne eine ausdrückliche Überwachung des Ausbleibens fällt das erst auf, wenn jemand eine Auswertung vermisst.
Womit anfangen
Die Reihenfolge entscheidet über den Erfolg deutlicher als die Technikauswahl.
- Mit einem Problem beginnen, das Geld kostet. Eine Maschine, die regelmäßig ungeplant stillsteht; ein Engpass, dessen tatsächliche Auslastung niemand kennt; ein Energieverbrauch, der sich nicht erklären lässt. Nicht mit einer Technologie und nicht mit dem Anspruch auf Vollständigkeit.
- Bestand aufnehmen. Welche Schnittstellen existieren, was liegt bereits vor, was dokumentiert die Instandhaltung. Diese Woche Aufwand spart regelmäßig ein Vielfaches.
- Zwei bis drei repräsentative Maschinen ausrüsten. Repräsentativ heißt: nicht die am leichtesten zugängliche, sondern eine, deren Ergebnis übertragbar ist.
- Vorab festlegen, was eine Ausweitung rechtfertigen würde — und was ein Abbruchkriterium wäre. Beides, und zwar bevor Ergebnisse vorliegen.
- Befunde mit erfassen. Was bei jedem Eingriff tatsächlich gefunden wurde, nicht nur dass repariert wurde. Ohne diese Angaben bleiben Sensordaten eine Zahlenreihe ohne Aussagekraft.
- Erst dann ausrollen, mit einheitlicher Benennung und dokumentierten Definitionen.
Der Stillstandsgrund ist das wertvollste Feld — und das empfindlichste
Sensoren erkennen zuverlässig, dass eine Maschine steht. Warum sie steht, weiß nur das Bedienpersonal. Diese Angabe ist der Unterschied zwischen einer Auswertung, aus der Maßnahmen folgen, und einer Statistik über Stillstandszeit, die niemanden weiterbringt.
Sie ist zugleich die einzige Information im ganzen Datenbestand, die von der Mitwirkung von Menschen abhängt — und deshalb die fragilste. Was in der Praxis funktioniert:
- Sehr wenige Gründe zur Auswahl. Acht bis zwölf, in der Sprache der Fertigung formuliert, nicht in der des Controllings. Lange Listen führen dazu, dass immer derselbe erste Eintrag gewählt wird.
- Erfassung in Sekunden. Ein Tastenfeld oder ein Touchgerät an der Maschine. Alles, was einen Rechnerzugang oder eine Anmeldung erfordert, wird umgangen.
- Nachträgliche Ergänzung ermöglichen. Wer gerade eine Störung behebt, erfasst nicht gleichzeitig deren Grund. Eine Nacherfassung am Schichtende ist besser als eine erzwungene Eingabe im Moment des Problems.
- Rückmeldung geben. Wenn die Eingaben sichtbar dazu führen, dass ein wiederkehrendes Problem behoben wird, steigt die Sorgfalt. Verschwinden sie in einem Bericht, den niemand kennt, sinkt sie innerhalb weniger Wochen.
- Nicht zur Leistungsbewertung verwenden. Sobald der Eindruck entsteht, die Eingaben dienten der Beurteilung von Personen, wird die Datenqualität unbrauchbar — unabhängig davon, ob der Eindruck zutrifft. Dies ist neben der Mitbestimmung der sachliche Grund, den Zweck ausdrücklich abzugrenzen.
Erfahrungsgemäß entscheidet dieser eine Punkt stärker über den Nutzen einer Nachrüstung als jede technische Festlegung. Ein Betrieb mit einfacher Sensorik und sorgfältig gepflegten Stillstandsgründen erfährt mehr über seine Fertigung als einer mit umfangreicher Messtechnik und leeren Begründungsfeldern.
Der Weg der Daten
Sensoren erzeugen Messwerte; nützlich werden sie erst dort, wo jemand eine Entscheidung trifft. Der Weg dorthin ist bei Nachrüstungen der Teil, der am häufigsten unterschätzt wird.
In der Regel sitzt zwischen Maschine und Zielsystem ein Gateway, das drei Aufgaben erfüllt: Es spricht die Schnittstellen der vorhandenen Anlagen, es puffert Daten, wenn die Verbindung ausfällt, und es reduziert die Datenmenge, bevor sie das Werk verlässt.
- Pufferung auf Speicher, nicht im Arbeitsspeicher. Netzstörungen gehen häufig mit Spannungsunterbrechungen einher; ein Puffer, der beim Neustart verloren geht, versagt genau dann, wofür er beschafft wurde.
- Auslegung für die längste zu erwartende Unterbrechung, nicht für den Durchschnitt.
- Zeitstempel an der Quelle. Nachgelieferte Daten treffen verspätet und außer der Reihe ein. Tragen sie nur den Eingangszeitpunkt, entsteht eine Historie, die falsch ist, ohne dass es auffällt.
- Doppelte Übertragungen erkennen. Sobald nachgeliefert wird, kann ein Datensatz zweimal ankommen; ohne eindeutige Kennung verfälscht das jede Zählung.
- Meldung über eigenes Ausbleiben. Ein ausgefallenes Gateway sieht aus wie ein ruhiger Betrieb.
Ob die Daten anschließend in ein vorhandenes System, eine eigene Datenbank oder eine Cloud-Umgebung fließen, ist eine getrennte Entscheidung. Wichtig ist, dass die Rohdaten in Ihrer Hand bleiben und exportierbar sind — das erhält die Möglichkeit, später etwas anderes zu tun, ohne die bisherige Historie zu verlieren.
Wieviel Datenmenge entsteht tatsächlich
Eine Überschlagsrechnung nimmt der Frage die Unschärfe. Zwanzig Maschinen mit je einer Strommessung im Sekundentakt und einigen Zusatzgrößen ergeben in der Größenordnung einige hundert Messwerte je Sekunde. Roh gespeichert sind das je nach Format einige hundert Megabyte am Tag; mit einer sinnvollen Unterdrückung unveränderter Werte bleibt davon meist ein Bruchteil.
Das ist für heutige Verhältnisse wenig. Die Begrenzung liegt selten beim Speicher und fast immer bei zwei anderen Punkten: bei der Anzahl der Nachrichten, weil die meisten Dienste danach abrechnen, und bei der Fähigkeit der Organisation, aus den Daten tatsächlich Schlüsse zu ziehen. Beides spricht dafür, gezielt zu erfassen statt vorsorglich alles.
Das Gerät in der Mitte dieses Wegs verdient mehr Aufmerksamkeit, als es üblicherweise bekommt, weil an ihm Pufferung, Benennung und Netztrennung hängen. Die Auswahlkriterien dafür stehen unter Industrielle Edge-Gateways.
Herstellerportal, Plattform oder eigene Lösung
Viele Maschinenhersteller bieten inzwischen ein eigenes Portal an, in dem die Daten ihrer Anlagen sichtbar werden. Für einen gemischten Maschinenpark entsteht daraus eine Entscheidung, die früh getroffen werden sollte.
| Wofür geeignet | Was dagegen spricht | |
|---|---|---|
| Portal des Maschinenherstellers | Tiefe Einblicke in genau diese Anlage, ohne eigenen Aufwand | Ein Portal je Hersteller; kein Gesamtbild; Export oft eingeschränkt |
| Plattform eines Anbieters | Schnell zu einem funktionierenden System über Herstellergrenzen hinweg | Preis je Anlage oder Messstelle; Datenmodell des Anbieters; Wechsel später aufwendig |
| Eigene Lösung | Volle Kontrolle über Datenmodell, Kosten und Historie | Aufbau und Betrieb liegen bei Ihnen |
Das Grundproblem der Herstellerportale ist nicht ihre Qualität, sondern ihre Abgrenzung: Fünf Maschinenhersteller bedeuten fünf Portale mit fünf Anmeldungen und fünf unterschiedlichen Kennzahlendefinitionen — und keine Antwort auf die Frage, wo die Produktionszeit über die gesamte Fertigung hinweg bleibt. Für die Instandhaltung einer bestimmten Anlage sind sie oft ausgezeichnet; als Grundlage für eine werksweite Auswertung sind sie es nicht.
Das praktische Vorgehen, das wir in gemischten Betrieben empfehlen: Herstellerportale dort nutzen, wo sie tiefe anlagenspezifische Diagnose liefern, und parallel eine eigene, einheitliche Erfassung der wenigen Kennzahlen aufbauen, die über alle Maschinen hinweg vergleichbar sein müssen. Entscheidend ist dabei, dass Sie in jedem Fall einen Export Ihrer Rohdaten erhalten — die Frage, was mit der Historie geschieht, wenn ein Vertrag endet, sollte vor Vertragsschluss beantwortet sein.
Netztrennung
Eine Nachrüstung verbindet Anlagen, die bisher für sich standen. Der Grundsatz dafür ist schlicht: ein einziger, bewusst gestalteter Übergang, Datenfluss nach oben, und kein Weg, über den das Büronetz eine Steuerung erreichen kann.
Praktisch heißt das, Verbindungen ausschließlich von innen nach außen aufzubauen, Steuerungen nur lesend anzusprechen und temporäre Freigaben aus der Inbetriebnahme wieder zu schließen — letzteres ist der mit Abstand häufigste Befund in Betrieben, die sich für getrennt halten.
Kennzahlen und ihre Definition
Sobald Daten vorliegen, entstehen Kennzahlen — und mit ihnen die Frage, was sie genau bedeuten. Diese Frage sollte vor der Installation beantwortet werden, weil sie sich nachträglich nicht mehr sauber klären lässt.
Beispiele, die in jedem Projekt auftauchen:
- Zählt ein geplanter Rüstvorgang gegen die Verfügbarkeit? Beide Antworten sind vertretbar. Entscheidend ist, dass eine getroffen und aufgeschrieben wird.
- Ist eine Maschine verfügbar, die mit reduzierter Geschwindigkeit läuft?
- Zählt Nacharbeit als Produktion?
- Wann beginnt eine Schicht — und was geschieht mit einem Auftrag, der über die Schichtgrenze läuft?
- Ab welcher Dauer gilt ein Halt als Stillstand und nicht als Teil des normalen Takts?
Die letzte Frage hat besondere Bedeutung, weil Kurzstillstände in den meisten Betrieben die am wenigsten sichtbare Verlustart sind: ein Halt von dreißig Sekunden, mehrfach pro Stunde, vom Bedienpersonal ohne Eintrag behoben. In keiner Störungsliste taucht er auf, und in der Summe übersteigt er häufig die Ausfälle, über die alle sprechen. Automatische Erfassung findet diese Verluste, und sie zu finden ist oft das wertvollste Einzelergebnis einer Nachrüstung.
Wichtig ist außerdem, dass die Definition an einer Stelle liegt und nicht in mehreren Systemen unterschiedlich implementiert wird. Zwei Abteilungen, die dieselbe Kennzahl verschieden berechnen, erzeugen eine Diskussion, die beide Zahlen entwertet.
Der erste Abgleich mit der bisherigen Auswertung
Wenn die automatisch ermittelten Zahlen erstmals auf die bisherige manuelle Auswertung treffen, werden sie abweichen. Das ist kein Mangel, und es ist sinnvoll, alle Beteiligten vorher darauf hinzuweisen, weil die Glaubwürdigkeit des Projekts davon abhängt, wie damit umgegangen wird.
Die Ursachen sind meist unspektakulär: unterschiedlich gezogene Schichtgrenzen, ein Zähler, der Prüfteile mitzählt, eine Maschine, die Hübe zählt, wo die Auswertung Fertigteile meint, oder eine handschriftliche Erfassung, die seit Jahren stillschweigend gerundet wird. In der Regel sind beide Zahlen vertretbar und messen etwas leicht Unterschiedliches.
Richtig ist, die Abweichung zu erklären und zu dokumentieren — nicht, eine der beiden Zahlen anzupassen, bis sie übereinstimmen. Eine dokumentierte Differenz von drei Prozent mit bekannter Ursache ist belastbar. Eine angeglichene Zahl ist es nicht, und die Anpassung ist längst vergessen, wenn die Zahl später zur Grundlage einer Entscheidung wird.
Was Ihre vorhandenen Systeme schon wissen
In den meisten Betrieben existieren bereits Systeme, die einen Teil der gesuchten Information enthalten. Sie zu übersehen ist die häufigste Quelle doppelter Arbeit.
- Die Betriebsdatenerfassung, sofern vorhanden, führt bereits Auftragsbezug, Stückzahlen und häufig Stillstandsgründe. Eine Nachrüstung, die dieselben Größen ein zweites Mal erhebt, erzeugt zwei Datenbestände, die sich widersprechen werden.
- Das ERP-System kennt Aufträge, Soll-Zeiten und Materialbewegungen — also genau den Zusammenhang, der Sensordaten erst interpretierbar macht. Eine Taktzeitabweichung ohne die Information, welches Teil gefertigt wurde, ist kaum auswertbar.
- Ein vorhandener Prozessdatenspeicher zeichnet in Prozessbetrieben oft seit Jahren Werte auf, die niemand mehr abruft. Drei Fragen klären den Nutzen: Welche Messstellen werden tatsächlich aufgezeichnet, mit welcher Auflösung, und lässt sich der Bestand in größerem Umfang exportieren.
- Das Instandhaltungssystem enthält die Befunde vergangener Eingriffe. Es ist die am häufigsten übersehene und zugleich wertvollste Verbindung, weil erst die Verknüpfung von Messwerten mit dokumentierten Befunden aus Daten eine Zustandsaussage macht.
Die Empfehlung daraus ist unspektakulär: vor jeder Festlegung prüfen, welche der gesuchten Größen bereits irgendwo vorliegen. In der Praxis lässt sich damit regelmäßig ein erheblicher Teil des geplanten Aufwands einsparen, und der verbleibende Teil wird dadurch besser, dass er sich in vorhandene Auswertungen einfügt, statt daneben zu stehen.
Früh zu klären ist dabei, wer die Definitionen besitzt. Wenn Fertigung und kaufmännischer Bereich Verfügbarkeit unterschiedlich berechnen, werden die beiden Zahlen auseinanderlaufen, jemand wird es bemerken, und die Glaubwürdigkeit beider leidet. Diese Abstimmung ist keine technische Aufgabe, und sie lässt sich nachträglich nicht mehr sauber nachholen.
Ein Rechenbeispiel
Ein Zerspanungsbetrieb mit zwölf Bearbeitungszentren unterschiedlichen Alters. Die vier ältesten haben keine nutzbare Datenschnittstelle, die übrigen verfügen über Steuerungen mit Netzwerkanschluss. Die Geschäftsführung möchte wissen, wo die Produktionszeit bleibt, und vermutet Engpässe an zwei bestimmten Maschinen.
Ein sinnvoller Zuschnitt:
- Bestandsaufnahme zuerst. Welche Steuerungen sind vorhanden, welche Schnittstellen bereits freigeschaltet, was dokumentiert die Instandhaltung über Ausfälle der letzten zwei Jahre. Ein bis zwei Wochen.
- Die acht neueren Maschinen über ihre Steuerung auslesen. Häufig genügt eine Freischaltung; bei mehreren Steuerungen ist ohnehin ein OPC-UA-Server vorhanden, der nie konfiguriert wurde.
- Die vier älteren extern erfassen: Stromwandler im Schaltschrank für Betriebszustand und Taktzeit, dazu eine Lichtschranke, wo eine eindeutige Bewegung je Teil existiert.
- Stillstandsgründe über ein einfaches Eingabemittel an der Maschine erfassen. Das ist der Punkt, der über den Wert der gesamten Auswertung entscheidet: Sensoren erkennen, dass etwas steht, aber nicht warum.
- Definitionen vorab festlegen, gemeinsam mit Fertigung und Arbeitsvorbereitung, und mit dem Betriebsrat abstimmen.
- Vier Wochen parallel zur bisherigen Erfassung laufen lassen und Abweichungen erklären.
Bemerkenswert an diesem Zuschnitt ist, wie wenig davon Technik ist. Die Sensorik an vier Maschinen ist überschaubar; der Aufwand liegt in der Bestandsaufnahme, in der Abstimmung der Definitionen und in der Einführung der Stillstandserfassung — also in Arbeit, die sich nicht durch bessere Hardware verkürzen lässt.
Ebenso bemerkenswert: Die Vermutung über die beiden Engpassmaschinen wird sich in etwa der Hälfte solcher Projekte als falsch herausstellen. Das ist kein Argument gegen die Vermutung, sondern das Argument für die Messung.
Zustandsüberwachung als nächster Schritt
Die meisten Nachrüstungen beginnen mit Verfügbarkeit und Auslastung, weil diese Fragen den unmittelbarsten wirtschaftlichen Bezug haben. Die naheliegende Erweiterung ist die Beurteilung des Maschinenzustands — und hier lohnt sich eine nüchterne Abgrenzung, weil die Erwartungen an dieser Stelle regelmäßig auseinandergehen.
Was mit überschaubarem Aufwand erreichbar ist: das Erkennen von Abweichungen gegenüber dem eigenen Normalzustand. Eine Maschine, deren Stromaufnahme oder Schwingung sich gegenüber den Vorwochen verändert hat, ist ein belastbarer Hinweis, und dafür genügen eine Referenzperiode und eine sinnvolle Grenze.
Was deutlich mehr voraussetzt: die Aussage, welches Bauteil betroffen ist und wann es ausfallen wird. Das erfordert entweder einen Fachkundigen, der Schwingungsspektren beurteilt, oder eine über längere Zeit gesammelte Historie, in der dokumentiert ist, was bei jedem Eingriff tatsächlich gefunden wurde. Wer eine Ausfallvorhersage im ersten Monat zusagt, beschreibt etwas anderes als das, was eintreten wird.
Daraus folgt eine praktische Reihenfolge: zuerst Abweichungen erkennen, parallel Befunde erfassen, und die Frage nach der Vorhersage erst stellen, wenn genügend dokumentierte Fälle vorliegen. Diese Reihenfolge ist langsamer, als sie angeboten wird, und sie ist die einzige, die zu einem System führt, dem die Instandhaltung nach zwei Jahren noch vertraut.
Sinnvoll ist außerdem, die Auswahl an den tatsächlichen Ausfällen auszurichten statt an der Zugänglichkeit. Wenn die Instandhaltungsunterlagen zeigen, dass in den letzten Jahren überwiegend Dichtungen und Kupplungen versagt haben, ist ein Programm, das ausschließlich Wälzlager beobachtet, am Problem vorbei ausgelegt — unabhängig davon, wie sorgfältig es umgesetzt wird.
Welche Aufnehmer sich dafür eignen, wo sie angekoppelt werden und welche Grenzwerte überhaupt sinnvoll festzulegen sind, behandeln wir unter Zustandsüberwachung.
Vom Pilotprojekt in die Fläche
Ein erfolgreicher Pilot erzeugt ein neues Problem, und die Schwierigkeiten beim Ausrollen sind vorhersehbar genug, um sie einzuplanen.
- Einheitlichkeit wird notwendig. Eine sorgfältig von einem Ingenieur montierte Installation lässt sich nicht ohne Weiteres auf fünfzig Maschinen übertragen, die von wechselnden Personen ausgerüstet werden. Dokumentierte und geprüfte Montagevorgaben sind die Voraussetzung dafür, dass Werte über Maschinen hinweg vergleichbar bleiben.
- Der Konfigurationsaufwand wächst schneller als der Maschinenpark. Eine Referenz je Maschine zu bilden ist bei drei Anlagen einfach und bei hundert erheblich. Werkzeuge, die aus einer Vorlage konfigurieren, entscheiden darüber, ob ein flächendeckender Ausbau tragfähig bleibt.
- Die Menge der Meldungen vervielfacht sich. Eine Rate, die bei drei Maschinen angenehm war, wird bei hundert unerträglich. Gruppierung, Priorisierung und das Unterdrücken zusammenhängender Meldungen sind dann nicht mehr optional.
- Jemand muss zuständig sein. Grenzwerte verschieben sich, Sensoren fallen aus, Produkte ändern sich, neue Maschinen kommen hinzu. Programme verfallen still, wenn diejenige Person wechselt, der das Thema wichtig war, und niemand es übernimmt.
Der letzte Punkt ist die häufigste Ursache dafür, dass ein System im ersten Jahr wertvoll ist und im dritten ignoriert wird. Eine Stunde im Monat bewusster Betreuung genügt in der Regel — zu prüfen, was meldet, was ausgelöst hat und ob sich etwas verschiebt.
Was typischerweise schiefgeht
- Alles gleichzeitig ausrüsten. Hohe Kosten, große Datenmengen, keine Auswertungskapazität und ein spätes erstes Ergebnis.
- Die falsche Größe messen. Eine Messgröße, die die eigentliche Frage nicht beantworten kann, liefert beliebig viele Daten ohne Erkenntnis.
- Mit der leichtesten Maschine anfangen. Zugänglichkeit ist ein schlechtes Auswahlkriterium; die Erkenntnisse sind nicht übertragbar.
- Uneinheitliche Benennung. Nach zwanzig Maschinen sind die Daten nicht mehr vergleichbar, und die Korrektur ist teurer als die ursprüngliche Arbeit.
- Kein Empfänger für die Meldungen. Ein Hinweis, der niemanden erreicht, der handeln kann, ist ein aufwendig erzeugter Nachweis, dass man es gewusst hat.
- Befunde nicht erfassen. Der häufigste Grund, warum aus Daten nie eine Zustandsaussage wird.
- Industrietaugliche Ausführung unterschätzt. Kühlschmierstoff, Späne, Reinigung, Vibration und elektrische Störungen entscheiden, ob eine Installation nach zwei Jahren noch arbeitet.
Rechnet sich das
Die Wirtschaftlichkeit einer Nachrüstung lässt sich seriös nur mit Ihren Zahlen beurteilen. Die Struktur der Rechnung ist aber immer dieselbe, und sie ist einfacher, als sie gemacht wird.
Auf der Nutzenseite stehen üblicherweise vier Posten:
- Vermiedene Stillstandszeit. Nur belastbar, wenn aus den Instandhaltungsunterlagen hervorgeht, welche Ausfälle tatsächlich Vorankündigung hatten. Ohne diese Grundlage ist jede Prozentangabe geraten.
- Gefundene Verluste. Kurzstillstände, Leerlauf und reduzierte Geschwindigkeit, die heute in keiner Auswertung erscheinen. Dieser Posten ist häufig der größte und wird fast nie eingeplant.
- Energie. Verbrauch außerhalb der Produktion, Druckluftleckagen, Anlagen die laufen, ohne gebraucht zu werden. Meist schnell zu heben und unabhängig von jeder Ausfallvermeidung.
- Vermiedene Fehlinvestition. Eine belastbar gemessene Auslastung beantwortet die Frage, ob eine zusätzliche Maschine wirklich nötig ist. Fällt die Antwort negativ aus, übersteigt dieser Posten alle anderen zusammen.
Der letzte Punkt verdient Aufmerksamkeit, weil er in Wirtschaftlichkeitsrechnungen praktisch nie auftaucht. Die Überzeugung, ein Engpass erfordere eine weitere Anlage, beruht häufig auf einem Eindruck und nicht auf einer Messung, und eine Messung über einige Wochen kostet einen Bruchteil der Investition, über die sie entscheidet.
Auf der Kostenseite gehören neben der einmaligen Umsetzung zwei laufende Posten in die Rechnung, die regelmäßig fehlen: die Betreuung des Systems und der Aufwand für diejenigen, die die Auswertungen tatsächlich lesen und darauf reagieren sollen. Ein System ohne zuständige Person erzeugt Kosten und keinen Nutzen.
Woran Sie einen geeigneten Partner erkennen
Auch uns gegenüber anwendbar. Die Antworten auf diese Fragen unterscheiden Anbieter, die solche Projekte kennen, von solchen, die darüber gelesen haben:
- Was nehmen Sie auf, bevor Sie etwas vorschlagen? Ein Vorgehen, das durch eine Bestandsaufnahme nicht mehr verändert werden kann, ist nicht aus ihr abgeleitet.
- Was erfassen Sie nicht, und warum? Wer keine Grenzen benennt, hat keine bedacht.
- Was übergeben Sie am Ende, in welcher Form? Die Zuordnung der Messstellen, die Definitionen, die Begründung ungewöhnlicher Entscheidungen — oder ein laufendes System, das außer dem Anbieter niemand ändern kann.
- Woran merken wir, dass eine Messstelle ausgefallen ist? Lautet die Antwort, dass jemand die Zahlen für merkwürdig halten wird, ist das keine Überwachung.
- Wie skalieren die Lizenzkosten auf den gesamten Maschinenpark? Modelle je Messstelle oder je Gerät sind im Pilotbetrieb unauffällig und in der Fläche bestimmend. Fragen Sie nach der Zahl für den Endausbau.
- Wie gehen Sie mit dem Betriebsrat um? Wer das Thema nicht von sich aus anspricht, hat in Deutschland vermutlich wenig Erfahrung.
Kleines Glossar
| Begriff | Bedeutung |
|---|---|
| Retrofit | Nachrüstung vorhandener Anlagen, im Gegensatz zur Beschaffung neuer Maschinen. |
| Rückwirkungsfrei | Ein Abgriff, der den Betrieb der Maschine nicht beeinflusst. Voraussetzung für das Mitlesen vorhandener Signale. |
| Stromwandler | Klappbarer Sensor um einen Leiter, der den fließenden Strom erfasst, ohne die Leitung aufzutrennen. |
| Gateway | Gerät zwischen Anlage und Zielsystem, das Schnittstellen übersetzt, puffert und Datenmengen reduziert. |
| Referenz oder Baseline | Der erfasste Normalzustand, gegen den spätere Abweichungen beurteilt werden. |
| Kurzstillstand | Kurze Unterbrechung, meist ohne Eintrag behoben. In Summe häufig der größte Verlust. |
| OEE | Gesamtanlageneffektivität aus Verfügbarkeit, Leistung und Qualität. Aussagekräftig nur bei festgelegten Definitionen. |
| Betriebsvereinbarung | Schriftliche Regelung zwischen Arbeitgeber und Betriebsrat, die Zweck und Grenzen der Datennutzung festlegt. |
Wenn Sie eines mitnehmen
Beginnen Sie mit einem Problem, das Geld kostet, an wenigen Maschinen, mit vorab vereinbarten Kriterien — und klären Sie die Definitionen und die Mitbestimmung, bevor der erste Sensor montiert wird.
Die Technik ist in diesem Feld selten die Begrenzung. Sensoren funktionieren, Schnittstellen funktionieren, und ein kompetentes Team bekommt eine Installation zum Laufen. Was gelungene von erfolglosen Nachrüstungen unterscheidet, ist enger gefasst: das Richtige messen, das Ergebnis rechtzeitig zu jemandem bringen, der handeln kann, und festhalten, was tatsächlich gefunden wurde.
Wie wir dabei unterstützen
Wir übernehmen die Bestandsaufnahme der Maschinen und vorhandenen Schnittstellen, die Auswahl der Messgrößen, die Auslegung von Sensorik und Montage, den Datenweg bis in Ihre vorhandenen Systeme sowie die Dokumentation dessen, was erfasst wird und was es bedeutet.
Wir würden mit einer Begehung beginnen und nicht mit einem Angebot, weil Aufwand und Nutzen nahezu vollständig davon abhängen, was bei Ihnen bereits vorhanden ist. Wir programmieren keine Maschinensteuerungen um, verändern keine sicherheitsrelevanten Funktionen und nennen keine Zahl zur Reduzierung von Stillstandszeiten, bevor wir die Anlagen und Ihre Instandhaltungsunterlagen gesehen haben.
Weiterführend: IoT-Entwicklung, unsere Leistungen und Kontakt. Die englischsprachige Fassung dieses Themas finden Sie unter retrofitting legacy machines.
Häufige Fragen
Was Auftraggeber vorab fragen
Muss die Maschine für eine Nachrüstung stillstehen?
In den meisten Fällen nicht. Die drei zurückhaltenden Wege — vorhandene Steuerung auslesen, vorhandene Signale mitlesen, extern messen — lassen sich überwiegend im laufenden Betrieb oder während ohnehin geplanter Pausen umsetzen. Ein Stillstandsfenster wird erst nötig, wenn in die Steuerung selbst eingegriffen wird, und genau deshalb ist dieser Weg der letzte auf der Liste.
Verlieren wir die Gewährleistung des Maschinenherstellers?
Das hängt vom Weg ab. Extern messen berührt die Maschine nicht und ist unkritisch. Signale potenzialfrei mitzulesen ist in der Regel ebenfalls unproblematisch, sollte aber dokumentiert werden. Eingriffe in die Steuerung oder zusätzliche Teilnehmer im Steuerungsnetz sind etwas anderes und gehören vorab mit dem Hersteller oder dem betreuenden Integrator geklärt. Wir würden diese Frage vor der Planung stellen, nicht danach.
Was kostet eine Nachrüstung pro Maschine?
Seriös lässt sich das erst nach einer Bestandsaufnahme sagen, weil der Aufwand fast vollständig davon abhängt, was bereits vorhanden ist. Verlässlich ist die Verteilung: Die Sensorik ist selten der größte Posten. Zugang, Montage, Verkabelung und die Anbindung an vorhandene Systeme machen den überwiegenden Teil aus, und diese Positionen ergeben sich aus Ihrer Anlage, nicht aus einer Preisliste.
Unsere Maschinen sind über 20 Jahre alt. Lohnt sich das?
Häufig ja, und zwar gerade dann. Ältere Maschinen haben oft keine Datenschnittstelle, aber sie verbrauchen Strom, sie vibrieren und sie takten — all das ist von außen messbar, ohne die Maschine anzufassen. Der Informationsgehalt ist geringer als beim Auslesen einer modernen Steuerung, reicht für Verfügbarkeit, Auslastung und Störungsmuster aber in vielen Fällen aus.
Brauchen wir für jede Maschine dieselbe Lösung?
Nein, und der Versuch schadet meist. Ein Maschinenpark aus drei Jahrzehnten bietet unterschiedliche Anknüpfungspunkte, und die sinnvolle Lösung unterscheidet sich je Maschine. Einheitlich sein sollte nicht die Hardware, sondern die Benennung und die Definition der Kennzahlen — sonst sind die Daten später nicht vergleichbar.
Wie lange dauert es, bis wir etwas sehen?
Erste belastbare Aussagen über Verfügbarkeit und Stillstandsgründe sind meist innerhalb weniger Wochen nach der Installation möglich, sobald eine Referenz des Normalzustands vorliegt. Alles, was auf Historie angewiesen ist — etwa das Vorhersagen bestimmter Ausfälle — dauert erheblich länger und setzt voraus, dass Befunde aus Instandhaltungseinsätzen mit erfasst werden.
Können wir klein anfangen?
Das ist ausdrücklich zu empfehlen. Zwei bis drei repräsentative Maschinen, ein konkretes Problem, ein vereinbarter Zeitraum und vorab festgelegte Kriterien, was eine Ausweitung rechtfertigen würde. Der häufigste Fehler ist der umgekehrte Weg: alles gleichzeitig ausrüsten, große Datenmengen erzeugen und erst danach fragen, welche Entscheidung damit eigentlich getroffen werden soll.
Was genau übernehmen Sie dabei?
Bestandsaufnahme der Maschinen und der vorhandenen Schnittstellen, Auswahl der Messgrößen, Auslegung von Sensorik und Montage, den Datenweg bis in Ihre vorhandenen Systeme sowie die Dokumentation dessen, was erfasst wird und was es bedeutet. Wir programmieren keine Maschinensteuerungen um und verändern keine sicherheitsrelevanten Funktionen; das gehört zum Verantwortungsbereich desjenigen, der die Maschine betreut.
Welche Maschine bereitet Ihnen die meisten Probleme?
Beschreiben Sie kurz, um welche Anlagen es geht, was dort ausfällt oder unklar ist und was bereits erfasst wird. Das genügt meist, um einzuschätzen, welcher Weg sinnvoll ist.